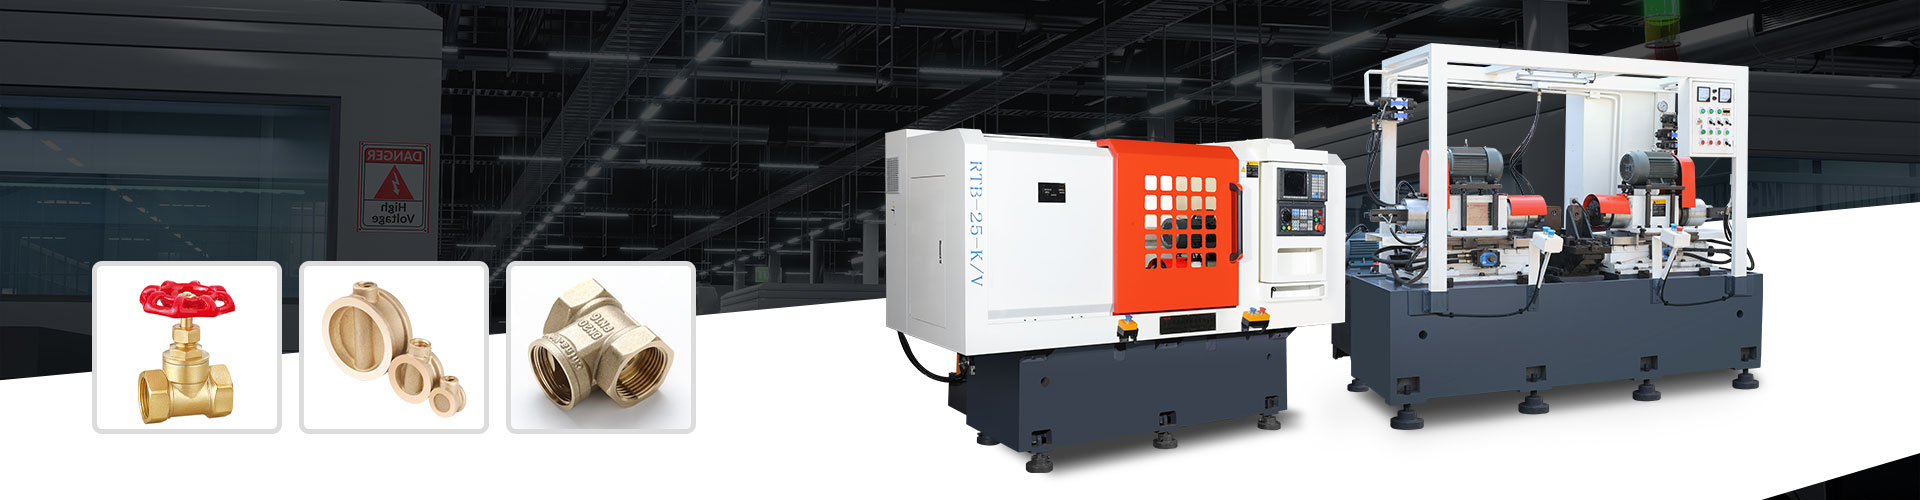
Вертикальный ротационный многошпиндельный станок: производители и цена
2026-09-23
- Что такое вертикальный ротационный многошпиндельный станок и где он применяется
- Ключевые технические особенности и конструктивные элементы
- Факторы, влияющие на стоимость оборудования
- Как выбрать производителя: критерии оценки надежности
- Этапы закупки и ввод в эксплуатацию
- Перспективы развития и импортозамещение
- Заключение
Что такое вертикальный ротационный многошпиндельный станок и где он применяется
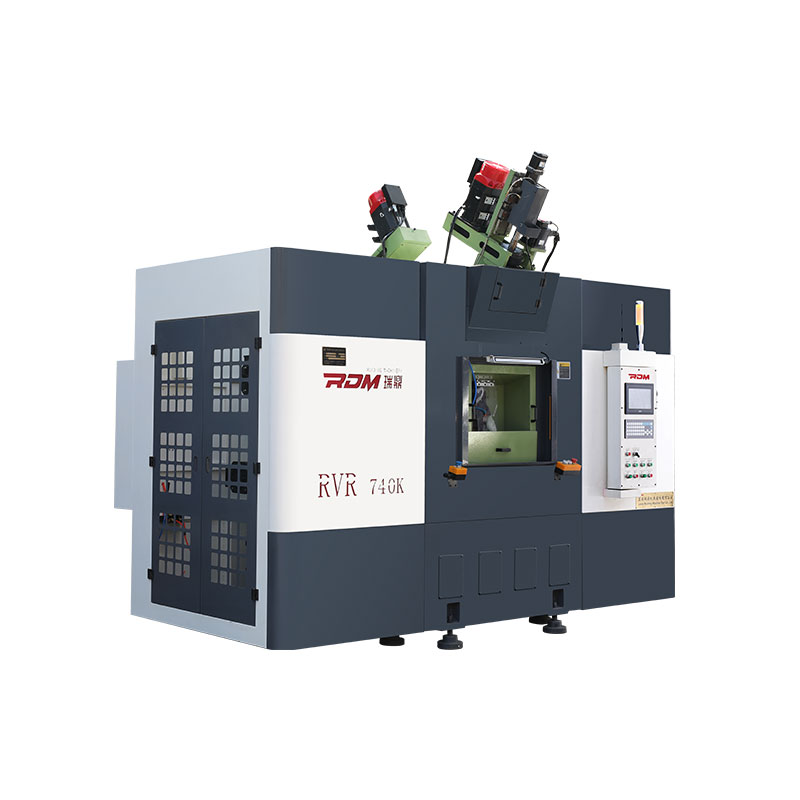
Вертикальный ротационный многошпиндельный многопозиционный станок представляет собой сложное технологическое оборудование, предназначенное для высокоскоростной обработки деталей в условиях массового и крупносерийного производства. Ключевой особенностью данного класса оборудования является наличие нескольких шпинделей, расположенных на вращающемся столе или барабане. Такая кинематическая схема позволяет осуществлять одновременную или последовательную обработку заготовок на разных рабочих позициях, что существенно сокращает время производственного цикла по сравнению с традиционными одношпиндельными решениями.
В промышленной практике такие станки чаще всего используются для выполнения токарных, сверлильных, фрезерных и резьбонарезных операций. Благодаря вертикальной ориентации оси вращения, оборудование обеспечивает удобство загрузки и выгрузки деталей, а также эффективное удаление стружки под действием гравитации, что критически важно при работе с вязкими материалами или при обработке глубоких отверстий.
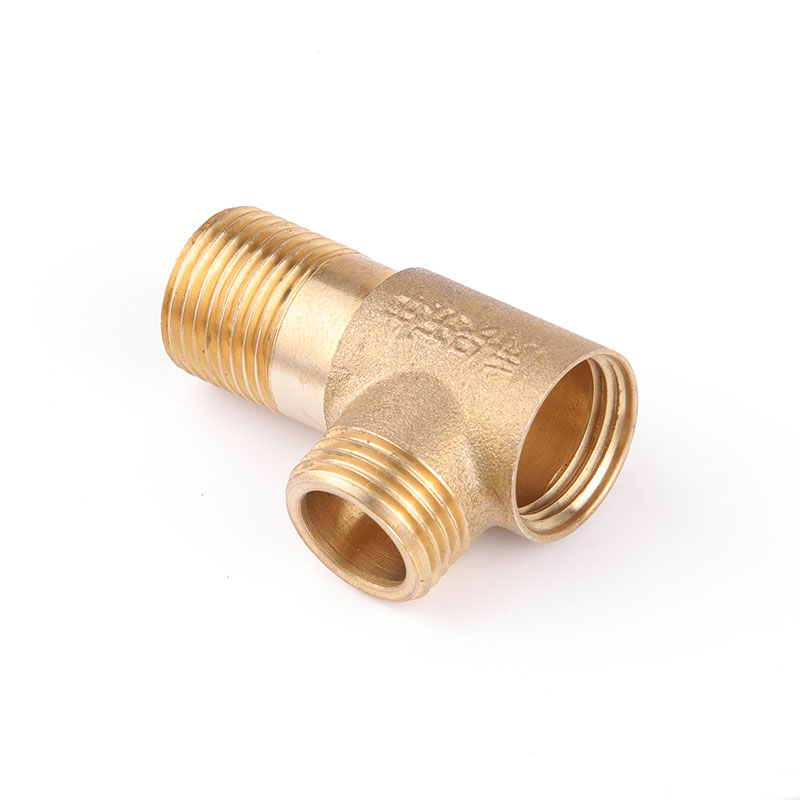
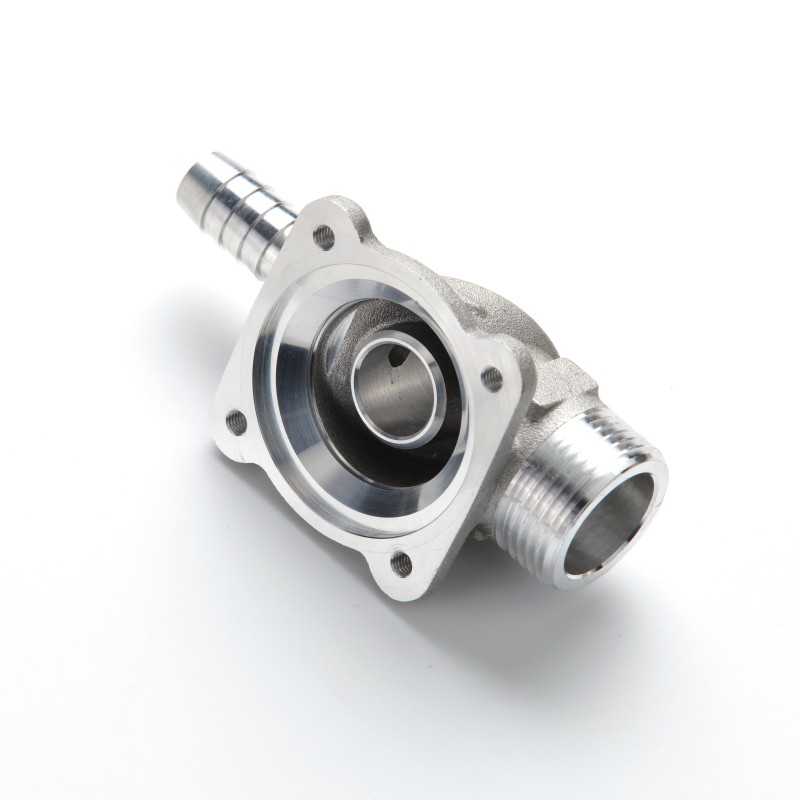
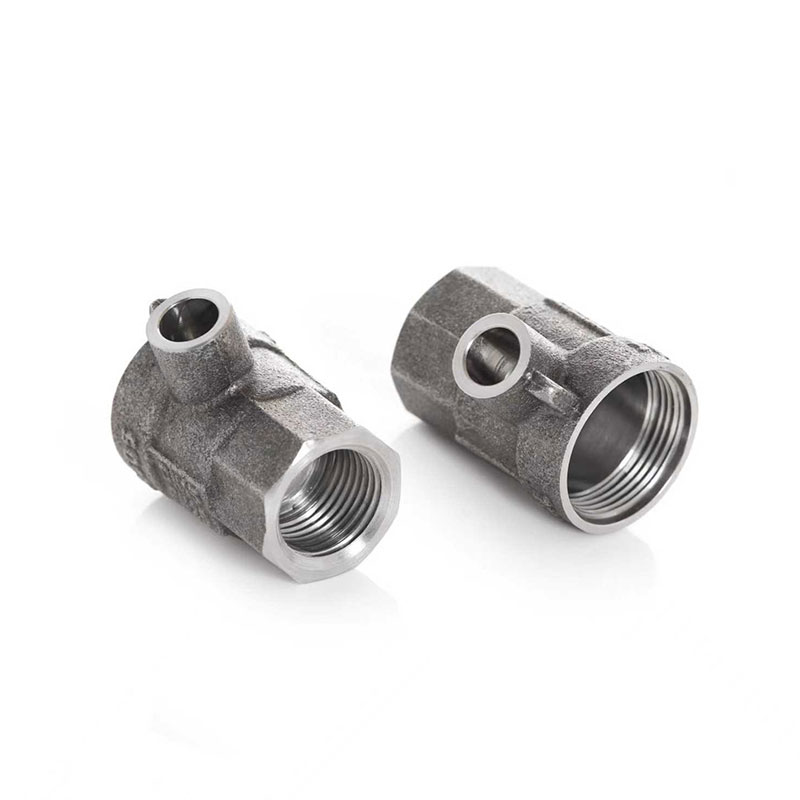
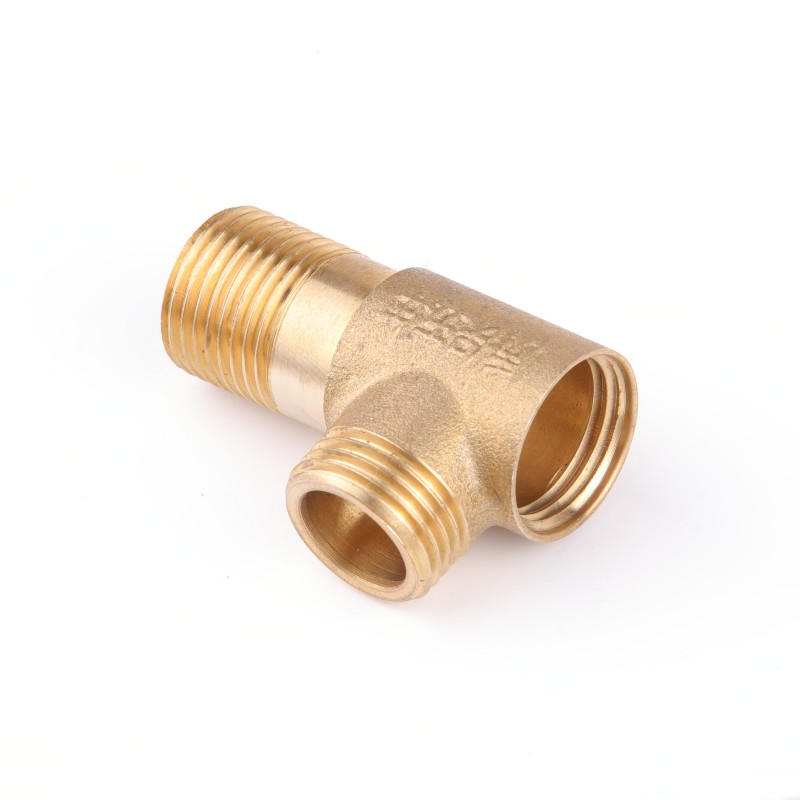
Основными потребителями данного типа оборудования являются предприятия автомобильной промышленности, производители подшипников, изготовители крепежных элементов, арматуры и фитингов, а также компании, специализирующиеся на выпуске компонентов для бытовой техники и электротехники. Высокая степень автоматизации процессов делает вертикальные многошпиндельные станки незаменимыми при необходимости обеспечения стабильного качества продукции при больших объемах выпуска.
При поиске поставщиков или изучении рынка B2B-закупщики часто сталкиваются с необходимостью различать понятия «многошпиндельный» и «многопозиционный». В контексте вертикальных ротационных станков эти характеристики обычно сочетаются: несколько шпинделей закреплены на роторе, который периодически поворачивается, перенося заготовки от одной обрабатывающей головки к другой. Это позволяет реализовать принцип поточной линии в компактном пространстве одного станка.
Ключевые технические особенности и конструктивные элементы
Понимание технической специфики вертикального ротационного многошпиндельного многопозиционного станка необходимо для формирования корректного технического задания и выбора подходящей модели. Конструкция такого оборудования включает ряд узлов, определяющих его производительность, точность и надежность.
Шпиндельный узел и система привода
Сердцем станка является шпиндельный блок. Количество шпинделей может варьироваться в зависимости от модели и назначения оборудования (часто встречаются конфигурации с 4, 6, 8 и более шпинделями). Каждый шпиндель должен обеспечивать жесткое закрепление заготовки и передачу необходимого крутящего момента. Важным параметром является точность биения шпинделей, которая напрямую влияет на качество обработки поверхности и соблюдение геометрических допусков готовой детали.
Привод шпинделей может быть реализован через общий распределительный вал или индивидуальные серводвигатели для каждого шпинделя. Индивидуальные приводы обеспечивают большую гибкость в настройке режимов резания для каждой позиции, однако требуют более сложной системы управления и диагностики.
Ротационный стол и механизм индексации
Ротационный стол отвечает за позиционирование заготовок между рабочими зонами. Точность остановки стола (индексации) критична для совмещения инструмента с осью заготовки. Современные станки оснащаются высокоточными делительными устройствами, часто с гидравлическим или сервоприводом, обеспечивающими минимальное время переналадки и высокую повторяемость позиционирования.
Инструментальные блоки и суппорты
На каждой рабочей позиции устанавливаются независимые инструментальные блоки или суппорты. Они могут выполнять различные операции одновременно: например, на одной позиции происходит черновое точение, на второй — чистовое, на третьей — нарезание резьбы, а на четвертой — контроль размеров. Возможность быстрой смены инструмента и регулировки суппортов определяет скорость переналадки станка на новую деталь.
Система ЧПУ и автоматизация
Управление вертикальным ротационным многошпиндельным станком осуществляется через специализированные системы ЧПУ (числового программного управления). Программное обеспечение должно синхронизировать движение ротационного стола, вращение шпинделей и подачу инструмента. Современные контроллеры позволяют визуализировать процесс обработки, диагностировать ошибки и адаптировать параметры резания в реальном времени.
Факторы, влияющие на стоимость оборудования
Вопрос цены является одним из ключевых при принятии решения о закупке промышленного оборудования. Однако для вертикального ротационного многошпиндельного многопозиционного станка невозможно назвать единую фиксированную стоимость без учета конкретной конфигурации. Рынок промышленного машиностроения характеризуется высокой степенью кастомизации, и итоговая цена формируется на основе множества переменных.
Отсутствие единого прайс-листа обусловлено следующими факторами:
- Количество шпинделей и позиций. Станки с большим количеством шпинделей требуют более сложной литой станины, прецизионных подшипников и сложных систем смазки, что увеличивает себестоимость производства.
- Тип привода и мощность двигателей. Использование сервоприводов вместо гидравлических или механических передач существенно повышает цену, но дает выигрыш в точности и энергоэффективности.
- Система ЧПУ и программное обеспечение. Стоимость лицензии на ПО, количество осей управления и наличие дополнительных функций (например, адаптивного контроля) варьируются у разных производителей.
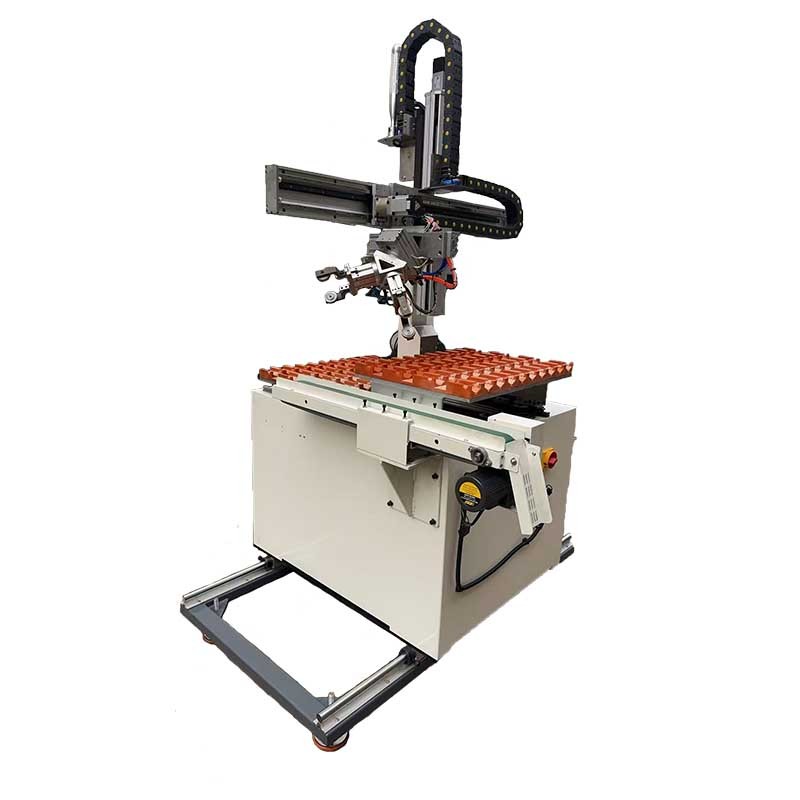
- Степень автоматизации. Включение в комплект поставки роботов-загрузчиков, конвейеров для удаления готовых деталей и систем очистки стружки значительно увеличивает общую стоимость комплекса.
- Материал исполнения компонентов. Использование чугуна высоких марок для станины, закаленных направляющих и импортных комплектующих (подшипники, ШВП) отражается на цене.
- Индивидуальная доработка. Адаптация станка под специфическую деталь заказчика, изготовление специальной оснастки и наладка также входят в смету проекта.
Таким образом, запрос «цена вертикального ротационного многошпиндельного станка» требует обращения непосредственно к производителю или дистрибьютору с предоставлением технического задания. Ориентировочная стоимость может отличаться в разы в зависимости от того, рассматривается ли базовая модель для простых операций или высокотехнологичный комплекс для прецизионной обработки сложных деталей.
Как выбрать производителя: критерии оценки надежности
Выбор поставщика вертикального ротационного многошпиндельного оборудования — это стратегическое решение, влияющее на производственные возможности предприятия на годы вперед. На российском рынке присутствуют как крупные машиностроительные заводы, так и специализированные инжиниринговые компании. При оценке потенциальных партнеров B2B-закупщикам рекомендуется обращать внимание на следующие аспекты.
Производственные мощности и инфраструктура
Наличие собственной производственной базы является важным индикатором надежности поставщика. Предприятие, обладающее современными цехами, парком станков с ЧПУ, сварочными комплексами и линиями термообработки, способно контролировать качество на всех этапах создания оборудования. Например, компания, базирующаяся в Тверской области и имеющая производственные помещения площадью более 8 000 кв. м, демонстрирует серьезный потенциал для реализации сложных промышленных проектов.
Важно уточнить, выполняет ли производитель полный цикл работ: от конструкторской проработки и изготовления деталей до финишной сборки и испытаний на собственной площадке. Это снижает риски срыва сроков и проблем с гарантийным обслуживанием, так как все компетенции сосредоточены в одном месте.
Система управления качеством
Сертификация системы менеджмента качества по стандартам ISO (например, ГОСТ Р ИСО 9001–2015) свидетельствует о том, что на предприятии выстроены прозрачные процессы контроля. Для покупателя это гарантия того, что каждое изделие проходит входной контроль материалов, операционный контроль на этапах изготовления и окончательную приемку с оформлением паспортов качества и сертификатов соответствия.
Инженерные компетенции и возможность кастомизации
Универсальные станки редко идеально подходят для специфических задач. Способность производителя адаптировать конструкцию оборудования под индивидуальные технические задания заказчика является ключевым преимуществом. Наличие собственного конструкторского бюро, опыт взаимодействия с научными организациями и участие в отраслевых стандартизационных инициативах говорят о высоком инженерном потенциале компании.
Гибкость в реализации проектов позволяет оперативно вносить изменения в конструкцию станка, учитывая особенности обрабатываемых материалов и требуемую производительность. Это особенно актуально в условиях курса на импортозамещение, когда требуется замена зарубежного оборудования аналогами, полностью соответствующими российским технологическим условиям.
Логистика и постпродажная поддержка
Надежность поставок и соблюдение договорных обязательств — неотъемлемая часть партнерства. Устойчивая логистическая модель, позволяющая гарантировать сроки поставки даже при высокой загрузке мощностей, критически важна для планирования производства. География поставок, охватывающая все федеральные округа Российской Федерации, указывает на отлаженные каналы дистрибуции и сервиса.
Также следует оценивать срок выполнения заказов. Для сложных промышленных решений средний срок выполнения типовых заказов может составлять от 4 до 12 недель в зависимости от объема и сложности исполнения. Прозрачность в предоставлении технической документации и соблюдение гарантийных обязательств без исключений формируют доверие к поставщику.
| Критерий оценки | Что проверять | Почему это важно |
|---|---|---|
| Производственная база | Площадь цехов, наличие станков с ЧПУ, собственное литейное или механообрабатывающее производство | Гарантия контроля качества и независимость от внешних подрядчиков |
| Инженерный потенциал | Наличие конструкторского отдела, опыт разработки нестандартных решений | Возможность адаптации станка под конкретную деталь заказчика |
| Качество и сертификация | Соответствие ГОСТ Р ИСО 9001, наличие паспортов качества на изделия | Стабильность характеристик оборудования и юридическая защищенность сделки |
| Сроки и логистика | Реальные сроки производства (например, 4–12 недель), география поставок | Возможность точного планирования запуска производственной линии |
| Сервис и гарантия | Условия гарантийного обслуживания, доступность запасных частей | Минимизация простоев оборудования в будущем |
Этапы закупки и ввод в эксплуатацию
Процесс приобретения вертикального ротационного многошпиндельного станка отличается от покупки стандартного серийного товара. Он требует тщательной подготовки и взаимодействия между техническими специалистами заказчика и инженерами производителя.
1. Формирование технического задания (ТЗ)
На этом этапе заказчик предоставляет производителю чертежи деталей, которые планируется обрабатывать, требуемые объемы выпуска, допуски точности и информацию о материале заготовок. Чем подробнее составлено ТЗ, тем точнее будет подобрана конфигурация станка. Важно указать не только геометрические параметры, но и условия эксплуатации: температурный режим цеха, требования к шуму, наличие существующей инфраструктуры (подвода электроэнергии, сжатого воздуха).
2. Технико-коммерческое предложение
На основе ТЗ производитель разрабатывает кинематическую схему станка, подбирает компоненты и формирует коммерческое предложение. В документе должны быть четко прописаны технические характеристики, сроки изготовления, условия поставки, порядок оплаты и гарантийные обязательства. На этом этапе возможно обсуждение оптимизации конструкции для снижения стоимости без потери функциональности.
3. Проектирование и согласование
После подписания договора начинается этап конструкторской проработки. Заказчику могут предоставляться промежуточные чертежи или 3D-модели для согласования компоновки станка, расположения панелей управления и зон обслуживания. Это позволяет избежать ошибок, связанных с интеграцией оборудования в существующую производственную линию.
4. Производство и контроль качества
В процессе изготовления станка производитель осуществляет операционный контроль. Заказчик может запрашивать отчеты о ходе работ или проводить инспекции на производстве (если это предусмотрено договором). Обязательным этапом является финальная сборка и тестовые испытания на площадке производителя, где проверяется точность обработки тестовых деталей.
5. Поставка, монтаж и пусконаладка
Доставка оборудования осуществляется специализированным транспортом с соблюдением требований к перевозке тяжелого machinery. На месте установки проводится монтаж, подключение к коммуникациям и пусконаладочные работы. Специалисты производителя обучают персонал заказчика правилам эксплуатации, программирования и технического обслуживания станка. По итогам работ подписывается акт приема-передачи и ввод оборудования в эксплуатацию.
Перспективы развития и импортозамещение
Российский рынок промышленного оборудования находится в стадии активной трансформации. Курс на технологическую самостоятельность стимулирует развитие отечественного станкостроения. Компании, инвестирующие в обновление парка оборудования, цифровую оптимизацию производственных процессов и повышение ресурса выпускаемой продукции, становятся ключевыми игроками в сегменте импортозамещения.
Вертикальные ротационные многошпиндельные станки российского производства все чаще соответствуют мировым стандартам качества благодаря использованию современных компонентов и внедрению передовых методов проектирования. Сотрудничество с локальными производителями, такими как предприятия Тверской области, обладающие ресурсной базой и партнерскими связями с ведущими отечественными поставщиками сырья, обеспечивает стабильность цепочки поставок и снижает зависимость от внешних факторов.
Долгосрочное партнерство с надежными производителями позволяет промышленным предприятиям не только удовлетворять текущий спрос, но и формировать основу для устойчивого развития. Прозрачность процессов, ответственность за результат и предсказуемость в работе с партнерами становятся конкурентными преимуществами на рынке B2B.
Заключение
Выбор вертикального ротационного многошпиндельного многопозиционного станка требует комплексного подхода, учитывающего технические, экономические и организационные аспекты. Отсутствие единой рыночной цены компенсируется возможностью точной настройки оборудования под задачи конкретного производства, что в долгосрочной перспективе обеспечивает высокую рентабельность инвестиций.
При выборе поставщика приоритет следует отдавать компаниям с подтвержденными производственными мощностями, сертифицированной системой качества и опытом реализации индивидуальных проектов. Способность производителя обеспечить полный цикл — от проектирования до технической поддержки на этапе монтажа — является залогом успешной интеграции нового оборудования в производственный процесс.
Для получения точной информации о стоимости, сроках изготовления и технических возможностях конкретного оборудования рекомендуется направить официальное техническое задание производителю. Это позволит получить детализированное коммерческое предложение, соответствующее реальным потребностям вашего предприятия.