Виды станочной обработки: классификация и применение
2026-09-15
- Классификация видов станочной обработки: принципы и технологические группы
- Применение станочной обработки в производстве промышленных компонентов
- Критерии выбора подрядчика для станочной обработки
- Влияние материалов и условий эксплуатации на выбор вида обработки
- Логистика и сроки выполнения заказов
- Заключение: стратегический подход к выбору технологий и партнеров
Классификация видов станочной обработки: принципы и технологические группы
В современном промышленном производстве термин «станочная обработка» охватывает широкий спектр технологий формообразования деталей из различных материалов. Для специалистов по закупкам, инженеров-технологов и руководителей производств понимание классификации этих процессов является критически важным. Правильный выбор метода обработки напрямую влияет на точность изделия, качество поверхности, себестоимость продукции и сроки выполнения заказа.
Традиционно виды станочной обработки разделяют на несколько основных групп в зависимости от характера взаимодействия инструмента с заготовкой и физического принципа удаления материала или изменения его формы. Наиболее распространенная классификация включает механическую обработку резанием, абразивную обработку, электрофизические и электрохимические методы, а также литье под давлением и штамповку, которые часто требуют последующей доработки на станках.
Для B2B-сектора, особенно в таких отраслях, как энергетика, машиностроение и производство инфраструктурных компонентов, ключевое значение имеют именно методы механической обработки резанием и сварочно-сборочные операции, завершаемые механической финишной обработкой. Именно эти технологии позволяют достигать высоких классов точности и чистоты поверхности, необходимых для сопрягаемых деталей трубопроводных систем, элементов автоматики и несущих металлоконструкций.
Обработка резанием: токарная и фрезерная группы
Обработка резанием является наиболее массовым видом станочной обработки. Она основана на снятии слоя материала с заготовки режущим инструментом. В этой группе выделяют два основных направления:
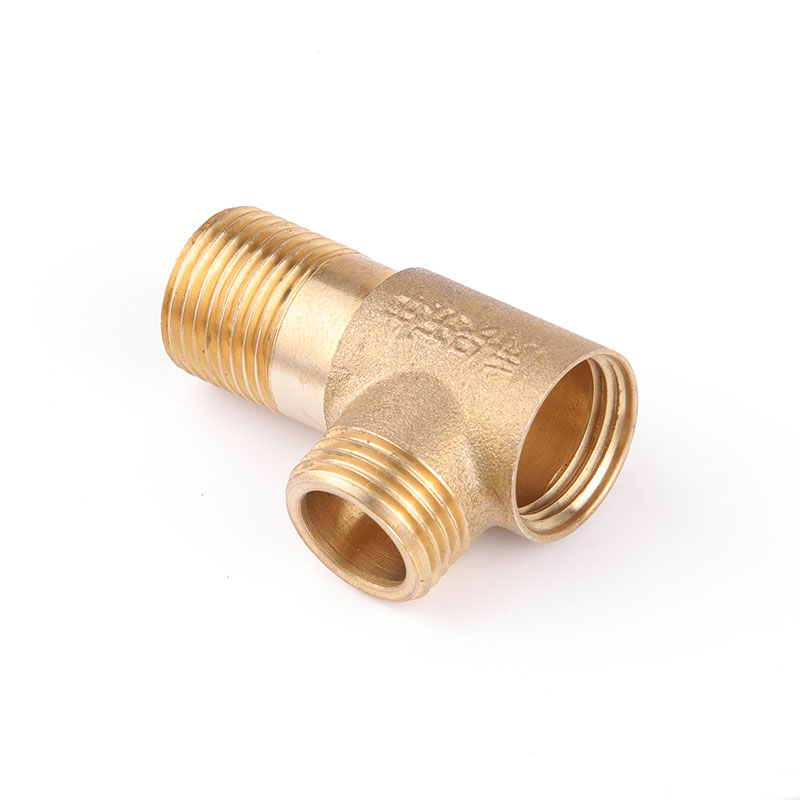
- Токарная обработка. Применяется для изготовления деталей типа «тело вращения»: валов, втулок, фланцев, дисков. Заготовка совершает вращательное движение, а инструмент — поступательное. Этот метод незаменим при производстве компонентов для трубопроводных систем и соединительных элементов, где требуется высокая соосность и точность диаметров.
- Фрезерная обработка. Используется для создания плоских, фасонных поверхностей, пазов, зубчатых колес и сложных пространственных контуров. Инструмент (фреза) вращается, а заготовка перемещается относительно него. Фрезерование широко применяется при изготовлении корпусных деталей, монтажных плит, элементов крепежа и специализированных металлоконструкций.
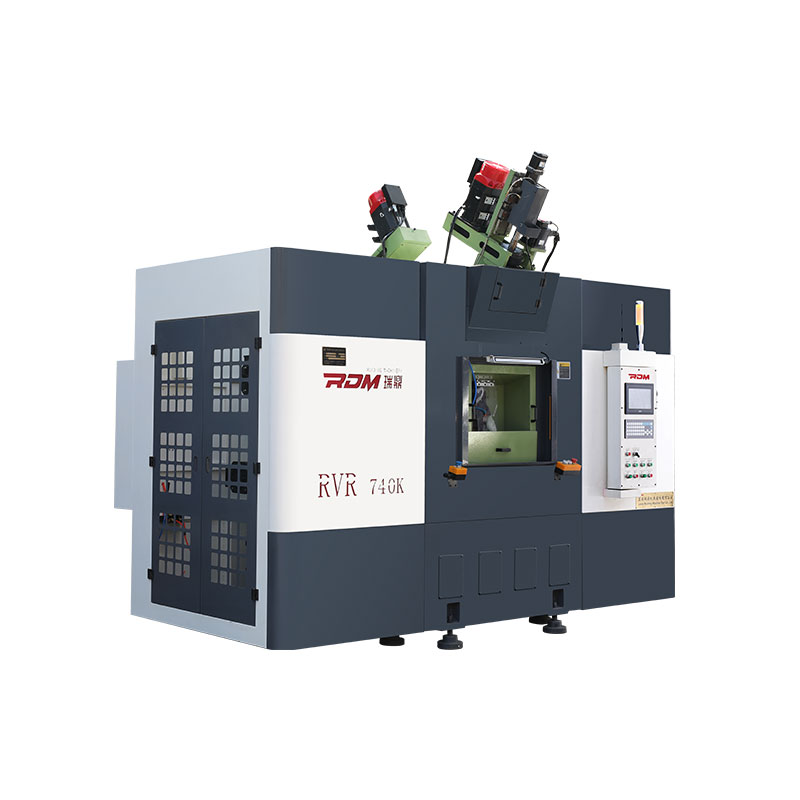
С развитием числового программного управления (ЧПУ) границы между этими методами стираются. Современные токарно-фрезерные центры позволяют выполнять полный цикл обработки сложной детали за одну установку, что существенно снижает погрешности базирования и ускоряет производственный процесс.
Сверлильно-расточные работы
Эта группа процессов предназначена для получения и обработки отверстий. Сверление создает отверстие, зенкерование улучшает его качество и геометрию, а растачивание позволяет достичь высокой точности размера и расположения оси отверстия. В производстве промышленного оборудования, такого как модульные решения для инженерных сетей, качественная обработка отверстий под крепеж и соединения является гарантом герметичности и надежности сборки.
Шлифование и абразивная обработка
Когда требования к точности и чистоте поверхности превышают возможности резания, применяется шлифование. Этот вид обработки использует абразивные зерна для снятия микроскопических слоев материала. Шлифованию подвергают поверхности, работающие в условиях трения и высоких нагрузок, например, шейки валов, посадочные места подшипников и уплотнительные поверхности фланцев. Хотя это более дорогой и медленный процесс, он обеспечивает необходимую геометрическую точность и низкую шероховатость.
Применение станочной обработки в производстве промышленных компонентов
Понимание того, как различные виды станочной обработки интегрируются в производственный цикл, помогает заказчикам правильно формулировать технические задания и оценивать предложения поставщиков. В контексте производства надежного оборудования для энергетики, ЖКХ и строительства, технологическая цепочка редко ограничивается одним методом.
Рассмотрим применение этих технологий на примере создания сложных промышленных компонентов, таких как элементы трубопроводных систем или специальные металлоконструкции.
Изготовление фланцев и соединительных деталей
Фланец — критически важный элемент любой трубопроводной системы. Его производство требует комбинации нескольких видов обработки:
- Заготовка. Может быть получена путем ковки, литья или резки из листа.
- Токарная обработка. На токарных станках с ЧПУ обрабатываются привалочные поверхности, выбираются центральные отверстия и формируются буртики. Точность этих поверхностей определяет герметичность будущего соединения.
- Сверление. Выполняется сверление отверстий под болтовые соединения. Важно обеспечить строгое соблюдение шага и диаметров, чтобы фланец мог быть состыкован с ответной деталью без перекосов.
- Контроль качества. После механической обработки каждая деталь проходит измерения на соответствие чертежу.
Для компаний, работающих в сфере импортозамещения, важно наличие собственного парка станков с ЧПУ, позволяющего гибко адаптировать геометрию фланцев под нестандартные технические задания заказчиков, сохраняя при этом соответствие ГОСТ и другим нормативным требованиям.
Производство корпусных деталей и элементов автоматизации
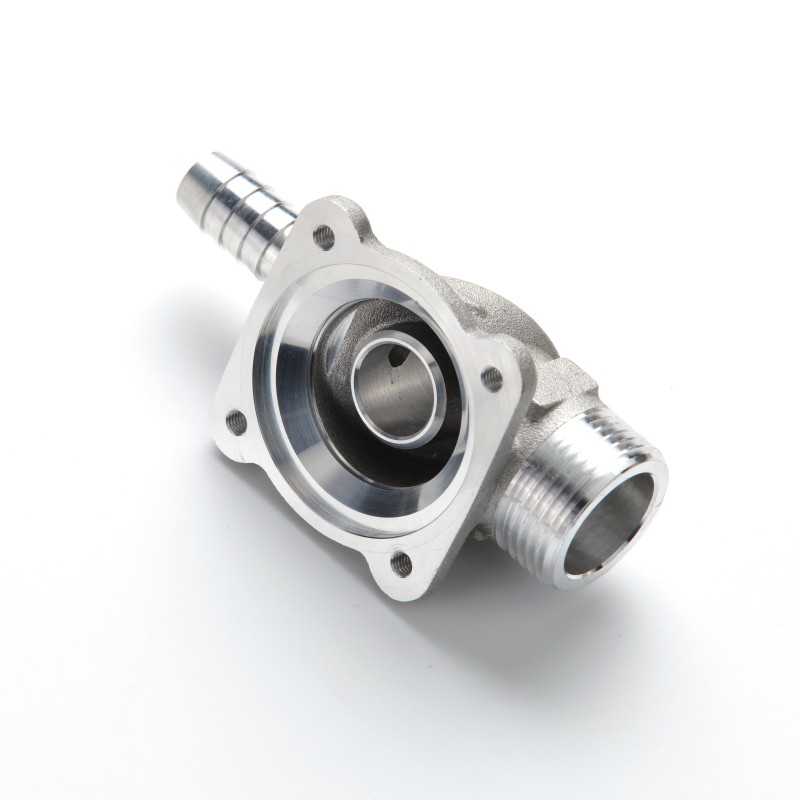
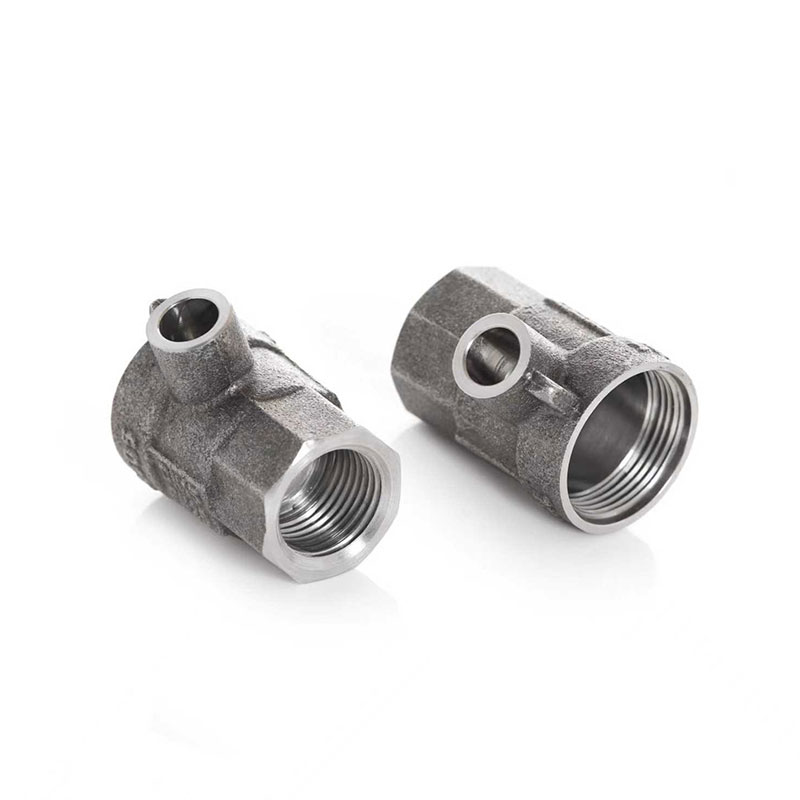
Комплектующие для систем автоматизации и контроля часто представляют собой сложные корпусные детали с множеством внутренних полостей, резьбовых отверстий и посадочных мест для электронных компонентов или чувствительных элементов.
Здесь доминирует фрезерная обработка на вертикальных и горизонтальных обрабатывающих центрах. Возможность использования многоосевых станков позволяет создавать сложные пространственные формы, необходимые для размещения внутренних каналов или крепления датчиков. Высокая жесткость станочного оборудования и использование современного инструмента обеспечивают стабильность размеров от партии к партии, что критично для серийного производства.
Металлоконструкции специального назначения
При изготовлении крупных металлоконструкций станочная обработка часто применяется на финальных этапах или для подготовки стыкуемых узлов. Например, торцевание концов труб перед сваркой, обработка опорных площадок или изготовление крепежных элементов нестандартных размеров. В таких случаях важна не только точность самого реза, но и способность производителя выполнить термообработку или сварку с последующей механической доработкой для снятия напряжений и обеспечения геометрической стабильности конструкции.
Критерии выбора подрядчика для станочной обработки
Для B2B-заказчика выбор исполнителя на услуги станочной обработки или поставщика готовых изделий не должен сводиться только к сравнению цен. Технологическая сложность современных задач требует оценки производственного потенциала партнера. Ниже приведены ключевые аспекты, на которые следует обращать внимание при аудите поставщика.
Наличие полного производственного цикла
Один из главных рисков при заказе механической обработки — необходимость передавать заготовку между разными подрядчиками (например, один делает литье, другой — токарную обработку, третий — шлифовку). Это увеличивает логистические издержки, сроки и риск потери качества.
Предпочтение следует отдавать предприятиям, реализующим принцип полного цикла. Это означает, что компания способна самостоятельно выполнить:
- Конструкторскую проработку и подготовку управляющих программ для станков с ЧПУ.
- Заготовительные операции (резка, сварка, литье).
- Основную механическую обработку (токарную, фрезерную).
- Термообработку (закалку, отпуск), если это требуется для повышения прочности деталей.
- Финишную обработку и контроль качества.
Такой подход, реализуемый, например, на производственной базе в Тверской области площадью более 8 000 кв. м, позволяет контролировать качество на каждом этапе. Отсутствие промежуточных передач деталей между цехами разных юридических лиц минимизирует риски повреждения и искажения геометрии.
Парк оборудования и его современность
Технологические возможности определяются станочным парком. Наличие современных станков с ЧПУ, сварочных комплексов и линий термообработки говорит о способности предприятия решать сложные задачи. Старый парк оборудования может ограничивать точность и производительность, а также повышать процент брака.
При оценке поставщика стоит уточнить:
- Оснащены ли станки системами автоматической смены инструмента и паллет?
- Каков возраст и состояние основного парка?
- Есть ли оборудование для крупногабаритных деталей, если ваш проект предполагает такие размеры?
Постоянное обновление парка оборудования, как это практикуется в компаниях, ориентированных на технологическое лидерство, является признаком долгосрочной устойчивости бизнеса.
Система управления качеством
Механическая обработка — это процесс, подверженный влиянию множества факторов: износа инструмента, температурных деформаций, вибраций. Без строгой системы контроля невозможно гарантировать стабильность параметров продукции.
Наличие сертифицированной системы менеджмента качества, соответствующей требованиям ГОСТ Р ИСО 9001–2015, является обязательным минимумом для серьезного производителя. Однако важнее то, как эта система работает на практике:
- Проводится ли входной контроль материалов? Качество стали или других сплавов напрямую влияет на обрабатываемость и долговечность детали.
- Осуществляется ли операционный контроль? Проверка размеров должна происходить непосредственно в процессе изготовления, а не только после завершения всей партии.
- Оформляются ли паспорта качества и сертификаты соответствия на каждое изделие? Документирование результатов измерений дает заказчику уверенность в том, что продукт соответствует чертежу.
Гибкость и адаптивность
В условиях современного рынка требования к продукции часто меняются. Стандартные решения могут не подходить для конкретных условий эксплуатации, особенно в российских климатических реалиях. Способность производителя работать по индивидуальным техническим заданиям и оперативно адаптировать конструкции под конкретные условия эксплуатации становится конкурентным преимуществом.
Это подразумевает наличие собственного конструкторского бюро, которое может не просто прочитать чертеж заказчика, но и предложить оптимизацию технологии изготовления для снижения costs без потери качества. Возможность быстрой переналадки станков и изменения управляющих программ позволяет эффективно производить как крупные серии, так и единичные нестандартные изделия.
Влияние материалов и условий эксплуатации на выбор вида обработки
Выбор конкретного вида станочной обработки и режимов резания сильно зависит от материала заготовки. Ошибка в выборе технологии может привести к быстрому износу инструмента, перегреву детали, возникновению внутренних напряжений и, как следствие, к браку.
Обработка конструкционных сталей
Углеродистые и легированные стали являются основным материалом в машиностроении и строительстве. Они хорошо поддаются большинству видов механической обработки. Однако для высокопрочных сталей требуются специальные инструменты из твердых сплавов и снижение скоростей резания. При изготовлении деталей для энергетики, где важна надежность, часто применяется термообработка после черновой механической обработки, а затем чистовая обработка для достижения окончательных размеров.
Обработка нержавеющих сталей и сплавов
Нержавеющие стали, широко используемые в трубопроводных системах и пищевой промышленности, отличаются вязкостью и склонностью к налипанию на инструмент. Их обработка требует применения специальной геометрии режущей кромки, обильного охлаждения и тщательного контроля температуры зоны резания. Неправильный выбор режима может привести к изменению структуры материала в поверхностном слое и снижению коррозионной стойкости.
Алюминиевые сплавы и цветные металлы
Алюминиевые сплавы легко обрабатываются, позволяя достигать высоких скоростей резания и отличного качества поверхности. Они часто используются в корпусах приборов и легких конструкциях. Однако мягкость материала требует осторожности при зажиме заготовки, чтобы избежать деформации. Для алюминия характерна стружка, которая может налипать на инструмент, поэтому важна правильная заточка и подача смазочно-охлаждающей жидкости (СОЖ).
Учет климатических факторов
При разработке изделий для российского рынка необходимо учитывать эксплуатационные требования, связанные с климатом. Детали, работающие на открытом воздухе в условиях перепадов температур, должны иметь определенные запасы прочности и точности, учитывающие температурное расширение материалов. Производители, такие как компания из Твери, разрабатывают изделия с учетом этих факторов, выбирая материалы и методы обработки, которые обеспечивают стабильность геометрии в широком диапазоне температур.
Логистика и сроки выполнения заказов
В B2B-сегменте время является таким же важным ресурсом, как и качество. Задержки в поставке компонентов могут остановить весь производственный цикл заказчика или монтаж на объекте. Поэтому оценка сроков выполнения заказа является неотъемлемой частью выбора поставщика услуг станочной обработки.
Средний срок выполнения типовых заказов на сложных промышленных предприятиях составляет от 4 до 12 недель. Этот диапазон обусловлен несколькими факторами:
- Сложность исполнения. Детали с высокими требованиями к точности и сложной геометрией требуют больше времени на программирование, наладку и саму обработку.
- Объем заказа. Крупные серии могут требовать больше времени на изготовление, но при этом удельное время на единицу продукции снижается за счет оптимизации процессов.
- Необходимость дополнительных операций. Если требуется термообработка, гальваническое покрытие или другие виды финишной обработки, срок увеличивается на время этих процессов и логистику между цехами.
Устойчивая логистическая и поставочная модель, включающая партнерские связи с ведущими отечественными поставщиками сырья, позволяет гарантировать сроки поставки даже при высокой загрузке производственных мощностей. Отсутствие дефицита материалов и комплектующих является критическим фактором стабильности производства в текущих экономических условиях.
География поставок современных российских производителей охватывает все федеральные округа. Наличие отлаженной логистики позволяет доставлять продукцию как на крупные промышленные объекты, так и в удаленные регионы, обеспечивая своевременный монтаж и ввод оборудования в эксплуатацию.
Заключение: стратегический подход к выбору технологий и партнеров
Разнообразие видов станочной обработки предоставляет инженерам и закупщикам мощные инструменты для создания высококачественной промышленной продукции. От правильного выбора технологии зависит не только функциональность отдельной детали, но и надежность всей системы, будь то трубопровод, энергетический узел или строительная конструкция.
Для российского рынка сегодня актуален курс на технологическую самостоятельность и импортозамещение. Это требует от производителей не просто наличия станков, но и развития компетенций в области инженерного проектирования, цифровой оптимизации процессов и глубокого понимания материаловедения.
Выбирая партнера для производства промышленных компонентов, обратите внимание на компании, которые:
- Обладают собственным полным производственным циклом, включая конструкторскую базу и контроль качества.
- Действуют в соответствии с международными и российскими стандартами (ГОСТ Р ИСО 9001–2015).
- Готовы к гибкой работе над индивидуальными проектами и адаптации продукции под специфические условия эксплуатации.
- Обеспечивают прозрачность процессов, предоставляют полную техническую документацию и соблюдают гарантийные обязательства.
Такой подход обеспечивает не только получение качественного продукта в срок, но и формирование долгосрочного, предсказуемого партнерства, способствующего устойчивому развитию вашего бизнеса и отрасли в целом.
Если вы рассматриваете возможность изготовления промышленных компонентов, металлоконструкций или элементов трубопроводных систем, рекомендуется запросить у производителя подробное техническое предложение с указанием возможных сроков и этапов контроля качества. Это позволит оценить реальную способность завода выполнить ваш заказ в соответствии с ожидаемыми стандартами.