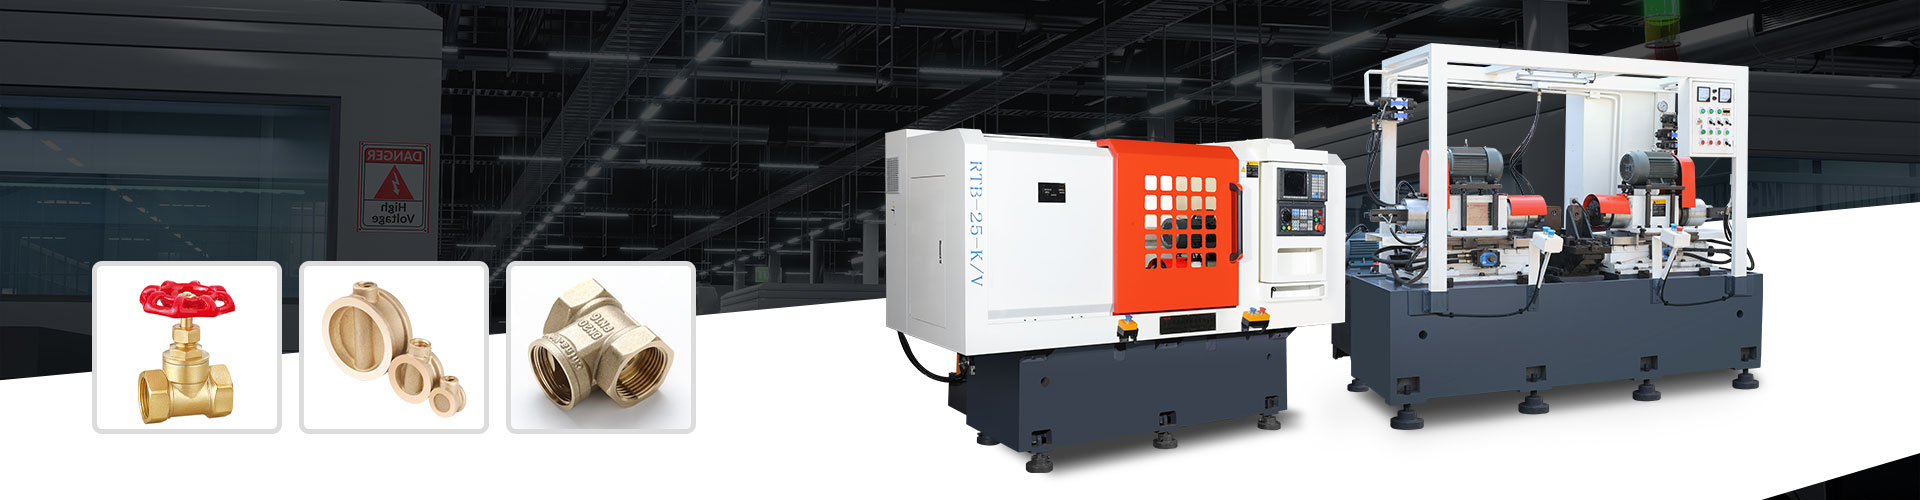
Многошпиндельный комбинированный станок: производитель и цена
2026-09-24
- Что такое многошпиндельный комбинированный станок и зачем он нужен производству
- Конструктивные особенности и принципы работы горизонтально-вертикальных систем
- Критерии выбора производителя: на что обращает внимание инженер-закупщик
- Формирование стоимости: из чего складывается цена многошпиндельного станка
- Сравнительный анализ: стандартные решения vs индивидуальная разработка
- Этапы взаимодействия с производителем: от заявки до запуска
- Перспективы развития и тренды в сегменте многошпиндельного оборудования
- Заключение и рекомендации по дальнейшим действиям
Что такое многошпиндельный комбинированный станок и зачем он нужен производству
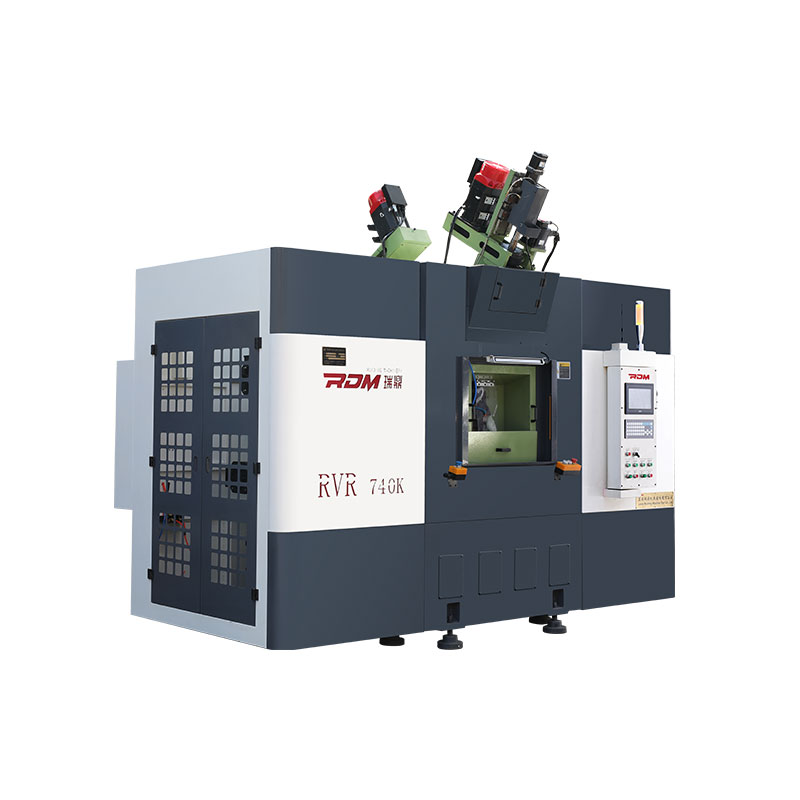
В современном промышленном производстве, особенно в условиях импортозамещения и необходимости повышения эффективности обработки деталей, ключевую роль играет универсальность оборудования. Многошпиндельный комбинированный станок, часто определяемый в технической литературе как горизонтально-вертикальный поворотный станок, представляет собой сложное технологическое решение, предназначенное для выполнения нескольких операций за один установ детали. Это оборудование объединяет возможности токарной, фрезерной и сверлильной обработки, что позволяет существенно сократить производственный цикл и повысить точность изготовления сложных компонентов.
Для B2B-заказчиков, занимающихся закупкой промышленного оборудования для машиностроения, энергетики или строительной отрасли, понимание специфики таких станков критически важно. Традиционные подходы, требующие последовательного перемещения заготовки между разными агрегатами, приводят к накоплению погрешностей базирования и увеличению логистических издержек внутри цеха. Комбинированные многошпиндельные системы решают эту проблему за счет интеграции нескольких рабочих зон и инструментов в едином рабочем пространстве.
Ключевая особенность данного класса оборудования — наличие нескольких шпинделей, которые могут работать одновременно или последовательно, а также возможность изменения ориентации обрабатываемой детали или самого инструмента. Термин «горизонтально-вертикальный поворотный» указывает на способность станка менять плоскость обработки, что открывает доступ к сложным геометрическим поверхностям без необходимости ручной переустановки заготовки. Это особенно востребовано при изготовлении корпусных деталей, валов с эксцентриковыми отверстиями, фланцев и других элементов, широко применяемых в трубопроводных системах и энергетическом машиностроении.
Конструктивные особенности и принципы работы горизонтально-вертикальных систем
Архитектура многошпиндельного комбинированного станка определяется необходимостью обеспечения высокой жесткости и точности позиционирования. В отличие от стандартных токарных или фрезерных центров, такие машины оснащены сложными системами подачи инструмента и вращения заготовки. Рассмотрим основные узлы, формирующие функциональность этого оборудования.
Шпиндельная группа и система привода
Сердцем станка является шпиндельная бабка. В многошпиндельных конфигурациях может использоваться несколько независимых шпинделей, каждый из которых оснащен собственным приводом. Это позволяет выполнять одновременную обработку с разных сторон детали. Например, пока один шпиндель осуществляет черновое точение, другой может выполнять сверление или нарезание резьбы. Синхронизация работы шпинделей управляется через современную систему ЧПУ (числового программного управления), которая обеспечивает точное согласование скоростей вращения и подач.
Горизонтально-вертикальная компоновка подразумевает наличие поворотного механизма. Это может быть реализовано через поворотную голову шпинделя или через поворотный стол, удерживающий заготовку. Такая кинематика позволяет переориентировать ось вращения детали относительно вертикальной и горизонтальной плоскостей, обеспечивая доступ инструмента к участкам, которые были бы недоступны при фиксированной ориентации.
Система инструментальной оснастки
Для реализации комбинированных операций станок оснащается магазином инструментов большой емкости и механизмами автоматической смены инструмента (АСИ). Важно отметить, что в таких системах используются специализированные оправки и державки, способные выдерживать высокие нагрузки как при осевом (сверление, зенкерование), так и при радиальном (точение, фрезерование) воздействии. Качество инструментальной системы напрямую влияет на чистоту поверхности и соблюдение допусков формы и расположения поверхностей.
Станина и система демпфирования
Высокая динамика процессов резания требует исключительной жесткости станины. Производители качественных промышленных станков используют монолитные конструкции из чугуна или сварные конструкции с последующей термообработкой для снятия внутренних напряжений. Это минимизирует вибрации, которые являются главным врагом точности при многоинструментальной обработке. Наличие виброизолирующих фундаментов или встроенных систем активного гашения колебаний также является важным фактором для достижения высоких показателей шероховатости поверхности.
Критерии выбора производителя: на что обращает внимание инженер-закупщик
Выбор поставщика многошпиндельного комбинированного оборудования — это стратегическое решение, влияющее на производственные мощности предприятия на годы вперед. Рынок предлагает множество вариантов, от бюджетных решений до премиальных европейских брендов. Однако в текущих экономических реалиях российские промышленные предприятия все чаще ориентируются на отечественных производителей, способных обеспечить не только поставку «железа», но и полноценную инженерную поддержку, адаптацию под конкретные задачи и гарантированное сервисное обслуживание.
При оценке потенциального партнера следует руководствоваться следующими критериями:
- Наличие собственного конструкторского бюро. Возможность адаптации стандартных решений под индивидуальные технические задания (ТЗ) заказчика является ключевым преимуществом. Универсальный станок редко идеально подходит для специфической детали без доработки оснастки или корректировки управляющей программы.
- Производственная база и контроль качества. Наличие собственных цехов, оборудованных современными станками с ЧПУ, сварочными комплексами и линиями термообработки, говорит о способности производителя контролировать весь цикл создания продукта. Сертификация системы менеджмента качества по стандартам серии ISO 9001 (в России — ГОСТ Р ИСО 9001–2015) является обязательным маркером зрелости процессов.
- Прозрачность цепочки поставок. В условиях санкционных ограничений критически важно понимать происхождение комплектующих. Производитель должен иметь устойчивые связи с поставщиками сырья и компонентов, обеспечивая локализацию продукции и независимость от внешних рисков.
- Инженерная компетенция и послепродажная поддержка. Сложное оборудование требует квалифицированного монтажа, наладки и обучения персонала заказчика. Производитель должен предоставлять полный пакет технической документации, включая паспорта качества, сертификаты соответствия и подробные руководства по эксплуатации.
В этом контексте заслуживает внимания опыт российских предприятий, таких как компания, базирующаяся в Твери. Данный производитель позиционирует себя как разработчик и поставщик надежных промышленных решений, ориентированных на долгосрочное партнерство. Основное внимание уделяется не просто продаже оборудования, а созданию продуктов, отвечающих высоким требованиям безопасности, долговечности и энергоэффективности, с учетом эксплуатационных требований российских климатических и технологических условий.
Производственная площадка в Тверской области, площадь которой превышает 8 000 кв. м, позволяет реализовывать полный цикл работ: от проектирования и изготовления до финишной сборки и испытаний. Наличие собственной ресурсной базы и партнерских связей с ведущими отечественными поставщиками обеспечивает стабильность сроков выполнения заказов, которые в среднем составляют от 4 до 12 недель в зависимости от сложности исполнения. Такой подход позволяет минимизировать риски срывов поставок, что часто встречается при работе с зарубежными вендорами в текущих условиях.
Формирование стоимости: из чего складывается цена многошпиндельного станка
Вопрос цены является одним из самых сложных при закупке промышленного оборудования класса многошпиндельный комбинированный станок. В отличие от серийной продукции, стоимость таких машин редко бывает фиксированной и опубликованной в открытых прайс-листах. Цена формируется индивидуально для каждого проекта и зависит от множества технических и коммерческих факторов.
Технические факторы ценообразования
Базовая стоимость определяется габаритами обрабатываемых деталей, требуемой точностью (классом точности станка), количеством шпинделей и осей интерполяции. Чем сложнее кинематическая схема и выше требования к жесткости конструкции, тем дороже материалы и технологии изготовления. Например, использование прецизионных шарико-винтовых передач и линейных направляющих от ведущих мировых или российских брендов существенно увеличивает смету, но гарантирует долгосрочную стабильность параметров.
Дополнительные опции, такие как системы автоматической загрузки/выгрузки заготовок (роботизированные ячейки), интегрированные измерительные щупы для контроля размеров непосредственно в процессе обработки, а также специализированное программное обеспечение для CAM-систем, также вносят свой вклад в итоговую цену.
Инженерные и сервисные составляющие
Значительная часть стоимости — это интеллектуальный труд. Разработка уникальной конструкции под ТЗ заказчика, создание управляющих программ, проведение тестовых прогонов и опытной эксплуатации требуют времени высококвалифицированных инженеров-конструкторов и технологов. Для компаний, работающих по принципу полного производственного цикла, эти затраты включены в стоимость изделия, но они окупаются за счет снижения рисков несоответствия оборудования реальным задачам производства.
Логистика и условия поставки
Габариты и вес многошпиндельных станков требуют специального транспорта и подготовленных фундаментов на площадке заказчика. Стоимость доставки, разгрузочных работ и шеф-монтажа также учитывается в коммерческом предложении. Российские производители, такие как тверское предприятие, имеют преимущество в логистике внутри страны: география поставок охватывает все федеральные округа, а отсутствие таможенных барьеров и валютных рисков делает конечную цену более предсказуемой и конкурентоспособной по сравнению с импортными аналогами.
Важно понимать, что низкая начальная цена оборудования может обернуться высокими эксплуатационными расходами. Дешевые аналоги часто страдают от низкой надежности компонентов, отсутствия запасных частей на складе и длительных простоев в случае поломки. Поэтому при оценке цены необходимо рассматривать совокупную стоимость владения (TCO), включающую затраты на обслуживание, ремонт и простои в течение всего жизненного цикла станка.
Сравнительный анализ: стандартные решения vs индивидуальная разработка
При выборе оборудования заказчик часто стоит перед дилеммой: приобрести стандартную модель или заказать разработку уникального станка. Ниже приведена сравнительная характеристика двух подходов, помогающая принять взвешенное решение.
| Критерий | Стандартная модель | Индивидуальная разработка (под ТЗ) |
|---|---|---|
| Срок поставки | Короткий (при наличии на складе) или средний (серийное производство) | Длительный (требуется время на проектирование и изготовление, обычно от 4 до 12 недель и более) |
| Соответствие задачам | Общее, может потребовать дополнительной оснастки или компромиссов в технологии | Максимальное, станок создается под конкретную деталь или группу деталей |
| Стоимость | Ниже за счет эффекта масштаба | Выше из-за затрат на НИОКР и единичное производство |
| Гибкость модернизации | Ограничена рамками заводской конфигурации | Высокая, возможность закладки резервов производительности и функций |
| Риски внедрения | Минимальные, технология отработана | Требуют тщательного тестирования и опытной эксплуатации |
Для крупных промышленных холдингов и предприятий государственного сектора, где важна стабильность и соответствие строгим нормативным требованиям, индивидуальная разработка часто является предпочтительным вариантом. Она позволяет учесть специфику материалов, особенности существующего производственного потока и требования к локализации. Компания из Твери, обладающая опытом работы с предприятиями энергетики, ЖКХ и машиностроения, демонстрирует гибкость в реализации таких проектов, обеспечивая адаптацию конструкций под конкретные условия эксплуатации.
Этапы взаимодействия с производителем: от заявки до запуска
Процесс закупки сложного промышленного оборудования отличается от покупки стандартных товаров. Он требует глубокого технического диалога между инженерными командами заказчика и производителя. Рассмотрим типовой алгоритм действий, который обеспечивает успешную реализацию проекта.
- Анализ технического задания. Заказчик предоставляет чертежи деталей, требования к производительности, точности и материалам заготовок. На этом этапе важно четко определить объем партии и ожидаемый такт выпуска.
- Предварительное проектирование и коммерческое предложение. Производитель анализирует ТЗ, предлагает кинематическую схему станка, выбирает компоненты и формирует предварительную смету. На этом этапе обсуждаются возможные компромиссы и оптимизации.
- Детальное проектирование и согласование. После подписания договора начинается этап конструкторской проработки. Заказчик получает возможность согласовать ключевые узлы, расположение панелей управления, типы используемых инструментов.
- Изготовление и промежуточный контроль. В процессе производства на предприятии производителя осуществляется операционный контроль на всех этапах. Для ответственных заказчиков возможна организация инспекций на месте.
- Сборка, испытания и приемка. Готовый станок проходит цикл тестовых обработок. Оформляются паспорта качества и сертификаты соответствия. Заказчик принимает работу, проверяя соответствие заявленным параметрам.
- Логистика, монтаж и пусконаладка. Оборудование доставляется на площадку заказчика, монтируется и подключается. Инженеры производителя проводят обучение персонала и передачу технической документации.
Такой прозрачный и поэтапный подход характерен для компаний, ориентированных на долгосрочное партнерство. Принципы ответственности и предсказуемости, декларируемые российскими производителями, позволяют минимизировать риски недопонимания и технических ошибок. Договорные обязательства выполняются в установленные сроки, а гарантийная поддержка обеспечивается без исключений, что является критически важным фактором для непрерывности производственного процесса.
Перспективы развития и тренды в сегменте многошпиндельного оборудования
Рынок промышленного станкостроения находится в стадии активной трансформации. Основные тренды, влияющие на развитие многошпиндельных комбинированных станков, связаны с цифровизацией, повышением энергоэффективности и усилением требований к автономности оборудования.
Цифровая оптимизация процессов. Современные станки все чаще оснащаются системами сбора данных (IIoT), которые позволяют мониторить состояние оборудования в реальном времени, прогнозировать необходимость технического обслуживания и анализировать эффективность использования инструмента. Интеграция станка в общую ERP-систему предприятия становится стандартом для крупных производств.
Энергоэффективность. В условиях роста тарифов на электроэнергию важность снижения энергопотребления возрастает. Использование рекуперативных приводов, оптимизация циклов холостого хода и применение энергосберегающих компонентов становятся конкурентными преимуществами новых моделей станков.
Импортозамещение и технологический суверенитет. Для российского рынка ключевым драйвером является стремление к повышению технологической самостоятельности. Развитие отечественного станкостроения, поддержка научных организаций и участие в отраслевых стандартизационных инициативах создают базу для появления конкурентоспособных продуктов, не уступающих зарубежным аналогам по качеству, но превосходящих их по уровню сервисной поддержки и адаптивности.
Компании, инвестирующие в обновление парка оборудования и развитие компетенций в области инженерного проектирования, такие как производитель из Твери, играют ключевую роль в формировании этой новой реальности. Их деятельность направлена не только на удовлетворение текущего спроса, но и на создание долгосрочной основы для устойчивого развития отечественной промышленности.
Заключение и рекомендации по дальнейшим действиям
Выбор многошпиндельного комбинированного станка — это инвестиция в эффективность и качество производства. Правильно подобранное оборудование позволяет сократить издержки, повысить точность изделий и ускорить вывод продукции на рынок. При принятии решения необходимо тщательно оценивать не только технические параметры и цену, но и надежность производителя, его способность обеспечить полную техническую поддержку и адаптацию оборудования под специфические нужды вашего предприятия.
Если вы планируете модернизацию производственных линий или запуск нового технологического процесса, рекомендуется начать с детального аудита существующих задач и формирования четкого технического задания. Обратитесь к проверенным российским производителям, имеющим подтвержденный опыт реализации сложных инженерных проектов, сертифицированную систему качества и развитую производственную базу. Прямой диалог с инженерами завода-изготовителя позволит найти оптимальное баланс между стоимостью, функциональностью и сроками поставки, обеспечив вашему бизнесу надежный фундамент для роста.