Обработка корпусов клапанов из нержавеющей стали: производитель на заказ
2026-09-16
- Специфика механической обработки корпусов клапанов из нержавеющей стали
- Технологические требования к производству корпусов арматуры
- Контроль качества и сертификация продукции
- Преимущества полного производственного цикла при заказе корпусов
- Факторы формирования стоимости и сроков изготовления
- Как выбрать надежного производителя корпусов клапанов
- Заключение: Стратегия надежных поставок для промышленности
Специфика механической обработки корпусов клапанов из нержавеющей стали
Корпуса запорной и регулирующей арматуры относятся к категории критически важных деталей, от качества изготовления которых зависит герметичность, безопасность и долговечность всей трубопроводной системы. В промышленном секторе, где рабочая среда часто характеризуется высокими давлениями, экстремальными температурами или агрессивным химическим составом, выбор материала и технологии его обработки становится определяющим фактором.
Нержавеющая сталь является предпочтительным материалом для таких задач благодаря своим уникальным физико-химическим свойствам. Однако именно эти свойства создают серьезные технологические вызовы при механической обработке. Обработка корпусов клапанов из нержавеющей стали для промышленности требует не просто наличия станочного парка, но и глубокого понимания металлургии материалов, режимов резания и методов контроля качества.
В отличие от углеродистых сталей или чугуна, нержавеющие сплавы (особенно аустенитического класса, такие как 12Х18Н10Т или AISI 304/316) обладают высокой вязкостью и склонностью к наклепу. Это означает, что в процессе резания материал не скалывается, а «плывет», создавая длинную сливную стружку. Если процесс не контролируется корректно, это приводит к нескольким проблемам:
- Нагарообразование на режущей кромке инструмента: частицы обрабатываемого материала привариваются к лезвию, ухудшая качество поверхности и ускоряя износ инструмента.
- Термические деформации: низкая теплопроводность нержавеющей стали приводит к тому, что тепло, выделяющееся при резании, не отводится со стружкой, а остается в заготовке. Это вызывает локальный перегрев и изменение геометрических размеров детали, что недопустимо для прецизионных посадочных мест под уплотнения и седла клапанов.
- Остаточные напряжения: неправильные режимы обработки могут создать внутренние напряжения в материале корпуса, которые со временем приведут к микротрещинам или короблению детали при изменении температурных условий эксплуатации.
Для промышленных заказчиков понимание этих нюансов важно не с точки зрения теории металловедения, а с точки зрения надежности конечного продукта. Корпус клапана, изготовленный с нарушением технологий механической обработки, может выглядеть внешне безупречно, но иметь скрытые дефекты структуры материала или микроскопические отклонения геометрии, которые проявятся только после монтажа и подачи рабочей среды под давлением.
Технологические требования к производству корпусов арматуры
Процесс создания качественного корпуса клапана из нержавеющей стали — это многоступенчатая операция, требующая строгой последовательности действий. Ошибки на любом из этапов невозможно исправить на финальной стадии без существенных затрат или потери свойств изделия.
Подготовка заготовки и черновая обработка
Качество механической обработки начинается с качества исходного материала. Для ответственных промышленных применений используются литые или кованые заготовки. Литые заготовки требуют обязательной предварительной термической обработки для снятия литейных напряжений и выравнивания структуры металла. Кованые заготовки, как правило, имеют более однородную структуру, но также нуждаются в нормализации.
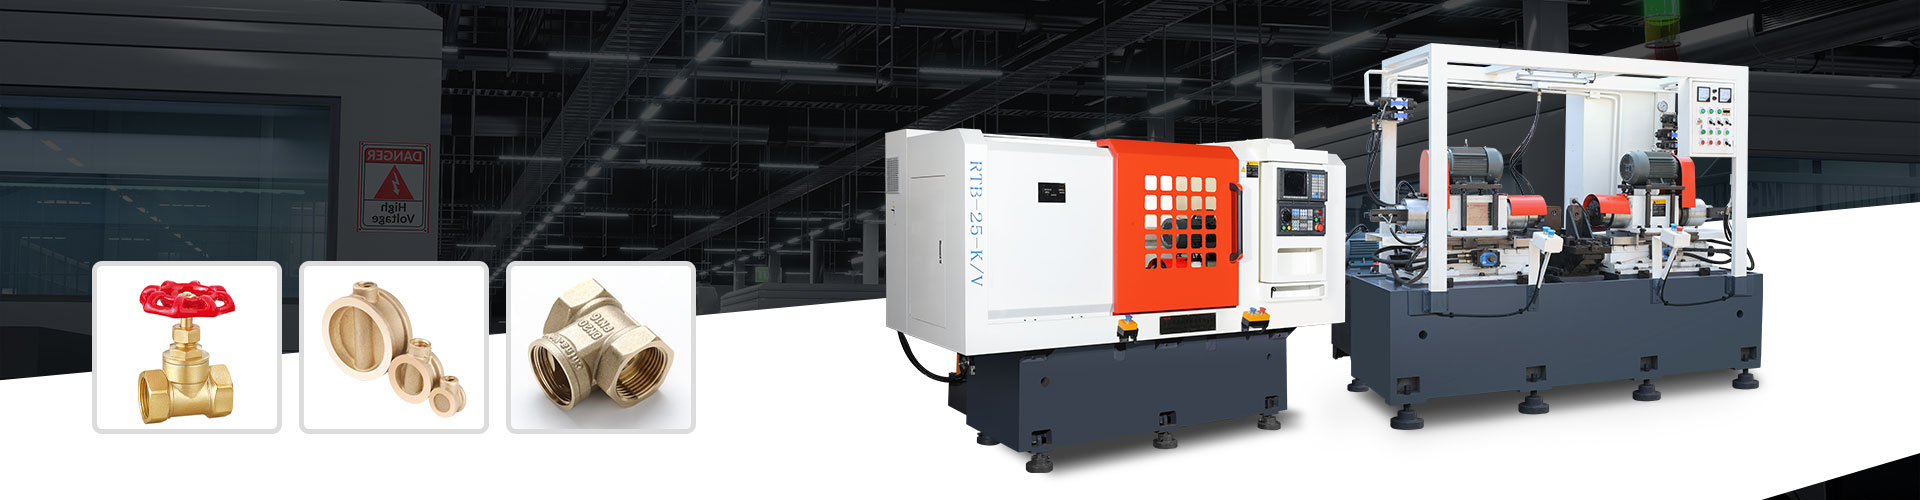
На этапе черновой обработки снимается основной объем материала. Здесь ключевой задачей является обеспечение равномерного съема припуска без возникновения вибраций. Вибрации (биение) приводят к образованию волнистости на поверхности, что критично для последующих чистовых операций. Современные производственные линии, оснащенные станками с ЧПУ, позволяют стабилизировать этот процесс за счет жесткой фиксации заготовки и адаптивного управления подачей инструмента.
Чистовая обработка и достижение требуемой шероховатости
После черновой обработки следует этап чистового точения и фрезерования. Именно на этой стадии формируются рабочие поверхности корпуса: присоединительные резьбы, фланцевые плоскости, посадочные места под уплотнительные кольца и внутренние каналы проточной части.
Требования к шероховатости поверхностей в клапаностроении регламентируются отраслевыми стандартами. Например, поверхности, контактирующие с уплотнительными элементами, должны иметь минимальную шероховатость (часто Ra ≤ 0.8 мкм или даже ниже), чтобы обеспечить герметичность соединения без использования чрезмерных усилий затяжки. Достичь таких параметров на нержавеющей стали можно только при использовании специального инструмента с гладкой передней поверхностью и применением обильного охлаждения.
Использование систем подачи смазочно-охлаждающей жидкости (СОЖ) под высоким давлением непосредственно в зону резания позволяет:
- Эффективно отводить тепло из зоны контакта инструмента и заготовки.
- Вымывать стружку из сложных внутренних полостей корпуса, предотвращая ее повторное налипание.
- Увеличить стойкость инструмента и стабильность размеров партии деталей.
Обработка резьбовых соединений и присоединительных элементов
Резьбовые соединения корпусов клапанов подвергаются высоким механическим нагрузкам. Неправильно нарезанная резьба из нержавеющей стали склонна к заеданию («схватыванию») при монтаже. Поэтому при нарезании резьб (метчиком или фрезой) необходимо строго контролировать параметры шага и профиля. Для промышленных клапанов часто используется метрическая резьба с допусками по ГОСТ или международным стандартам (ISO, DIN, ANSI). Точность исполнения резьбы проверяется калибрами, а визуальный контроль недостаточен для подтверждения соответствия.
Контроль качества и сертификация продукции
В B2B-секторе, особенно при работе с государственными заказами, энергокомпаниями и крупными промышленными холдингами, наличие сертификатов и протоколов испытаний является не формальностью, а обязательным условием допуска поставщика к тендерам. Качество корпусов клапанов не может быть оценено только визуально.
Система управления качеством, соответствующая требованиям ГОСТ Р ИСО 9001–2015, предполагает внедрение процедур контроля на всех этапах жизненного цикла изделия. Это включает в себя:
- Входной контроль материалов: проверка сертификатов качества на сталь, проведение спектрального анализа для подтверждения химического состава сплава. Это гарантирует, что марка стали соответствует заявленной (например, содержание хрома и никеля в пределах нормы для обеспечения коррозионной стойкости).
- Операционный контроль: проверка геометрических параметров на промежуточных этапах обработки. Использование координатно-измерительных машин (КИМ) позволяет с микронной точностью verify соответствие чертежу сложных пространственных форм корпусов.
- Окончательная приемка: комплексная проверка готового изделия, оформление паспортов качества и сертификатов соответствия.
Для корпусов клапанов, работающих под давлением, особое значение имеет контроль отсутствия внутренних дефектов. Методы неразрушающего контроля, такие как ультразвуковая дефектоскопия или капиллярный контроль (цветная дефектоскопия), позволяют выявить микротрещины, раковины или непровары, которые не видны невооруженным глазом. Наличие таких дефектов может привести к разгерметизации системы в процессе эксплуатации, что несет риски аварий и экологического ущерба.
Каждое изделие, покидающее производство, должно сопровождаться полным пакетом технической документации. Прозрачность в предоставлении документов — один из ключевых принципов надежного партнерства. Заказчик должен иметь возможность проследить историю изготовления конкретной детали: от партии сырья до результатов финальных испытаний.
Преимущества полного производственного цикла при заказе корпусов
Рынок промышленных компонентов предлагает различные модели взаимодействия: от покупки готовой продукции у дистрибьюторов до заказа изделий у узкоспециализированных подрядчиков. Однако для сложных инженерных задач, таких как изготовление корпусов клапанов из нержавеющей стали по индивидуальным чертежам, наиболее эффективным подходом является сотрудничество с производителем, обладающим полным производственным циклом.
Компания, базирующаяся в Твери и имеющая производственную базу площадью более 8 000 кв. м в Тверской области, реализует именно такую модель. Полный цикл подразумевает, что все этапы — от конструкторской проработки и закупки сырья до финишной сборки, испытаний и логистики — выполняются на собственной площадке или под строгим контролем единого технического центра.
Такой подход обеспечивает несколько критических преимуществ для заказчика:
- Гибкость и адаптивность: Возможность оперативной адаптации конструкций под конкретные условия эксплуатации. Если в ходе проектирования или испытаний выявляется необходимость изменения геометрии канала или толщины стенки, производитель может внести правки в конструкторскую документацию и технологический процесс без длительных согласований с внешними подрядчиками.
- Контроль сроков: Устойчивая логистическая и поставочная модель позволяет гарантировать сроки выполнения заказов даже в периоды высокой загрузки. Средний срок выполнения типовых заказов составляет от 4 до 12 недель, в зависимости от объема и сложности исполнения. Отсутствие зависимости от сторонних цехов механообработки исключает риски срыва сроков из-за проблем у субподрядчиков.
- Технологическая независимость: Наличие собственного парка современного оборудования, включая станки с ЧПУ, сварочные комплексы и линии термообработки, позволяет контролировать каждый параметр процесса. Это особенно важно для импортозамещения, когда требуется точное воспроизведение характеристик ранее поставляемых иностранных компонентов или разработка аналогов с улучшенными свойствами.
- Единая ответственность: Заказчик работает с одним контрагентом, который несет полную ответственность за качество конечного продукта. Это упрощает коммуникацию, решение претензий и гарантийное обслуживание.
Опыт работы с предприятиями государственного сектора, региональными энергокомпаниями и строительно-монтажными организациями показывает, что долгосрочное партнерство строится на предсказуемости. Производитель, действующий в строгом соответствии с российским законодательством и стандартами технического регулирования, обеспечивает стабильность поставок и юридическую чистоту сделок.
Факторы формирования стоимости и сроков изготовления
При запросе коммерческого предложения на обработку корпусов клапанов из нержавеющей стали для промышленности заказчики часто сталкиваются с вариативностью цен и сроков. Важно понимать, что стоимость нестандартных изделий не может быть определена по прайс-листу, так как она зависит от множества технических и организационных факторов.
Основные параметры, влияющие на цену и сроки:
| Фактор | Влияние на стоимость и сроки |
|---|---|
| Сложность геометрии | Корпуса сложной формы с внутренними полостями, косыми каналами или тонкими стенками требуют больше времени на программирование станков с ЧПУ, использования специальной оснастки и повышенного контроля. Это увеличивает машиноемкость производства. |
| Требования к точности и шероховатости | Достижение высоких классов точности и низкой шероховатости требует дополнительных чистовых проходов, использования дорогостоящего инструмента и более длительного контроля. Каждое увеличение требований к качеству поверхности экспоненциально растет во времени обработки. |
| Объем партии | Единичные заказы требуют полной настройки оборудования и разработки индивидуальной технологии для каждой детали, что делает их дороже в пересчете на единицу. Серийное производство позволяет амортизировать затраты на подготовку производства и оптимизировать режимы резания, снижая удельную стоимость. |
| Марка материала | Различные марки нержавеющей стали отличаются обрабатываемостью. Более сложные сплавы требуют специальных режимов резания и инструмента, что влияет на расходную часть производства. |
| Необходимость дополнительной обработки | Термообработка, нанесение защитных покрытий, специальная маркировка или упаковка для транспортировки в сложных климатических условиях добавляют этапы в производственный цикл. |
Поскольку точная стоимость зависит от конфигурации и рассчитывается после уточнения технических требований, рекомендуется предоставлять производителю максимально подробное техническое задание (ТЗ). Наличие готовой конструкторской документации (чертежей, 3D-моделей) значительно ускоряет процесс оценки и снижает риск ошибок при интерпретации требований.
Если чертежи отсутствуют, производитель может взять на себя функцию конструкторской проработки. Компания обладает собственной конструкторской базой и опытом адаптации продукции под индивидуальные технические задания. В этом случае в стоимость проекта включаются инженерные работы по созданию документации, которая затем станет основой для производства.
Как выбрать надежного производителя корпусов клапанов
Выбор поставщика для изготовления ответственных промышленных компонентов — это стратегическое решение. Ошибка в выборе подрядчика может привести не только к финансовым потерям, но и к простоям производства, авариям и репутационным рискам. При оценке потенциальных партнеров рекомендуется обращать внимание на следующие критерии:
1. Наличие собственной производственной базы
Проверьте, является ли компания реальным производителем или посредником. Наличие собственных цехов, станков с ЧПУ, участков термообработки и складов сырья говорит о способности компании контролировать процесс и выполнять обязательства. Виртуальные офисы или отсутствие фотографий производства должны вызывать сомнения.
2. Опыт работы в отрасли и референс-лист
Изучите опыт компании в производстве аналогичных изделий. Работа с предприятиями энергетики, ЖКХ и машиностроения требует понимания специфических отраслевых стандартов. Ключевые клиенты компании — предприятия государственного сектора и промышленные холдинги — уже прошли процедуру аудита поставщика, что служит косвенным подтверждением надежности.
3. Система контроля качества
Запросите информацию о системе менеджмента качества. Наличие сертификата ГОСТ Р ИСО 9001–2015 является базовым требованием. Узнайте, какие методы контроля используются на предприятии: проводится ли спектральный анализ, ультразвуковая дефектоскопия, гидравлические испытания. Готовность предоставить паспорта качества и сертификаты на каждую партию — признак профессионализма.
4. Инженерная компетенция
Способность производителя участвовать в обсуждении технических решений, предлагать оптимизацию конструкции для снижения стоимости без потери качества, адаптировать изделие под российские климатические и технологические условия — важное конкурентное преимущество. Компания должна выступать не просто исполнителем чертежей, а технологическим партнером.
5. Прозрачность и соблюдение сроков
Оцените историю выполнения обязательств. Надежный производитель предоставляет реалистичные сроки (например, от 4 до 12 недель для типовых заказов) и придерживается их. Прозрачность в ценообразовании и отсутствие скрытых платежей также важны для долгосрочного сотрудничества.
Заключение: Стратегия надежных поставок для промышленности
Обработка корпусов клапанов из нержавеющей стали — это высокотехнологичный процесс, требующий сочетания современного оборудования, квалифицированного персонала и строгой системы контроля качества. Для промышленных предприятий, стремящихся к повышению технологической самостоятельности и обеспечению бесперебойной работы своих инфраструктурных объектов, критически важно выбирать партнеров, способных обеспечить полный цикл производства.
Сотрудничество с российским производителем, таким как компания из Твери, обладающая сертифицированной системой качества, современной производственной базой и опытом реализации сложных проектов, позволяет решить задачи импортозамещения без компромиссов в качестве. Гибкость в работе с индивидуальными техническими заданиями, устойчивость логистических цепочек и приверженность принципам прозрачности делают такого партнера надежным звеном в цепи поставок промышленного оборудования.
При планировании закупок рекомендуется заранее инициировать диалог с производителем, предоставить техническую документацию для оценки и обсудить возможности адаптации продукции под ваши специфические условия эксплуатации. Это позволит оптимизировать сроки и бюджет проекта, получив изделие, полностью соответствующее требованиям безопасности и долговечности.
Для получения консультации по вашему техническому заданию, расчета стоимости и сроков изготовления корпусов клапанов, пожалуйста, свяжитесь с отделом продаж компании. Наши инженеры готовы изучить вашу документацию и предложить оптимальное технологическое решение.