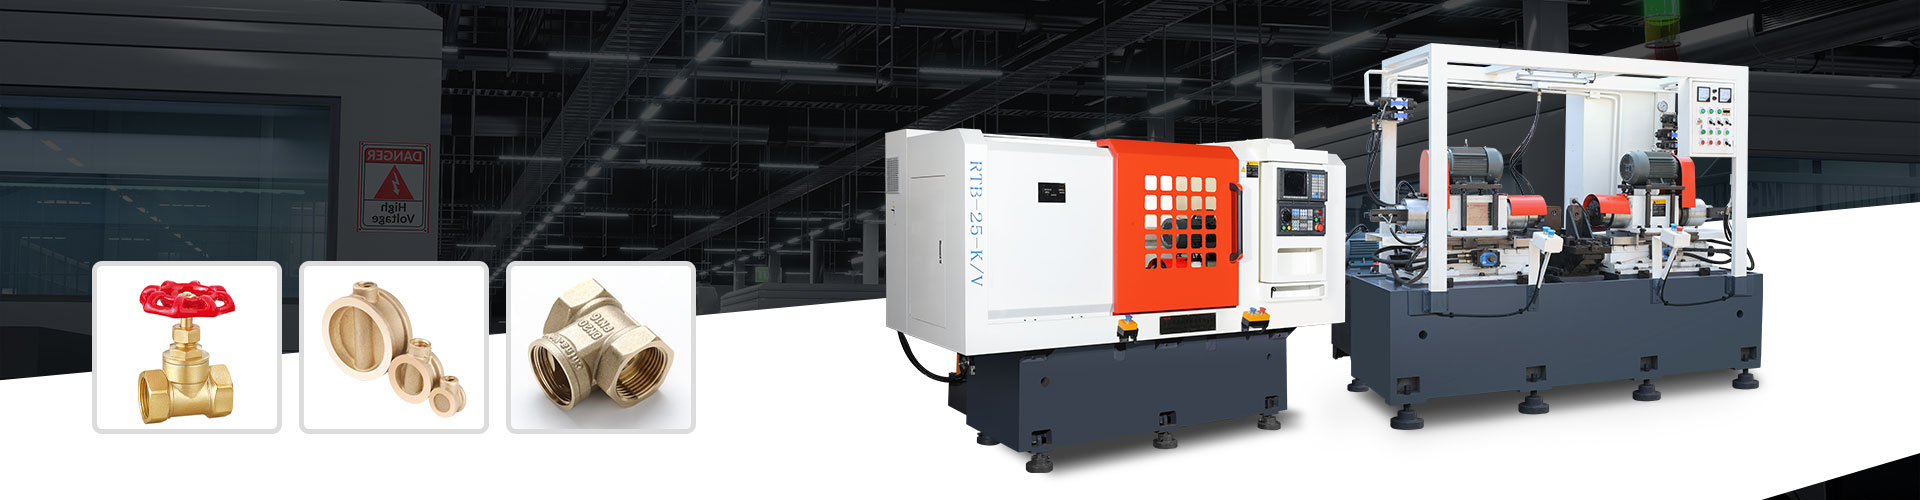
Обработка латуни на ЧПУ: производитель деталей на заказ
2026-09-28
- Технологические особенности обработки латуни на станках с ЧПУ
- Ключевые факторы качества при производстве латунных деталей
- Выбор производственного партнёра: критерии оценки компетенций
- Этапы сотрудничества и контроль качества
- Применение латунных деталей в различных отраслях промышленности
- Часто задаваемые вопросы (FAQ) по заказу латунных деталей
- Заключение и рекомендации по размещению заказа
Технологические особенности обработки латуни на станках с ЧПУ
Латунь — один из наиболее востребованных материалов в современном машиностроении и приборостроении благодаря уникальному сочетанию механических свойств, коррозионной стойкости и технологичности. Для B2B-заказчиков, занимающихся разработкой промышленного оборудования, элементов трубопроводных систем или компонентов для энергетики, выбор способа изготовления деталей из латуни является критическим этапом проектирования. Среди всех доступных методов металлообработки именно фрезерная и токарная обработка на станках с числовым программным управлением (ЧПУ) обеспечивает необходимый уровень точности, повторяемости и качества поверхности.
Процесс обработки латуни на чпу отличается от работы со сталями или алюминиевыми сплавами рядом специфических требований к режимам резания, геометрии инструмента и системе охлаждения. Понимание этих нюансов позволяет инженерным отделам заказчиков корректно формировать технические задания и избегать ошибок на этапе производства, которые могут привести к браку или удорожанию изделия.
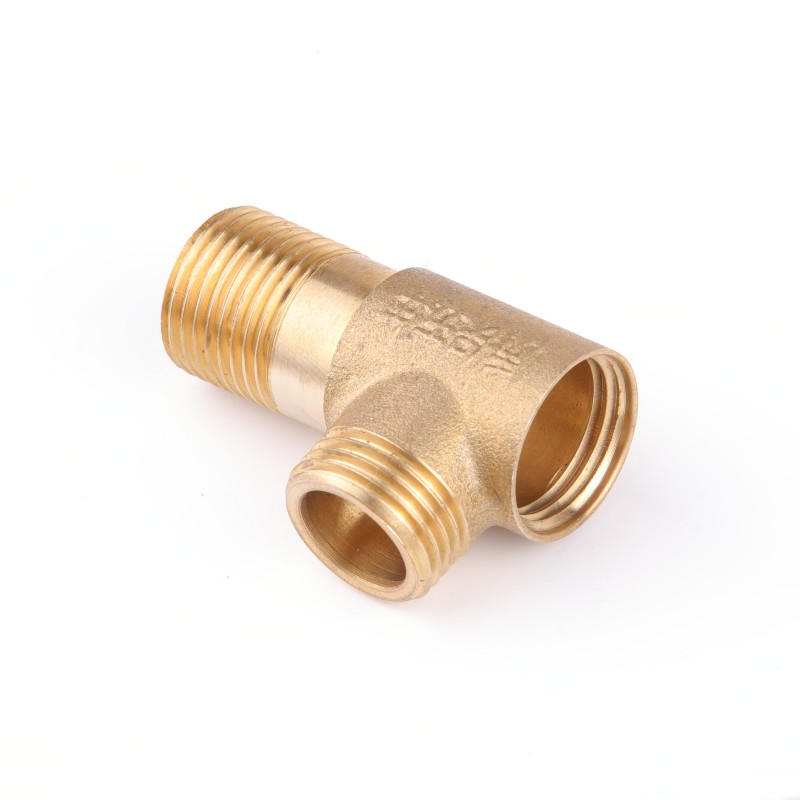
Латунь представляет собой сплав меди и цинка, часто с добавлением легирующих элементов, таких как свинец, олово, алюминий или кремний. Наиболее распространённой в механической обработке является свинцовая латунь (например, марки ЛС59-1 или международный аналог CW614N), которая обладает excellent обрабатываемостью резанием. Высокое содержание свинца способствует образованию короткой стружки, что снижает нагрузку на режущую кромку инструмента и позволяет достигать высоких скоростей съёма материала.
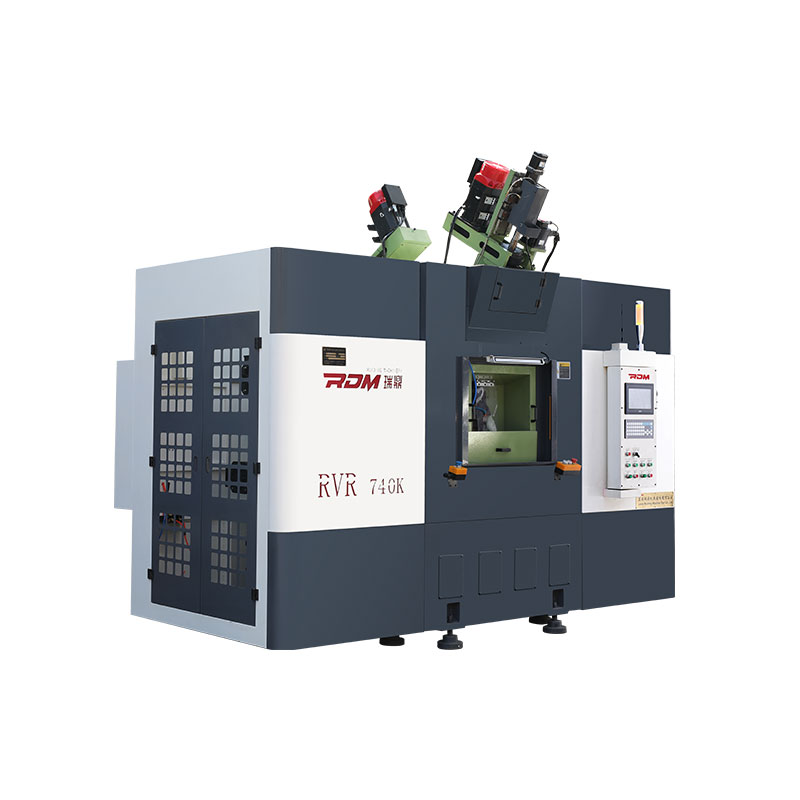
Однако высокая пластичность материала требует особого подхода к закреплению заготовок и выбору стратегий обработки. При неправильном выборе режимов возможно возникновение вибраций, наклёпа поверхности или изменения геометрических размеров детали из-за теплового расширения. Современные многоосевые обрабатывающие центры позволяют минимизировать эти риски за счёт жёсткости конструкции и интеллектуальных систем компенсации температурных деформаций.
Влияние состава сплава на процесс резания
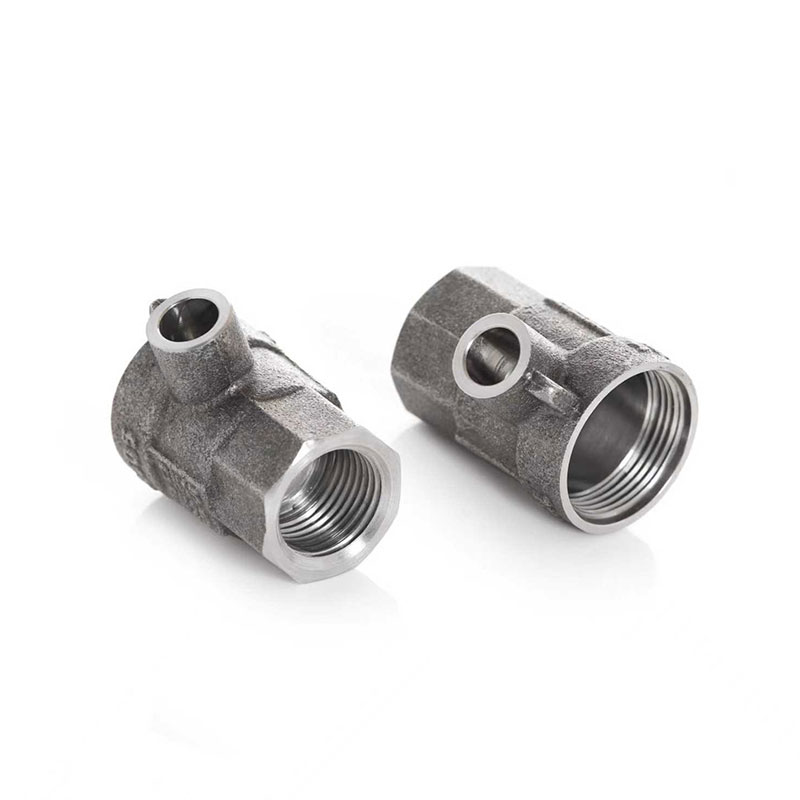
Не все латунные сплавы ведут себя одинаково при механической обработке. Заказчику важно понимать разницу между деформируемыми и литейными латунями, а также влияние легирующих добавок. Деформируемые латуни, предназначенные для изготовления прутков, листов и поковок, лучше поддаются токарной и фрезерной обработке. Литейные сплавы, используемые для создания сложных корпусных деталей методом литья, часто требуют дополнительной механической обработки для достижения точных посадочных размеров и качества поверхности сопрягаемых узлов.
Свинцовистые латуни обеспечивают наилучшую чистоту поверхности и стойкость инструмента, но их применение может быть ограничено экологическими нормами или требованиями к питьевой воде (в случае изготовления фитингов для ЖКХ). В таких случаях используются бессвинцовые сплавы, которые отличаются повышенной вязкостью. Обработка бессвинцовой латуни на чпу требует снижения скоростей резания, применения более острого инструмента и тщательного контроля образования длинной сливной стружки, которая может наматываться на шпиндель или режущий инструмент.
Ключевые факторы качества при производстве латунных деталей
Для промышленных предприятий, закупающих комплектующие для систем автоматизации, энергоузлов или строительной отрасли, качество готовой детали определяется не только соответствием чертежу, но и сохранением структурной целостности материала. Механическая обработка на станках с ЧПУ позволяет контролировать несколько критических параметров, влияющих на эксплуатационные характеристики изделия.
Первым фактором является точность геометрических размеров и взаимное расположение поверхностей. Станки с ЧПУ обеспечивают микронную точность позиционирования, что особенно важно для деталей сложной формы, таких как корпуса клапанов, переходники или элементы крепежа с нестандартной резьбой. Вторым фактором является качество поверхности (шероховатость). Латунь позволяет достигать очень низких параметров шероховатости без необходимости последующей шлифовки, если правильно подобраны режимы финишного прохода и геометрия инструмента.
Третьим важным аспектом является отсутствие внутренних напряжений и термических повреждений. Перегрев зоны резания может привести к изменению структуры сплава, снижению его коррозионной стойкости и появлению микротрещин. Поэтому при заказе деталей необходимо обращать внимание на наличие системы подачи смазочно-охлаждающей жидкости (СОЖ) у производителя и её тип.
| Параметр качества | Влияние на эксплуатацию | Требования к производству |
|---|---|---|
| Точность размеров | Герметичность соединений, правильная сборка узлов | Использование прецизионных станков с ЧПУ, термокомпенсация |
| Шероховатость поверхности | Гидравлическое сопротивление, износостойкость, эстетика | Острый инструмент, оптимальные скорости резания, полировка |
| Отсутствие заусенцев | Безопасность монтажа, предотвращение попадания стружки в системы | Автоматическая или ручная дебурризация, контроль качества |
| Структурная целостность | Долговечность, устойчивость к коррозии и давлениям | Контроль температуры резания, использование качественной СОЖ |
Проблема образования заусенцев и методы её решения
Одной из характерных особенностей латуни является склонность к образованию заусенцев на краях отверстий и граней при выходе инструмента из материала. Для деталей, применяемых в гидравлических системах или приборах учёта, наличие заусенцев недопустимо, так как они могут оторваться и попасть в рабочую среду, вызвав поломку оборудования. Профессиональный производитель деталей на заказ обязан включать в технологический цикл операцию удаления заусенцев (дебурризации).
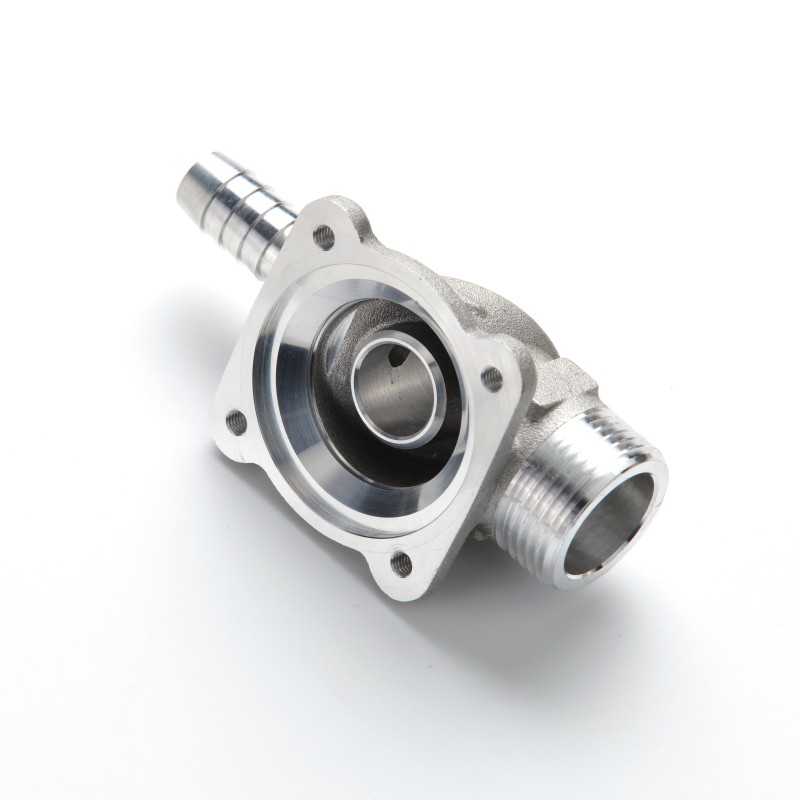
Этот процесс может выполняться автоматически непосредственно на станке с ЧПУ с помощью специальных зенкеров или фаскоснимателей, либо на отдельных постобработочных участках. Для сложных деталей с внутренними каналами может потребоваться химическая или электрохимическая обработка. При формировании технического задания заказчику следует явно указывать требования к качеству кромок, чтобы производитель мог заложить необходимые операции в стоимость и сроки изготовления.
Выбор производственного партнёра: критерии оценки компетенций
Рынок металлообработки в России представлен множеством игроков, от небольших гаражных мастерских до крупных промышленных холдингов. Для B2B-заказчика, которому требуются надёжные промышленные компоненты для энергетики, машиностроения или ЖКХ, ключевым фактором выбора является не столько цена единицы продукции, сколько способность поставщика гарантировать стабильное качество, соблюдение сроков и соответствие нормативным требованиям.
При оценке потенциального подрядчика на предмет выполнения заказа на обработку латуни на чпу, следует обращать внимание на наличие собственной конструкторской и технологической базы. Возможность адаптации продукции под индивидуальные технические задания заказчика говорит о высоком уровне инженерной культуры предприятия. Это особенно важно при реализации проектов импортозамещения, когда необходимо воспроизвести деталь иностранного производства без оригинальной документации или разработать новое изделие с учётом российских климатических и технологических условий.
Наличие сертифицированной системы менеджмента качества является обязательным требованием для поставщиков, работающих с государственным сектором и крупными промышленными холдингами. Система, соответствующая стандартам ГОСТ Р ИСО 9001–2015, гарантирует, что каждый этап производства — от входного контроля сырья до финальной приёмки — регламентирован и контролируется. Это минимизирует риск получения партии деталей с разбросом параметров, выходящим за пределы допусков.
Значение полного производственного цикла
Предприятия, обладающие полным производственным циклом, предлагают заказчику комплексное решение проблемы снабжения. Вместо того чтобы искать отдельно поставщика заготовок, цеха механообработки, участка термообработки и службы логистики, заказчик взаимодействует с одним контрагентом. Это упрощает администрирование контракта, снижает транзакционные издержки и повышает предсказуемость сроков поставки.
В частности, наличие собственных линий термообработки позволяет улучшать механические свойства латунных деталей после механической обработки, снимая внутренние напряжения. Собственные сварочные комплексы дают возможность изготавливать сложные сборные узлы, комбинируя латунные детали с другими металлами. Такая интеграция процессов обеспечивает высокую гибкость в реализации проектов и оперативную адаптацию конструкций под конкретные условия эксплуатации.
Примером такого подхода является деятельность профессионального российского производителя промышленных решений, базирующегося в Тверской области. Предприятие располагает производственной базой площадью более 8 000 кв. м, оснащённой современными станками с ЧПУ, что позволяет выполнять заказы различной сложности. Фокус на разработке и производстве надёжного оборудования для инфраструктурных задач обеспечивает долгосрочное партнёрство с заказчиками из энергетического и строительного секторов.
Этапы сотрудничества и контроль качества
Процесс заказа деталей из латуни на стороне специализированного производителя включает несколько этапов, каждый из которых важен для достижения конечного результата. Понимание этой последовательности помогает заказчику эффективно планировать свои проекты и своевременно предоставлять необходимую информацию.
1. Анализ технической документации и конструкторская проработка. На этом этапе инженеры производителя изучают предоставленные чертежи или 3D-модели. Если документация отсутствует, компания может выполнить обратное инжиниринг или разработать конструкцию с нуля, опираясь на функциональные требования заказчика. Важным аспектом является проверка технологичности детали: оценка возможности её изготовления на доступном оборудовании, выбор оптимальных баз для закрепления и определение последовательности операций.
2. Входной контроль материалов. Качество латунной заготовки напрямую влияет на результат обработки. Серьёзные производители осуществляют обязательный входной контроль сырья, проверяя химический состав и механические свойства материала на соответствие заявленным маркам. Наличие партнёрских связей с ведущими отечественными поставщиками сырья обеспечивает стабильность цепочки поставок и соответствие требованиям локализации, что критически важно для проектов государственного уровня.
3. Программирование и настройка оборудования. Создание управляющих программ для станков с ЧПУ требует высокой квалификации технологов-программистов. Они выбирают оптимальные стратегии резания, инструменты и режимы обработки, чтобы обеспечить требуемую точность и производительность. Для сложных деталей может проводиться виртуальная симуляция обработки для исключения столкновений инструмента с заготовкой или элементами станка.
4. Изготовление и операционный контроль. В процессе производства детали проходят промежуточный контроль на ключевых этапах. Это позволяет выявить отклонения на ранних стадиях и избежать брака всей партии. Операционный контроль включает проверку размеров, формы и качества поверхности с использованием поверенного измерительного инструмента.
5. Финальная приёмка и оформление документации. Готовые изделия проходят окончательную проверку на соответствие всем требованиям технического задания. Каждое изделие или партия сопровождается паспортом качества и сертификатами соответствия. Для ответственных применений в энергетике и ЖКХ наличие такой документации является обязательным условием допуска изделия к монтажу и эксплуатации.
Сроки выполнения заказов и логистика
Средний срок выполнения типовых заказов на механическую обработку составляет от 4 до 12 недель. Этот диапазон зависит от объёма партии, сложности геометрии деталей, необходимости изготовления специальной оснастки и текущей загрузки производственных мощностей. Устойчивая логистическая и поставочная модель позволяет производителю гарантировать сроки поставки даже в периоды высокой загрузки.
География поставок таких предприятий, как правило, охватывает все федеральные округа Российской Федерации. Ключевыми клиентами выступают предприятия государственного сектора, региональные энергокомпании и строительно-монтажные организации. Прозрачность процессов, ответственность за выполнение договорных обязательств и предоставление полной технической документации формируют основу доверия между производителем и заказчиком.
Применение латунных деталей в различных отраслях промышленности
Латунные компоненты, изготовленные методом высокоточной обработки на ЧПУ, находят широкое применение в различных сегментах промышленности. Их выбор обусловлен не только технологическими преимуществами самого материала, но и экономическими факторами, такими как долговечность и низкие эксплуатационные расходы.
В энергетике латунь используется для изготовления контактов, клемм, корпусов приборов учёта и элементов распределительных устройств. Высокая электропроводность и коррозионная стойкость делают её незаменимой в условиях повышенной влажности и агрессивных сред. Точность изготовления таких деталей критична для обеспечения надёжного электрического контакта и предотвращения перегрева.
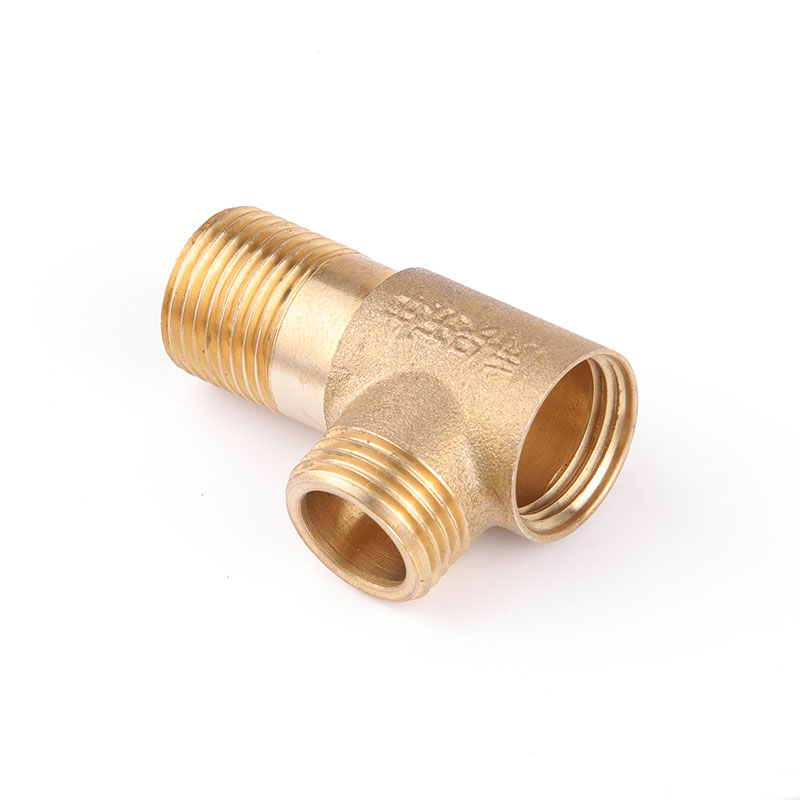
В сфере ЖКХ и водоснабжения латунные детали являются основой запорной и регулирующей арматуры, фитингов, счётчиков воды и газа. Требования к герметичности и безопасности для здоровья человека диктуют строгие нормы к качеству поверхности и составу сплава. Обработка на ЧПУ позволяет создавать сложные внутренние каналы и резьбовые соединения, обеспечивающие надёжную работу систем жизнеобеспечения.
В машиностроении и автоматизации латунь применяется для изготовления шестерён, втулок, подшипников скольжения и пневматических компонентов. Низкий коэффициент трения и хорошая износостойкость позволяют использовать латунные детали в механизмах с высокими скоростями вращения и нагрузками. Компоненты для систем автоматизации и контроля, такие как корпуса датчиков и соединители, также часто изготавливаются из латуни благодаря её способности экранировать электромагнитные помехи и защищать чувствительную электронику.
В строительной отрасли латунные элементы используются в фасадных системах, декоративных элементах и крепеже. Эстетическая привлекательность материала, сочетающаяся с его прочностью и устойчивостью к атмосферным воздействиям, делает его популярным выбором для архитектурных решений. Модульные решения для инженерных сетей, включающие латунные переходники и коллекторы, упрощают монтаж и повышают надёжность строительных объектов.
Часто задаваемые вопросы (FAQ) по заказу латунных деталей
Вопрос: Можно ли изготовить деталь из латуни по образцу без чертежа?
Ответ: Да, многие современные производители обладают компетенциями в области обратного инжиниринга. Специалисты компании могут снять размеры с образца, создать 3D-модель и разработать конструкторскую документацию. Однако для обеспечения точности и избежания ошибок рекомендуется предоставить хотя бы эскиз с основными функциональными размерами и требованиями к допускам.
Вопрос: Какие минимальные партии можно заказать?
Ответ: Минимальный объём заказа (MOQ) зависит от сложности детали и необходимости настройки оборудования. Для простых деталей возможна обработка малых партий, однако экономическая эффективность выше при серийном производстве. Конкретные условия по минимальному объёму необходимо согласовывать с производителем индивидуально, исходя из технических требований и степени кастомизации изделия.
Вопрос: Как обеспечивается защита латунных деталей от окисления?
Ответ: Латунь склонна к потускнению при длительном контакте с воздухом и влагой. Для защиты поверхности могут применяться различные виды покрытий: никелирование, хромирование, лакирование или пассивация. Выбор метода защиты зависит от условий эксплуатации детали и требований заказчика. Эта информация должна быть отражена в техническом задании.
Вопрос: Влияет ли сложность геометрии на стоимость обработки?
Ответ: Да, сложность геометрии напрямую влияет на время обработки, необходимость использования многоосевых станков и количество установок детали. Детали с многочисленными отверстиями, резьбами, фасками и сложными контурами требуют больше машинного времени и ручной постобработки, что увеличивает итоговую стоимость. Оптимизация конструкции на этапе проектирования может помочь снизить затраты без ущерба для функциональности.
Заключение и рекомендации по размещению заказа
Заказ деталей из латуни на станках с ЧПУ — это инвестиция в надёжность и долговечность вашего оборудования. Правильный выбор производственного партнёра, обладающего современным оборудованием, квалифицированным персоналом и сертифицированной системой качества, является залогом успеха проекта. Компания, действующая в строгом соответствии с российским законодательством и стандартами технического регулирования, способна обеспечить стабильное качество продукции и соблюдение сроков поставки.
При подготовке к сотрудничеству рекомендуется тщательно формулировать технические требования, предоставлять максимально подробную документацию и обсуждать все нюансы производства на ранних этапах. Гибкость производителя в реализации проектов, возможность работы по индивидуальным техническим заданиям и наличие полного производственного цикла позволяют эффективно решать задачи импортозамещения и развития отечественного промышленного потенциала.
Для получения коммерческого предложения и консультации по изготовлению латунных деталей необходимо направить техническое задание или чертежи в адрес производителя. Специалисты проведут анализ возможности изготовления, рассчитают стоимость и сроки выполнения заказа, а также предложат оптимальные технологические решения для вашей задачи.