ЧПУ-обработка корпусов клапанов из нержавеющей стали: производитель на заказ
2026-09-17
- Технологические особенности обработки корпусов клапанов из нержавеющей стали на станках с ЧПУ
- Этапы производственного цикла: от проектирования до финишной обработки
- Критерии выбора производителя для заказа корпусов клапанов
- Применение корпусов из нержавеющей стали в различных отраслях
- Часто задаваемые вопросы (FAQ) по заказу обработки корпусов клапанов
- Заключение и порядок сотрудничества
Технологические особенности обработки корпусов клапанов из нержавеющей стали на станках с ЧПУ
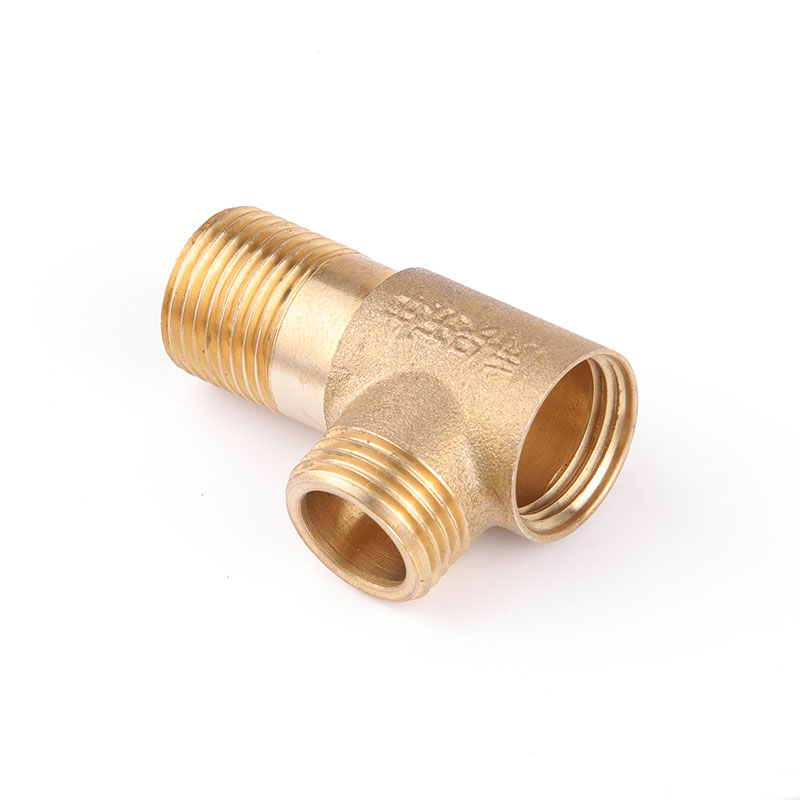
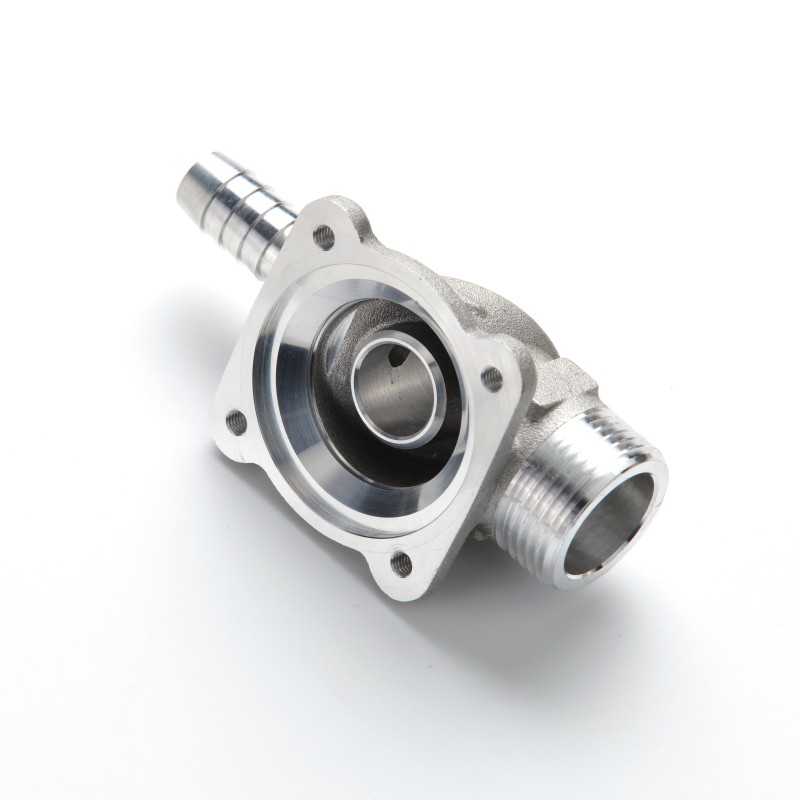
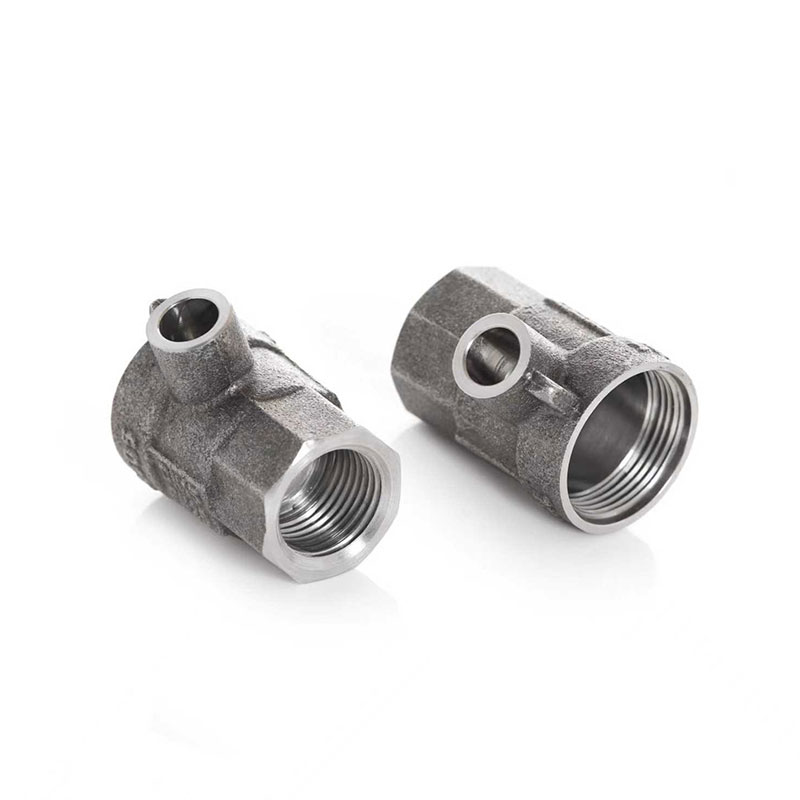
Корпуса запорной и регулирующей арматуры относятся к категории деталей сложной геометрической формы, работающих в условиях высоких давлений, температурных перепадов и агрессивных сред. Обработка корпусов клапанов из нержавеющей стали с ЧПУ является критически важным этапом производства, определяющим герметичность, долговечность и безопасность всего трубопроводного узла. В отличие от массового литья, которое часто требует последующей механической доработки, прецизионная фрезерная и токарная обработка позволяет достичь необходимых допусков и качества поверхности, требуемых современными стандартами промышленной безопасности.
Нержавеющая сталь (в частности, марки аустенитного класса, такие как 12Х18Н10Т или аналоги AISI 304/316) обладает специфическими физико-механическими свойствами, которые напрямую влияют на выбор режимов резания и инструментальной оснастки. Материал характеризуется высокой вязкостью, склонностью к налипанию на режущую кромку и значительным упрочнением в процессе деформации. Это требует от производителя не только наличия современного парка станков, но и глубокой инженерной экспертизы в области технологии машиностроения.
Процесс изготовления начинается с подготовки заготовки. Для ответственных узлов энергетики и ЖКХ часто используется метод комбинации литья и последующей механической обработки, либо изготовление из поковок. Однако для высокоточных компонентов систем автоматизации и контроля все более востребованной становится полная механическая обработка из сплошного материала или штампованных заготовок. Такой подход минимизирует риск возникновения внутренних дефектов структуры металла, таких как раковины или непровары, характерные для литейных процессов.
Ключевым преимуществом использования станков с числовым программным управлением (ЧПУ) является возможность многоосевой обработки сложных пространственных поверхностей за одну установку. Корпуса клапанов часто имеют множество присоединительных резьб, фланцевые поверхности, внутренние каналы сложного профиля и посадочные места под уплотнения. Традиционная обработка на универсальных станках требовала бы многочисленных переустановок детали, что неизбежно вело к накоплению погрешностей базирования. Современные обрабатывающие центры позволяют выполнить черновую, получистовую и чистовую обработку всех элементов корпуса в едином технологическом цикле, обеспечивая высокую соосность и перпендикулярность поверхностей.
Влияние свойств нержавеющей стали на процесс резания
При работе с нержавеющими сталями необходимо учитывать их низкую теплопроводность. Тепло, выделяющееся в зоне резания, не рассеивается в массиве заготовки или стружке, а концентрируется на режущей кромке инструмента. Это приводит к быстрому износу инструмента и возможному изменению структурных свойств поверхностного слоя детали (так называемому «прижогу»), что снижает коррозионную стойкость готового изделия. Поэтому стратегия обработки должна включать использование интенсивного охлаждения смазочно-охлаждающей жидкостью (СОЖ) и выбор оптимальных скоростей подачи.
Еще одной особенностью является склонность нержавеющей стали к образованию длинной, вязкой стружки. При обработке внутренних полостей клапанов это может привести к затруднению отвода стружки и повреждению уже обработанных поверхностей. Программы управления станками для таких операций часто включают циклы прерывистого резания или специальные стратегии вывода инструмента, позволяющие эффективно эвакуировать стружку из зоны обработки.
Этапы производственного цикла: от проектирования до финишной обработки
Производство корпусов клапанов на заказ — это сложный инженерный процесс, который не ограничивается лишь запуском станка. Для обеспечения соответствия техническим заданиям заказчиков требуется строгая последовательность этапов, каждый из которых контролируется системой менеджмента качества. Предприятие, базирующееся в Тверской области и обладающее производственной площадью более 8 000 кв. м, реализует полный цикл создания изделий, что позволяет контролировать качество на каждом шаге.
Инженерная подготовка и разработка управляющих программ
Первым этапом является анализ конструкторской документации. Если заказчик предоставляет только общие технические требования или функциональную схему, инженеры предприятия разрабатывают детальную 3D-модель корпуса. На этой стадии определяются критические размеры, допуски формы и расположения поверхностей, а также требования к шероховатости.
На основе 3D-моделей технологи создают управляющие программы для станков с ЧПУ. Важным аспектом является выбор стратегии обработки: определение последовательности снятия припуска, выбор точек входа и выхода инструмента, расчет режимов резания для каждого конкретного участка детали. Использование специализированного CAM-программного обеспечения позволяет симулировать процесс обработки виртуально, выявляя возможные столкновения инструмента с заготовкой или элементами станка до начала реального производства.
Заготовительные операции и термообработка
После утверждения технологий осуществляется закупка сырья. Компания сотрудничает с ведущими отечественными поставщиками, что обеспечивает стабильность цепочки поставок и соответствие материалов требованиям локализации. Входной контроль материалов является обязательным: проверяются сертификаты качества, проводится спектральный анализ для подтверждения марки стали.
Для некоторых типов корпусов, особенно работающих в экстремальных условиях, может потребоваться предварительная или промежуточная термообработка. Наличие собственных линий термообработки на производственной базе позволяет проводить эти операции без передачи деталей сторонним подрядчикам, что сокращает логистические издержки и сроки выполнения заказа. Термообработка способствует снятию внутренних напряжений, возникающих при механической обработке, и стабилизации геометрии детали.
Механическая обработка на обрабатывающих центрах
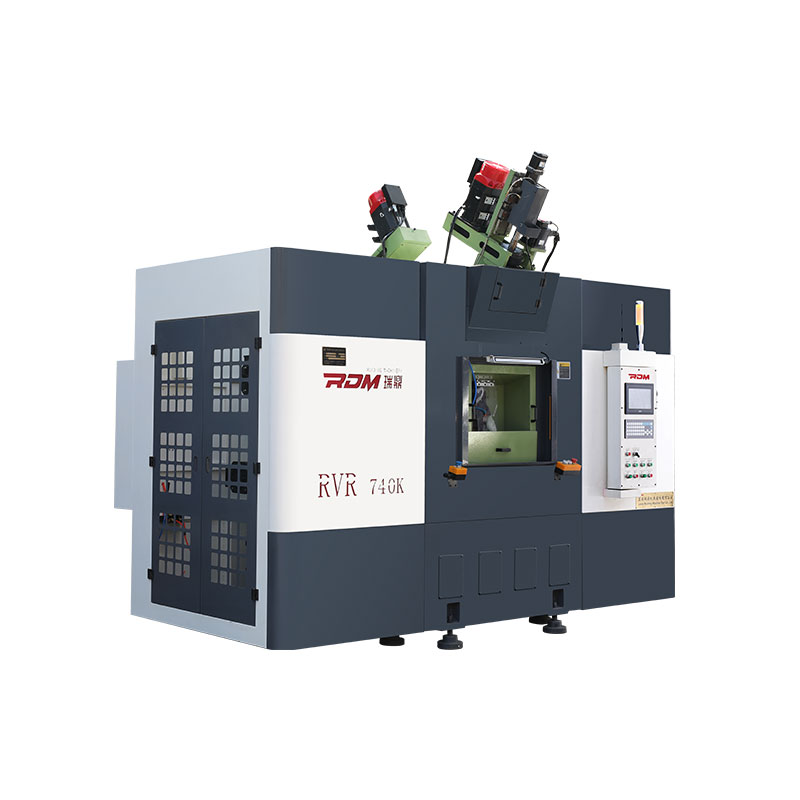
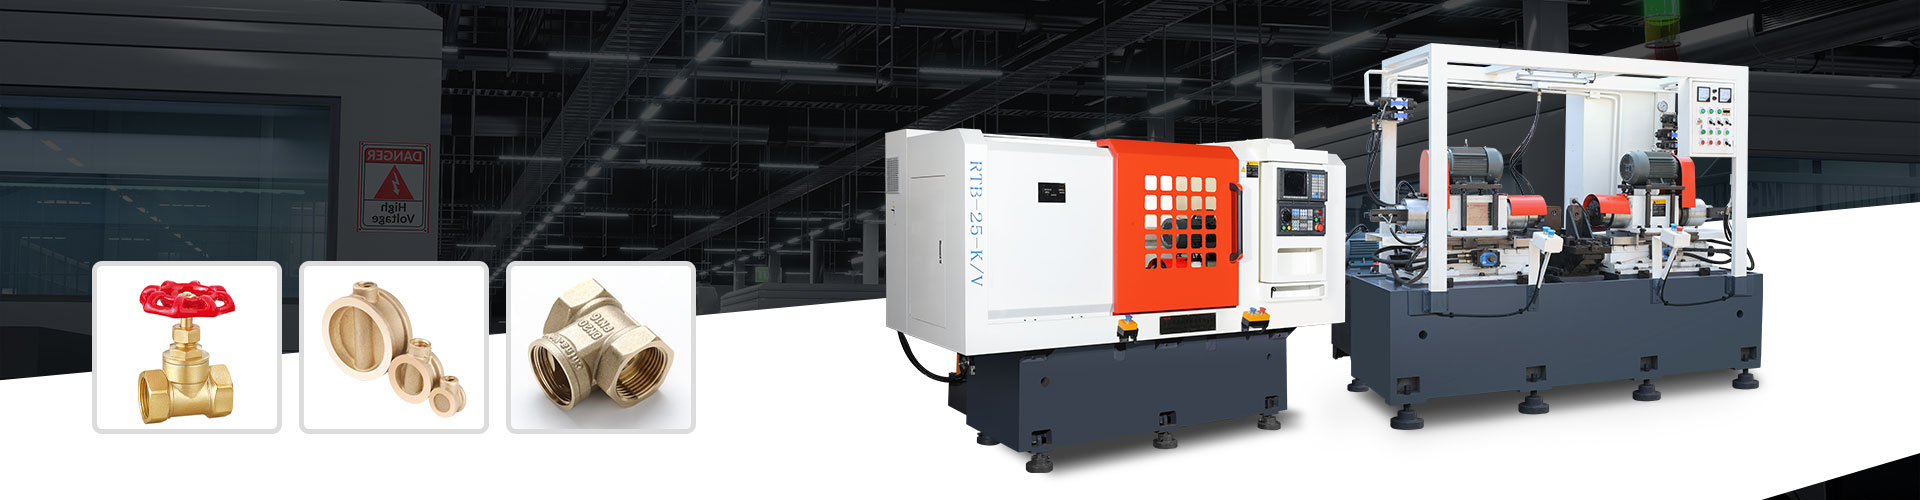
Непосредственно обработка корпусов клапанов из нержавеющей стали с ЧПУ выполняется на современных обрабатывающих центрах. В зависимости от геометрии детали могут использоваться:
- Токарные обрабатывающие центры: для обработки тел вращения, наружных и внутренних диаметров, торцевых поверхностей и резьбовых соединений.
- Фрезерные обрабатывающие центры (3-х и 5-осевые): для формирования сложных профильных поверхностей, фланцев, крепежных отверстий и внутренних каналов.
Важным требованием является жесткое закрепление заготовки. Использование специализированных приспособлений и гидропластовых тисков позволяет минимизировать вибрации, которые негативно сказываются на качестве поверхности и точности размеров. Для тонкостенных корпусов клапанов применяются специальные стратегии крепления, исключающие деформацию детали под действием зажимных усилий.
Контроль качества и испытания
Каждое изделие проходит операционный контроль на всех этапах изготовления. После завершения механической обработки проводится окончательная приемка с использованием высокоточных измерительных инструментов: координатно-измерительных машин (КИМ), резьбомеров, шероховатомеров. Проверяются все критические размеры, указанные в чертеже, включая допуски формы и расположения поверхностей.
Система управления качеством предприятия соответствует требованиям ГОСТ Р ИСО 9001–2015. Это гарантирует, что процессы контроля стандартизированы и документально подтверждены. По результатам испытаний оформляются паспорта качества и сертификаты соответствия, которые передаются заказчику вместе с продукцией.
Критерии выбора производителя для заказа корпусов клапанов
Для B2B-заказчиков, представляющих государственный сектор, энергокомпании или промышленные холдинги, выбор подрядчика на изготовление корпусов клапанов является стратегическим решением. Ошибки на этом этапе могут привести к авариям на объектах, длительным простоям и существенным финансовым потерям. Ниже приведены ключевые критерии, на которые следует обращать внимание при оценке потенциального производителя.
| Критерий оценки | Значение для заказчика | Что проверять |
|---|---|---|
| Наличие полного производственного цикла | Снижение рисков срыва сроков и потери ответственности между подрядчиками | Собственные цеха механической обработки, термообработки, сборки и испытаний |
| Сертификация системы менеджмента качества | Гарантия стабильности качества продукции и прослеживаемости процессов | Действующий сертификат ГОСТ Р ИСО 9001–2015 или аналогичный международный стандарт |
| Инженерные компетенции | Возможность решения нестандартных задач и адаптации под специфические условия | Наличие конструкторского бюро, опыт разработки КД, возможность работы по индивидуальным ТЗ |
| Ресурсная база и оборудование | Технологическая возможность обработки сложных деталей с высокой точностью | Парк станков с ЧПУ, наличие измерительного оборудования (КИМ), возраст и состояние оборудования |
| Прозрачность и документооборот | Юридическая защита и уверенность в исполнении обязательств | Полнота предоставляемой технической документации, наличие паспортов качества, четкие договорные условия |
Гибкость и адаптивность производства
Одним из ключевых преимуществ работы с российским производителем, таким как компания из Твери, является гибкость в реализации проектов. В отличие от крупных серийных заводов, ориентированных на массовый выпуск стандартной продукции, специализированные предприятия способны оперативно адаптировать конструкции под конкретные условия эксплуатации. Это особенно важно при реализации проектов импортозамещения, когда необходимо воспроизвести характеристики ранее поставляемого импортного оборудования или модернизировать его с учетом российских климатических и технологических условий.
Возможность работы по индивидуальным техническим заданиям позволяет заказчику получить изделие, максимально соответствующее его потребностям. Инженеры компании могут предложить оптимизацию конструкции корпуса для снижения материалоемкости без потери прочности, изменение конфигурации присоединительных частей или подбор альтернативных марок сталей, доступных на внутреннем рынке.
Логистика и сроки исполнения заказов
Средний срок выполнения типовых заказов составляет от 4 до 12 недель в зависимости от объема и сложности исполнения. Этот диапазон обусловлен необходимостью проведения качественной инженерной проработки, закупки специфического сырья и проведения многоступенчатого контроля. Устойчивая логистическая и поставочная модель, выстроенная компанией, позволяет гарантировать сроки поставки даже при высокой загрузке производственных мощностей.
География поставок охватывает все федеральные округа Российской Федерации. Компания обеспечивает не только изготовление, но и логистику, а также техническую поддержку на этапе монтажа. Такой комплексный подход снимает с заказчика burden координации множества подрядчиков и позволяет сосредоточиться на основных задачах проекта.
Применение корпусов из нержавеющей стали в различных отраслях
Корпуса клапанов, изготовленные методом ЧПУ-обработки из нержавеющей стали, находят применение в широком спектре отраслей. Выбор материала и метода обработки обусловлен требованиями к надежности и долговечности оборудования.
Энергетика и нефтегазовый сектор
В энергетике, включая тепловую и атомную генерацию, а также в нефтегазовой отрасли, арматура работает в условиях высоких давлений и температур, а также в контакте с агрессивными средами. Нержавеющая сталь обеспечивает необходимую коррозионную стойкость и прочность. Высокая точность обработки, достигаемая на станках с ЧПУ, критична для обеспечения герметичности соединений, предотвращая утечки рабочих сред, которые могут иметь серьезные экологические и экономические последствия.
ЖКХ и водоснабжение
В системах жилищно-коммунального хозяйства и водоснабжения важна долговечность и устойчивость к воздействию воды, содержащей различные примеси. Корпуса клапанов из нержавеющей стали не подвержены ржавлению, что значительно увеличивает срок службы трубопроводных систем и снижает затраты на техническое обслуживание. Модульные решения для инженерных сетей, предлагаемые компанией, разрабатываются с учетом эксплуатационных требований российских условий, включая сезонные перепады температур.
Машиностроение и автоматизация
В машиностроении и системах автоматизации требуются компактные и точные компоненты. Комплектующие для систем автоматизации и контроля, такие как корпуса пневматических и гидравлических клапанов, должны обладать высокой точностью изготовления внутренних каналов и посадочных мест. ЧПУ-обработка позволяет достигать микронных допусков, необходимых для корректной работы чувствительных элементов автоматики.
Часто задаваемые вопросы (FAQ) по заказу обработки корпусов клапанов
Какие данные необходимы для расчета стоимости и сроков изготовления?
Для получения точного коммерческого предложения заказчику необходимо предоставить чертежи изделия (в формате PDF, DWG или STEP), техническое задание с указанием требований к материалам, допускам и покрытиям, а также информацию о требуемом количестве изделий. Если чертежи отсутствуют, можно предоставить образец детали или функциональное описание узла, после чего инженеры компании выполнят реверс-инжиниринг и разработают конструкторскую документацию.
Возможно ли изготовление опытной партии перед серийным заказом?
Да, компания практикует изготовление опытных образцов или мелких партий для проведения испытаний и согласования геометрии изделия. Это позволяет выявить возможные конструктивные недочеты на ранней стадии и избежать затрат на корректировку серийного производства. Срок изготовления опытного образца может отличаться от сроков серийного производства из-за необходимости индивидуальной настройки оборудования и разработки уникальной управляющей программы.
Как обеспечивается контроль качества при единичном производстве?
Даже при единичном производстве каждое изделие проходит полный цикл контроля. Входной контроль материалов гарантирует соответствие марки стали заявленной. Операционный контроль позволяет отслеживать точность обработки на каждом этапе. Финальная приемка включает измерение всех критических размеров с помощью сертифицированного измерительного инструмента и оформление паспорта качества. Система менеджмента качества ГОСТ Р ИСО 9001–2015 регламентирует эти процедуры независимо от объема партии.
Работаете ли вы с материалами заказчика?
Компания обладает ресурсной базой, включающей партнерские связи с ведущими отечественными поставщиками сырья, что обеспечивает стабильность поставок и соответствие требованиям локализации. Однако в отдельных случаях возможно рассмотрение варианта работы с материалами заказчика, если они соответствуют необходимым стандартам качества и имеют подтверждающую документацию. Этот вопрос решается индивидуально на этапе согласования технического задания.
Заключение и порядок сотрудничества
Обработка корпусов клапанов из нержавеющей стали с ЧПУ — это высокотехнологичный процесс, требующий от производителя глубоких знаний в области материаловедения, программирования станков и контроля качества. Выбор надежного партнера, способного обеспечить полный цикл производства от проектирования до поставки, является залогом успешной реализации промышленных и инфраструктурных проектов.
Предприятие, расположенное в Тверской области, демонстрирует приверженность принципам технологического лидерства и ответственного бизнеса. Ориентация на долгосрочное партнерство, прозрачность процессов и соблюдение гарантийных обязательств без исключений делает компанию предпочтительным выбором для предприятий государственного сектора, региональных энергокомпаний и промышленных холдингов.
Деятельность компании направлена на формирование долгосрочной основы для импортозамещения в ключевых сегментах промышленного оборудования. Постоянное обновление парка оборудования, взаимодействие с научными организациями и участие в отраслевых стандартизационных инициативах подчеркивают стремление к повышению технологической самостоятельности отрасли.
Для начала сотрудничества и обсуждения вашего технического задания рекомендуется связаться с отделом продаж или инженерным департаментом компании. Специалисты готовы провести консультацию, оценить предоставленную документацию и подготовить детальное коммерческое предложение с учетом всех технических и логистических особенностей вашего проекта.