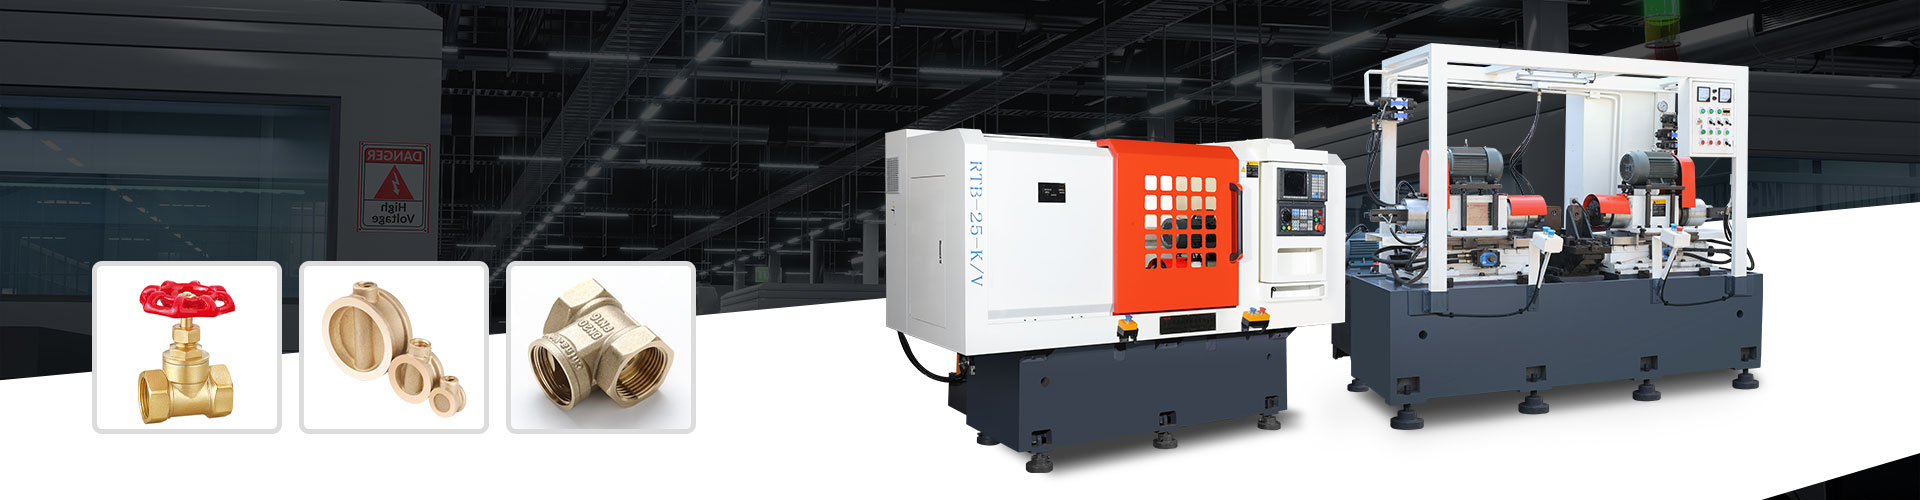
Металлообрабатывающий станок: производители, цены и выбор оборудования
2026-09-29
- Классификация и назначение металлообрабатывающих станков в современном производстве
- Ключевые технические параметры при выборе оборудования
- Факторы формирования стоимости и структура инвестиций
- Роль отечественных производителей и импортозамещение
- Критерии оценки надежности поставщика оборудования
- Этапы закупки и ввод оборудования в эксплуатацию
- Заключение
Классификация и назначение металлообрабатывающих станков в современном производстве
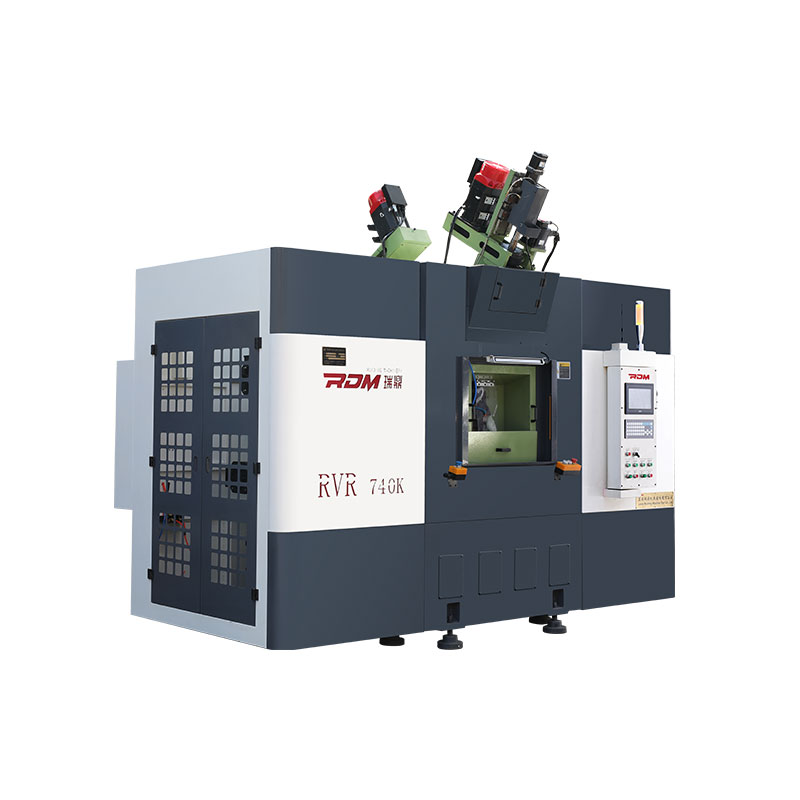
Металлообрабатывающий станок представляет собой сложное технологическое оборудование, предназначенное для изменения формы, размеров и качества поверхности заготовок из металлов и сплавов. В условиях промышленного производства выбор конкретного типа оборудования определяется не только материалом обработки, но и требуемой точностью, серийностью выпуска и конечной геометрией детали. Понимание классификации станков является первым шагом для грамотного формирования технического задания и оценки производственных возможностей поставщика.
Основное разделение оборудования происходит по принципу совершаемого движения и типу используемого инструмента. Токарная группа предназначена для обработки тел вращения. Здесь заготовка совершает вращательное движение, а режущий инструмент — поступательное. Это базовый тип оборудования для производства валов, осей, втулок и фланцев. Фрезерные станки, напротив, используют вращающийся многолезвийный инструмент при неподвижной или линейно перемещающейся заготовке. Они незаменимы для создания плоских поверхностей, пазов, шлицев и сложных пространственных контуров.
Отдельную категорию составляют сверлильные и расточные станки, ориентированные на создание и обработку отверстий. Для высокоточной финишной обработки применяются шлифовальные станки, использующие абразивный инструмент. В тяжелой промышленности и при работе с крупногабаритными заготовками широко используются строгальные и долбежные станки, хотя их доля постепенно снижается в пользу более универсальных фрезерных центров с ЧПУ.
Современный тренд в машиностроении смещается от использования узкоспециализированных станков к многофункциональным обрабатывающим центрам. Такие комплексы позволяют выполнять токарные, фрезерные и сверлильные операции в одной установке, что критически важно для снижения времени межоперационного перебазирования и повышения общей точности изделия. При выборе оборудования необходимо четко понимать, какая доля операций будет выполняться на данном станке, и насколько важна интеграция его функций в общий технологический цикл предприятия.
Ключевые технические параметры при выборе оборудования
Процесс выбора металлообрабатывающего станка требует детального анализа технических характеристик, которые напрямую влияют на производительность и качество выпускаемой продукции. Ошибка на этапе спецификации может привести к невозможности выполнения определенных типов работ или к преждевременному износу оборудования. Ниже приведены основные группы параметров, требующие пристального внимания со стороны инженеров-технологов и закупщиков.
Точность и жесткость конструкции
Точность станка определяется его способностью выдерживать заданные геометрические параметры детали в пределах допусков. Этот показатель зависит от класса точности самого оборудования, качества изготовления направляющих, шпиндельных узлов и системы управления. Жесткость конструкции определяет устойчивость станка к вибрациям и деформациям под воздействием сил резания. Высокая жесткость необходима при обработке твердых сплавов и снятии больших объемов материала. Недостаточная жесткость приводит к появлению волнистости на поверхности, снижению срока службы инструмента и потере размерной точности.
Характеристики шпинделя и привода
Шпиндельный узел является сердцем любого металлообрабатывающего станка. Ключевыми параметрами здесь являются максимальная скорость вращения, мощность привода и крутящий момент на различных оборотах. Для черновой обработки важны высокий крутящий момент на низких оборотах, тогда как для чистовой обработки и работы малыми диаметрами инструмента требуется высокая частота вращения. Тип привода (прямой или через ременную передачу) также влияет на динамику станка и уровень вибраций.
Рабочая зона и габариты
Размеры рабочей зоны определяют максимальные габариты заготовки, которую можно установить на станок. Важно учитывать не только паспортные данные по перемещениям осей (X, Y, Z), но и реальное полезное пространство с учетом оснастки, тисков и поворотных столов. Для предприятий, работающих с длинномерными деталями, критическим параметром является расстояние между центрами (для токарных станков) или длина портала (для фрезерных).
Система числового программного управления (ЧПУ)
Выбор системы ЧПУ определяет удобство программирования, возможности интерполяции траекторий и интеграции станка в автоматизированные линии. Популярные контроллеры обеспечивают высокую скорость обработки кадров и поддержку сложных циклов. Важно оценивать не только бренд контроллера, но и наличие лицензий на необходимые опции, такие как управление дополнительными осями или функции компенсации температурных деформаций.
| Параметр | Влияние на производственный процесс | На что обращать внимание |
|---|---|---|
| Класс точности | Определяет возможность изготовления деталей с узкими допусками | Соответствие стандартам ГОСТ или ISO, наличие сертификатов испытаний |
| Мощность главного привода | Влияет на производительность при снятии стружки | Достаточность мощности для обрабатываемых материалов (сталь, чугун, алюминий) |
| Количество осей | Определяет сложность изготавливаемых деталей | Необходимость одновременной обработки с нескольких сторон |
| Скорость быстрой подачи | Влияет на время холостых ходов и общую производительность | Динамические характеристики приводов подачи |
Факторы формирования стоимости и структура инвестиций
Вопрос ценообразования на промышленное оборудование часто вызывает сложности у закупщиков из-за высокой вариативности конфигураций. Стоимость металлообрабатывающего станка не является фиксированной величиной для всей модели и формируется под конкретный заказ. Понимание структуры затрат помогает реалистично планировать бюджет и избегать скрытых расходов на этапе эксплуатации.
Базовая цена оборудования зависит от нескольких фундаментальных факторов. Во-первых, это материалоемкость и массогабаритные показатели станка. Тяжелые станины из качественного чугуна, обеспечивающие виброустойчивость, стоят дороже легких конструкций. Во-вторых, стоимость комплектующих: линейные направляющие, шарико-винтовые передачи, шпиндели и серводвигатели от ведущих мировых производителей существенно увеличивают цену, но гарантируют надежность и долгий срок службы.
Уровень автоматизации также играет ключевую роль. Наличие систем автоматической смены инструмента (магазин инструментов), систем подачи охлаждающей жидкости под высоким давлением, автоматических дверей и защитных кожухов увеличивает первоначальные инвестиции, но значительно снижает трудозатраты оператора и время переналадки.
Важно различать стоимость самого станка и полную стоимость владения (TCO). В T0 входят затраты на монтаж, шеф-монтаж, пусконаладочные работы, обучение персонала, а также расходы на обслуживание в течение гарантийного и постгарантийного периода. Дешевое оборудование может потребовать дорогостоящего ремонта уже через год эксплуатации, тогда как надежный станок при правильном обслуживании работает десятилетиями.
Поскольку точная стоимость зависит от конфигурации, наличия дополнительных опций и условий поставки, она рассчитывается индивидуально после уточнения технических требований. Закупщикам рекомендуется запрашивать коммерческие предложения с детальной разбивкой по опциям, чтобы иметь возможность сравнивать предложения разных производителей на единой базе.
Роль отечественных производителей и импортозамещение
В современных экономических условиях вопрос выбора между импортным и отечественным оборудованием становится стратегическим для российских промышленных предприятий. Импортозамещение в сегменте металлообрабатывающих станков и сопутствующего промышленного оборудования направлено на обеспечение технологического суверенитета и снижение зависимости от внешних поставок запчастей и сервиса.
Российские производители обладают рядом существенных преимуществ для локальных заказчиков. Главное из них — адаптация оборудования к конкретным условиям эксплуатации. Отечественные конструкторские бюро лучше понимают специфику местных материалов, климатические особенности и требования отраслевых стандартов. Это позволяет создавать решения, которые изначально спроектированы с учетом российских реалий, а не являются простой копией зарубежных аналогов.
Ключевым преимуществом работы с российскими производителями является прозрачность цепочки поставок и доступность технической поддержки. Отсутствие логистических барьеров, связанных с таможенным оформлением и международными перевозками, позволяет сократить сроки поставки и упростить процедуру гарантийного обслуживания. Возможность оперативного получения запасных частей и выезд инженерной службы на предприятие заказчика в кратчайшие сроки минимизирует простои производства.
Компания, базирующаяся в Твери и являющаяся профессиональным производителем промышленных решений, демонстрирует подход, ориентированный на долгосрочное партнерство. Специализируясь на разработке и производстве надежного оборудования для промышленных и инфраструктурных задач, предприятие делает акцент на качестве и соответствии строгим нормативным требованиям. Производственная база в Тверской области, включающая современные цеха площадью более 8 000 кв. м, оснащена станками с ЧПУ, сварочными комплексами и линиями термообработки. Это позволяет реализовывать полный цикл производства: от конструкторской проработки до финишной сборки и испытаний на собственной площадке.
Наличие сертифицированной системы менеджмента качества ГОСТ Р ИСО 9001–2015 гарантирует стабильность характеристик выпускаемой продукции. Каждое изделие проходит обязательный входной контроль материалов и операционный контроль на всех этапах изготовления. Такой подход особенно важен при изготовлении компонентов, работающих в тяжелых условиях энергетики, машиностроения и ЖКХ. Гибкость производства позволяет адаптировать конструкции под индивидуальные технические задания заказчиков, что является важным фактором при реализации нестандартных проектов.
Критерии оценки надежности поставщика оборудования
Выбор поставщика металлообрабатывающего оборудования не менее важен, чем выбор самой модели станка. Надежность партнера определяет бесперебойность производства и безопасность инвестиций. Для B2B-закупщиков разработан ряд критериев, позволяющих объективно оценить потенциального производителя или дистрибьютора.
Производственные компетенции и инфраструктура
Наличие собственной производственной базы является маркером серьезности компании. Предприятия, имеющие собственные цеха, парк оборудования и квалифицированный инженерный персонал, способны контролировать качество на каждом этапе. Важно уточнять, является ли компания производителем или только сборщиком, использующим покупные компоненты. Полный производственный цикл, включающий проектирование, изготовление деталей, сборку и испытания, обеспечивает большую управляемость процессом и ответственность за результат.
Документальное сопровождение и сертификация
Промышленное оборудование должно сопровождаться полным пакетом технической документации: паспортами, руководствами по эксплуатации, электрическими схемами и сертификатами соответствия. Наличие действующих сертификатов системы менеджмента качества подтверждает, что процессы на предприятии выстроены системно. Проверка разрешительной документации на соответствие требованиям технического регулирования РФ является обязательным этапом аудита поставщика.
Опыт реализации проектов и репутация
Изучение портфолио выполненных проектов дает представление о реальных возможностях компании. Наличие опыта работы с предприятиями государственного сектора, региональными энергокомпаниями и промышленными холдингами свидетельствует о способности поставщика выполнять сложные заказы в установленные сроки. Прозрачность в работе, выполнение договорных обязательств и соблюдение гарантийных условий формируют доверие со стороны партнеров.
Техническая поддержка и сервис
Готовность производителя оказывать техническую поддержку на этапе монтажа и в процессе эксплуатации критически важна. Следует уточнять условия гарантийного обслуживания, наличие склада запасных частей и возможность оперативного реагирования на аварийные ситуации. Устойчивая логистическая модель поставщика позволяет гарантировать сроки поставки даже при высокой загрузке производственных мощностей, что защищает интересы заказчика от срывов графиков модернизации.
Этапы закупки и ввод оборудования в эксплуатацию
Процесс приобретения металлообрабатывающего станка включает несколько последовательных этапов, каждый из которых требует внимательного отношения. Нарушение логики закупок может привести к несоответствию оборудования потребностям производства или проблемам при вводе в эксплуатацию.
1. Формирование технического задания. На этом этапе определяются типы обрабатываемых деталей, материалы, требуемая точность и производительность. ТЗ должно содержать максимально полные данные, включая чертежи типовых изделий. Чем точнее сформулированы требования, тем корректнее будет подобрано оборудование.
2. Поиск и аудит поставщиков. Проводится мониторинг рынка, запрос коммерческих предложений и предварительная оценка производителей. Рекомендуется запрашивать референс-лист и, по возможности, посещать производственные площадки поставщиков для личной оценки уровня организации производства.
3. Согласование конфигурации и контракта. На основе полученных предложений выбирается оптимальный вариант. В договоре должны быть четко прописаны сроки поставки, условия шеф-монтажа, порядок проведения приемочных испытаний и гарантийные обязательства. Средний срок выполнения типовых заказов на производство специализированного оборудования может составлять от 4 до 12 недель в зависимости от объема и сложности исполнения.
4. Приемка и монтаж. После поставки оборудование монтируется на подготовленном фундаменте. Проводятся пусконаладочные работы и тестовые испытания. Важным этапом является проверка точности станка на реальных деталях заказчика. Только после успешного прохождения испытаний подписывается акт приема-передачи.
5. Обучение персонала и начало работы. Производитель или поставщик обязан провести обучение операторов и сервисных инженеров заказчика правилам эксплуатации и обслуживания станка. Передача полной технической документации завершает процесс ввода оборудования в эксплуатацию.
Заключение
Выбор металлообрабатывающего станка — это комплексная инженерно-экономическая задача, требующая баланса между техническими характеристиками, стоимостью и надежностью поставщика. В условиях современного российского рынка приоритет отдается оборудованию, которое обеспечивает технологическую независимость, высокую производительность и доступность сервиса. Сотрудничество с проверенными отечественными производителями, такими как предприятия, реализующие полный цикл разработки и производства в Тверской области, позволяет промышленным компаниям получать надежные решения, адаптированные под специфические задачи энергетики, машиностроения и строительства. Строгий контроль качества, соответствие стандартам ГОСТ Р ИСО и гибкость в выполнении индивидуальных заказов становятся ключевыми факторами конкурентоспособности как для производителей оборудования, так и для их клиентов.
Для получения детальной информации о возможных конфигурациях оборудования, сроках изготовления и условиях поставки рекомендуется направить техническое задание непосредственно производителю. Индивидуальный подход к каждому проекту позволяет оптимизировать затраты и обеспечить максимальную эффективность внедряемых технических решений.