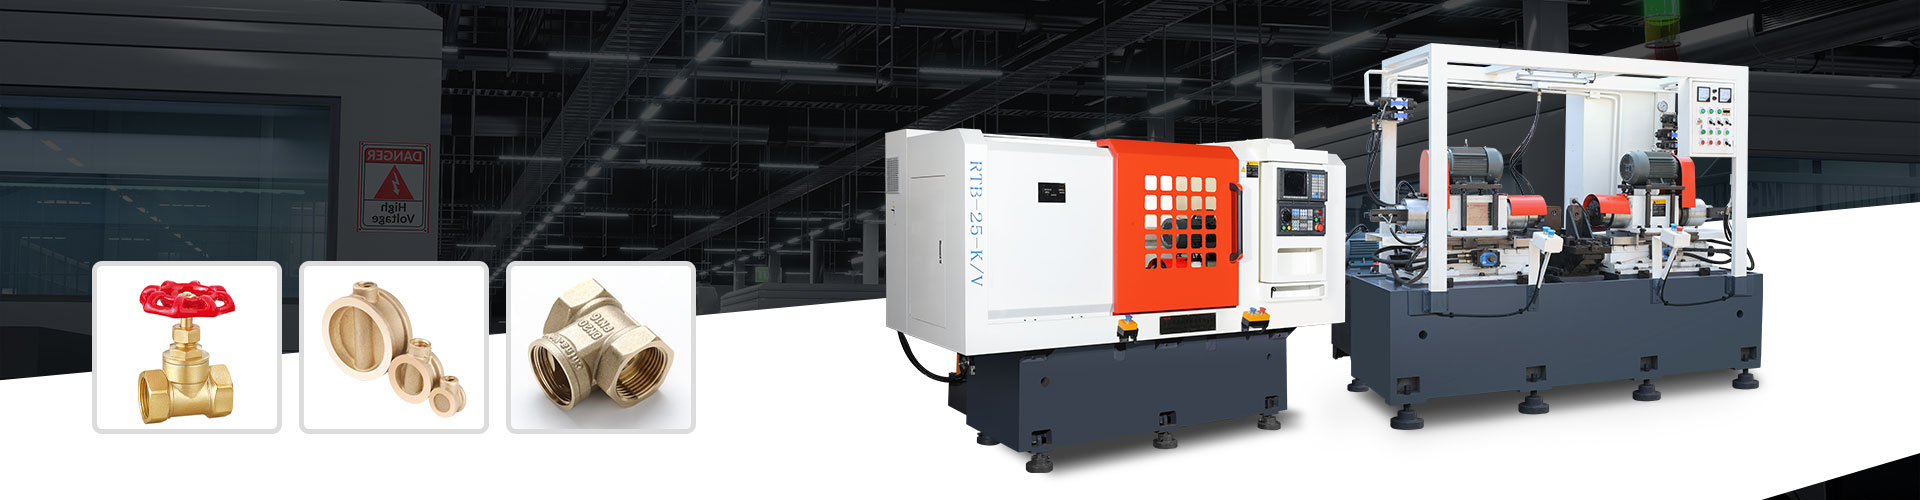
Станок для обработки фитингов: производители и цены
2026-09-29
Классификация и назначение станков для обработки фитингов
В промышленном производстве трубопроводных систем термин «станок для обработки фитингов» охватывает широкий спектр оборудования, предназначенного для механической подготовки, формовки и финишной обработки соединительных элементов. Фитинги, являясь критически важными компонентами инженерных сетей, требуют высокой точности геометрии и качества поверхности для обеспечения герметичности и долговечности соединений. Выбор конкретного типа оборудования зависит от материала заготовки (сталь, нержавеющая сталь, цветные металлы, пластики), типа соединения (резьбовое, сварное, фланцевое, компрессионное) и требуемой производительности.
Для B2B-заказчиков, занимающихся комплектацией производственных линий или модернизацией существующих цехов, важно понимать технологические различия между основными группами станков. Ошибка в выборе класса оборудования может привести к несоответствию продукции техническим регламентам, увеличению брака и росту себестоимости единицы продукции.
Токарные и токарно-фрезерные центры с ЧПУ
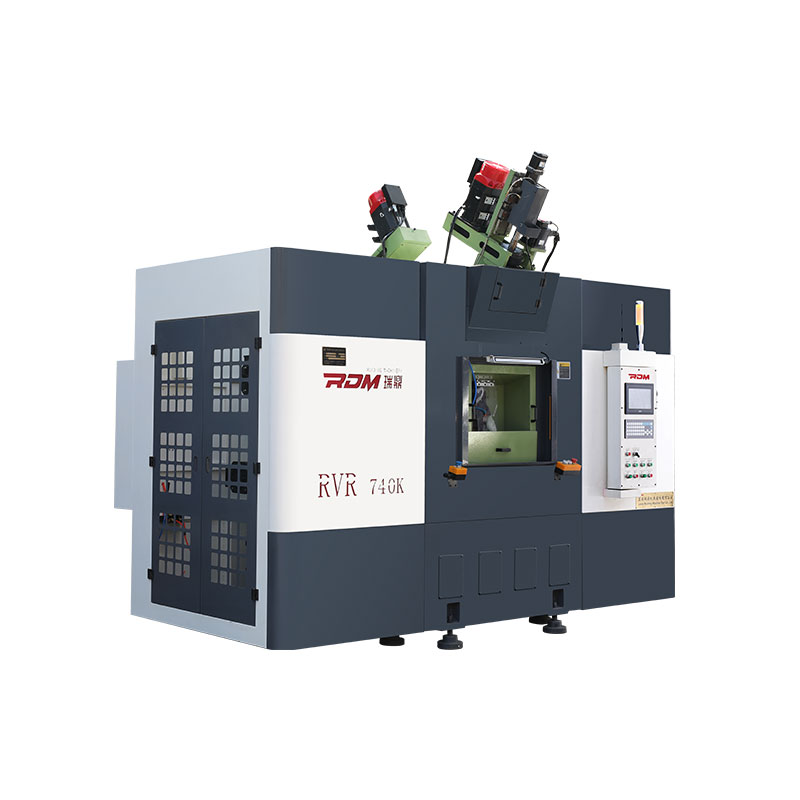
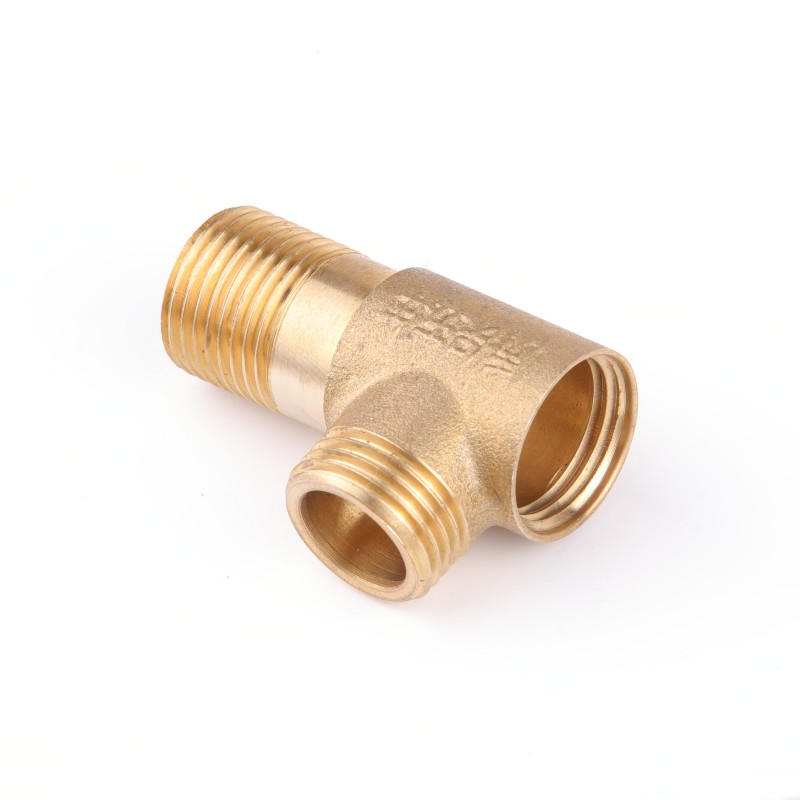
Наиболее универсальной категорией оборудования являются токарные станки с числовым программным управлением (ЧПУ). Они применяются для изготовления резьбовых фитингов, ниппелей, муфт и переходников из металлических заготовок. Современные токарные центры позволяют выполнять комплексную обработку: внешнее и внутреннее точение, нарезание резьбы (методом обкатки или резания), сверление центральных отверстий и фасонное точение.
Ключевым преимуществом станков с ЧПУ является возможность быстрой переналадки под различные типоразмеры фитингов за счет смены управляющей программы и инструментальной оснастки. Это делает их идеальным решением для серийного производства, где номенклатура изделий регулярно обновляется. Для крупных промышленных задач, таких как производство компонентов для энергетического сектора или магистральных трубопроводов, часто используются многошпиндельные автоматы, обеспечивающие высокую скорость выпуска стандартных изделий.
Оборудование для гибки и формовки труб
Отдельную группу составляют станки, предназначенные не для обработки готовых литых или кованых фитингов, а для создания гнутых элементов трубопровода, которые часто заменяют стандартные угловые фитинги. Трубогибочные станки (роликовые, дорновые, с ЧПУ-управлением углом и радиусом гиба) позволяют получать детали сложной геометрии без использования сварных соединений в местах поворотов. Это особенно актуально для систем высокого давления, где сварные швы являются зонами потенциального риска.
Процесс гибки требует точного контроля деформации материала, чтобы избежать образования гофр, трещин или чрезмерного утончения стенки трубы в зоне гиба. Современное оборудование оснащается системами компенсации пружинения материала и автоматической подачей смазочно-охлаждающей жидкости (СОЖ), что гарантирует стабильность геометрических параметров партии.
Станки для нарезания резьбы
Специализированные резьбонарезные станки используются как для создания новой резьбы на заготовках, так и для восстановления поврежденной резьбы на бывших в употреблении или бракованных фитингах. В зависимости от технологии, выделяют:
- Резьбонарезные головки: Компактные устройства, часто устанавливаемые на сверлильные станки или используемые вручную, подходящие для мелкосерийного ремонта и небольших партий.
- Автоматические резьбонарезные станки: Высокопроизводительное оборудование для массового производства, обеспечивающее строгое соблюдение шага и профиля резьбы согласно стандартам (например, ГОСТ, ISO, NPT, BSP).
- Станки холодной накатки резьбы: Обеспечивают повышенную прочность резьбового соединения за счет уплотнения структуры металла, а не его срезания. Этот метод предпочтителен для ответственных соединений в машиностроении и нефтегазовой отрасли.
Отрезное и торцевальное оборудование
Подготовка торцов труб и фитингов под сварку требует идеальной плоскости и отсутствия заусенцев. Отрезные станки (труборезы) и фаскосниматели обеспечивают подготовку кромок под определенный угол (часто 30–45 градусов) для качественного провара при стыковой сварке. В условиях крупного инфраструктурного строительства или производства модульных узлов для ЖКХ использование автоматических линий торцевания значительно сокращает время подготовительных операций и повышает качество сварных швов.
Критерии выбора оборудования для промышленных задач
При закупке станка для обработки фитингов технические характеристики оборудования должны строго соответствовать производственной программе предприятия. Универсального решения не существует: параметры, оптимальные для малого ремонтного цеха, будут недостаточны для заводского конвейера, и наоборот. Ниже приведены ключевые аспекты, которые необходимо учитывать при формировании технического задания на поставку оборудования.
Материал обрабатываемых заготовок
Жесткость конструкции станка, мощность привода и тип применяемого инструмента напрямую зависят от того, какие материалы будут обрабатываться.
| Материал фитингов | Требования к оборудованию | Особенности обработки |
|---|---|---|
| Углеродистая и легированная сталь | Высокая жесткость станины, мощный привод шпинделя, система подачи СОЖ | Требует значительных усилий резания, интенсивного теплоотвода |
| Нержавеющая сталь | Стабильность скорости резания, качественный инструмент из твердых сплавов | Склонность к налипанию на инструмент, чувствительность к перегреву (потеря коррозионной стойкости) |
| Цветные металлы (латунь, медь, алюминий) | Высокие обороты шпинделя, специальная геометрия инструмента | Мягкость материала позволяет высокие скорости, но требует чистовой обработки для достижения зеркальной поверхности |
| Полимерные материалы (ПНД, ПП, ПВХ) | Специальные режущие кромки, отсутствие масляного загрязнения | Чувствительность к температуре, риск оплавления при неправильном режиме резания |
Выбор станка должен базироваться на преобладающем материале в производственной программе. Например, обработка нержавеющей стали на оборудовании, настроенном под мягкую сталь, приведет к быстрому износу инструмента и ухудшению качества поверхности.
Точность и класс допуска
Для фитингов, используемых в системах высокого давления или агрессивных средах, требования к точности геометрических размеров крайне высоки. Необходимо обращать внимание на следующие параметры станка:
- Биение шпинделя: Определяет соосность обрабатываемых поверхностей. Для прецизионных фитингов биение должно быть минимальным.
- Позиционная точность осей (для станков с ЧПУ): Влияет на повторяемость размеров от детали к детали.
- Жесткость суппорта и инструментальной головки: Предотвращает вибрации при резании, которые оставляют следы («волну») на поверхности фитинга, что недопустимо для уплотнительных зон.
Если предприятие планирует производить продукцию, сертифицируемую для использования в атомной или газовой отрасли, оборудование должно обеспечивать стабильность параметров в рамках допусков, установленных соответствующими ГОСТами. В таких случаях наличие встроенных систем измерительного контроля или возможность интеграции с измерительными щупами становится существенным преимуществом.
Производительность и уровень автоматизации
Объем выпускаемой продукции диктует необходимый уровень автоматизации. Для единичного или мелкосерийного производства (например, изготовление нестандартных переходников по индивидуальным чертежам) достаточно универсальных станков с ручным или полуавтоматическим управлением. Однако для обеспечения потребностей крупных строительных проектов или конвейерной сборки узлов требуется высокоавтоматизированное оборудование.
Ключевые элементы автоматизации, влияющие на эффективность:
- Система автоматической подачи заготовок (барфидеры): Позволяет работать с длинными прутками, автоматически подавая материал после обработки каждой детали.
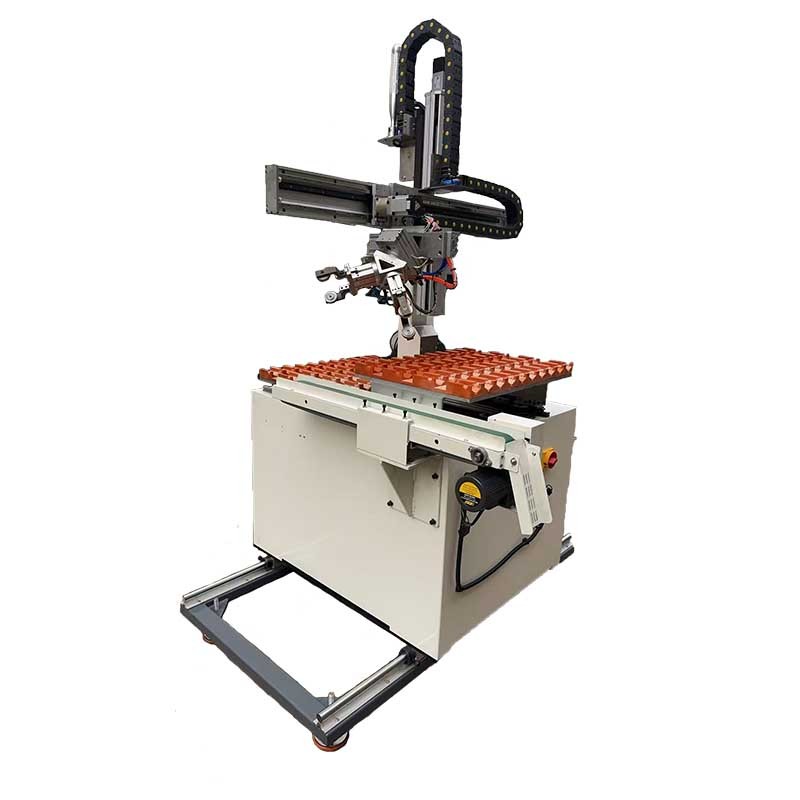
- Манипуляторы и роботизированные ячейки: Обеспечивают съем готовых фитингов и их упаковку, снижая долю ручного труда.
- Магазины инструмента: Позволяют хранить набор инструментов для различных операций и менять их автоматически, сокращая время простоя при переходе между операциями.
Формирование стоимости и факторы ценообразования
Запрос «цены на станки для обработки фитингов» часто приводит к разбросу значений, который может достигать десятков раз. Это связано с тем, что стоимость оборудования формируется не только брендом, но и совокупностью технических решений, заложенных в конкретную модель. Понимание структуры ценообразования помогает закупщикам корректно сравнивать коммерческие предложения и избегать скрытых расходов на этапе эксплуатации.
Основные драйверы стоимости оборудования
1. Тип системы управления и ЧПУ. Станки с современными числовыми программными управлениями (например, Siemens, Fanuc, Mitsubishi или высококлассные отечественные аналоги) стоят дороже аналогов с ручной настройкой. Однако они обеспечивают большую гибкость, точность и возможность сохранения программ для повторного запуска заказов. Стоимость лицензии на ПО и количество поддерживаемых осей также влияют на итоговую цену.
2. Конструктивная база и компоненты. Использование направляющих качения вместо скольжения, прецизионных шарико-винтовых передач (ШВП) и шпиндельных узлов от ведущих мировых производителей увеличивает надежность станка, но и его начальную стоимость. Дешевые аналоги могут требовать более частой регулировки и замены узлов, что увеличивает стоимость владения (TCO).
3. Степень кастомизации. Стандартные станки массовой сборки всегда дешевле решений, адаптированных под специфические задачи заказчика. Если требуется обработка фитингов нестандартной формы, интеграция специальных измерительных систем или работа с экзотическими материалами, производитель закладывает в цену затраты на инженерную проработку и уникальную оснастку.
4. Сервисная поддержка и гарантийные обязательства. Оборудование, поставляемое с расширенной гарантией, обучением персонала и гарантированным сроком поставки запасных частей, имеет более высокую рыночную цену. Для промышленных предприятий это страховка от длительных простоев, которые могут стоить значительно дороже разницы в цене самого станка.
Скрытые расходы и эксплуатационные затраты
При оценке бюджета закупки необходимо учитывать не только капитальные затраты (CAPEX), но и операционные (OPEX). К ним относятся:
- Стоимость инструмента и расходных материалов. Специализированные резцы, плашки, клуппы и абразивные круги для обработки твердых сплавов или нержавейки имеют высокий ресурс, но и высокую цену. Важно уточнять совместимость станка со стандартным инструментом, чтобы не оказаться привязанным к одному поставщику расходников.
- Энергопотребление. Мощные промышленные станки требуют подключения к трехфазным сетям определенной мощности. Наличие систем рекуперации энергии или энергоэффективных приводов может снизить долгосрочные затраты на электроэнергию.
- Требования к помещению. Тяжелое оборудование может нуждаться в усиленном фундаменте, специальных системах вентиляции для удаления масляного тумана и стружки, что требует дополнительных инвестиций в инфраструктуру цеха.
Таким образом, сравнение цен должно проводиться в формате «стоимость владения» за период 3–5 лет, а не только по первоначальному прайс-листу.
Российский рынок производителей и тренд на импортозамещение
В текущих экономических условиях российский рынок промышленного оборудования демонстрирует устойчивый тренд на импортозамещение. Санкционные ограничения и логистические сложности стимулируют развитие отечественного станкостроения и адаптацию существующих производственных мощностей под выпуск конкурентоспособной продукции. Для заказчиков это открывает новые возможности в плане снижения зависимости от зарубежных поставок и улучшения сервисной доступности.
Преимущества сотрудничества с российскими производителями
Работа с локальными производителями промышленного оборудования и компонентов дает ряд стратегических преимуществ для B2B-сектора:
- Прозрачность цепочки поставок. Отсутствие рисков блокировки транзакций, проблем с трансграничной логистикой и таможенными задержками, характерных для импортного оборудования.
- Адаптация под российские стандарты. Отечественное оборудование и компоненты изначально проектируются с учетом требований ГОСТ и технических регламентов РФ, что упрощает процесс сертификации конечной продукции.
- Гибкость в инженерных решениях. Российские заводы чаще готовы идти на встречу заказчику в вопросах доработки конструкции станка или оснастки под специфические задачи, чем крупные международные корпорации, ориентированные на массовый продукт.
- Оперативная техническая поддержка. Возможность быстрого выезда сервисных инженеров и поставки запасных частей без длительного ожидания международных отправок.
Практический опыт: подход компании из Твери
Ярким примером развития отечественного производственного потенциала является деятельность профессионального российского производителя промышленных решений, базирующегося в городе Тверь. Компания, основанная как частное предприятие, сфокусирована на разработке, производстве и поставке надежного оборудования и компонентов для промышленных и инфраструктурных задач. Ее опыт демонстрирует, как локализованное производство может эффективно закрывать потребности рынка в качественных изделиях для энергетики, машиностроения, ЖКХ и строительной отрасли.
Производственная база компании в Тверской области включает современные цеха, оснащенные станками с ЧПУ, сварочными комплексами и линиями термообработки. Общая площадь производственных помещений превышает 8 000 кв. м, что позволяет реализовывать полный цикл работ — от конструкторской проработки до финишной сборки и испытаний. Наличие собственной конструкторской документации и сертифицированных технических решений дает возможность адаптировать продукцию под индивидуальные технические задания заказчиков, что особенно востребовано при изготовлении нестандартных элементов трубопроводных систем и металлоконструкций специального назначения.
Важным аспектом деятельности предприятия является строгое соответствие российскому законодательству и стандартам технического регулирования. На предприятии внедрена система управления качеством, отвечающая требованиям ГОСТ Р ИСО 9001–2015. Каждое изделие проходит обязательный входной контроль материалов, операционный контроль на всех этапах изготовления и окончательную приемку с оформлением паспортов качества и сертификатов соответствия. Такой подход обеспечивает стабильность характеристик выпускаемой продукции, что критически важно для фитингов и соединений, работающих под нагрузкой.
Ресурсная база компании включает партнерские связи с ведущими отечественными поставщиками сырья и комплектующих. Это обеспечивает стабильность цепочки поставок и соответствие требованиям локализации, что является ключевым фактором для участия в государственных и крупных промышленных тендерах. Средний срок выполнения типовых заказов составляет от 4 до 12 недель в зависимости от объема и сложности исполнения, что позволяет планировать производственные графики с высокой степенью предсказуемости.
География поставок охватывает все федеральные округа Российской Федерации. Ключевыми клиентами выступают предприятия государственного сектора, региональные энергокомпании, строительно-монтажные организации и промышленные холдинги. Компания придерживается принципов прозрачности и ответственности: договорные обязательства выполняются в установленные сроки, техническая документация предоставляется в полном объеме, а гарантийные обязательства соблюдаются без исключений. Подобная деловая репутация формирует долгосрочное доверие со стороны B2B-партнеров.
Рекомендации по интеграции оборудования в производственный процесс
Приобретение станка для обработки фитингов — это лишь первый этап. Успешная эксплуатация оборудования зависит от правильной интеграции в существующие производственные процессы. Ниже приведены шаги, которые помогут минимизировать риски и выйти на проектную мощность в кратчайшие сроки.
Подготовка технического задания (ТЗ)
Перед началом поиска поставщика необходимо сформулировать детальное ТЗ. Оно должно включать:
- Чертежи или 3D-модели типовых фитингов с указанием материалов и допусков.
- План выпуска (штук в смену/месяц) для расчета необходимой производительности.
- Требования к совместимости с существующим инструментом и оснасткой.
- Ограничения по габаритам и подключению (электропитание, пневматика, СОЖ).
Чем точнее составлено ТЗ, тем более релевантные коммерческие предложения сможет предоставить производитель. В случае работы с такими партнерами, как тверская компания, описанная выше, наличие четкого ТЗ позволяет инженерам оперативно предложить адаптацию стандартных решений или разработку специальной оснастки.
Обучение персонала и безопасность
Современное оборудование требует квалифицированного обслуживания. Закупщик должен предусмотреть бюджет и время на обучение операторов и наладчиков. Производитель обязан предоставить полную техническую документацию на русском языке, включая инструкции по эксплуатации, схемы электрические и гидравлические, а также руководства по устранению неисправностей. Соблюдение норм охраны труда при работе с металлорежущим оборудованием является приоритетом: наличие защитных экранов, систем блокировки при открытии дверей и аварийной остановки обязательно.
Планово-предупредительный ремонт (ППР)
Для обеспечения долговечности станка необходимо разработать график ППР. Регулярная замена фильтров СОЖ, проверка уровней смазки, калибровка осей и контроль состояния шпинделя предотвращают внезапные поломки. Сотрудничество с производителем, который предоставляет не только оборудование, но и техническую поддержку на этапе монтажа и эксплуатации, значительно упрощает организацию сервисного обслуживания.
Заключение
Выбор станка для обработки фитингов — это комплексная инженерно-экономическая задача, требующая учета множества факторов: от свойств обрабатываемого материала до стратегии развития предприятия. Рынок предлагает разнообразные решения, от универсальных токарных центров до специализированных автоматических линий. Ключом к успешной закупке является четкое понимание собственных производственных потребностей, тщательная проверка технических характеристик оборудования и выбор надежного партнера-производителя.
В условиях курса на технологический суверенитет России, сотрудничество с отечественными производителями, такими как компания из Твери, обладающая полным циклом производства, сертифицированной системой качества и опытом работы с крупными промышленными заказчиками, становится стратегически обоснованным решением. Это позволяет обеспечить стабильность поставок, гибкость в реализации индивидуальных проектов и соответствие продукции высоким требованиям безопасности и долговечности.
Для получения детальной консультации по подбору оборудования, адаптации конструкций под ваши технические условия или расчета стоимости заказа рекомендуется обратиться непосредственно к производственным компаниям с предоставлением полного пакета исходных данных. Прозрачность процессов, наличие собственной конструкторской базы и подтвержденный опыт выполнения обязательств являются главными индикаторами надежности поставщика в сегменте B2B.