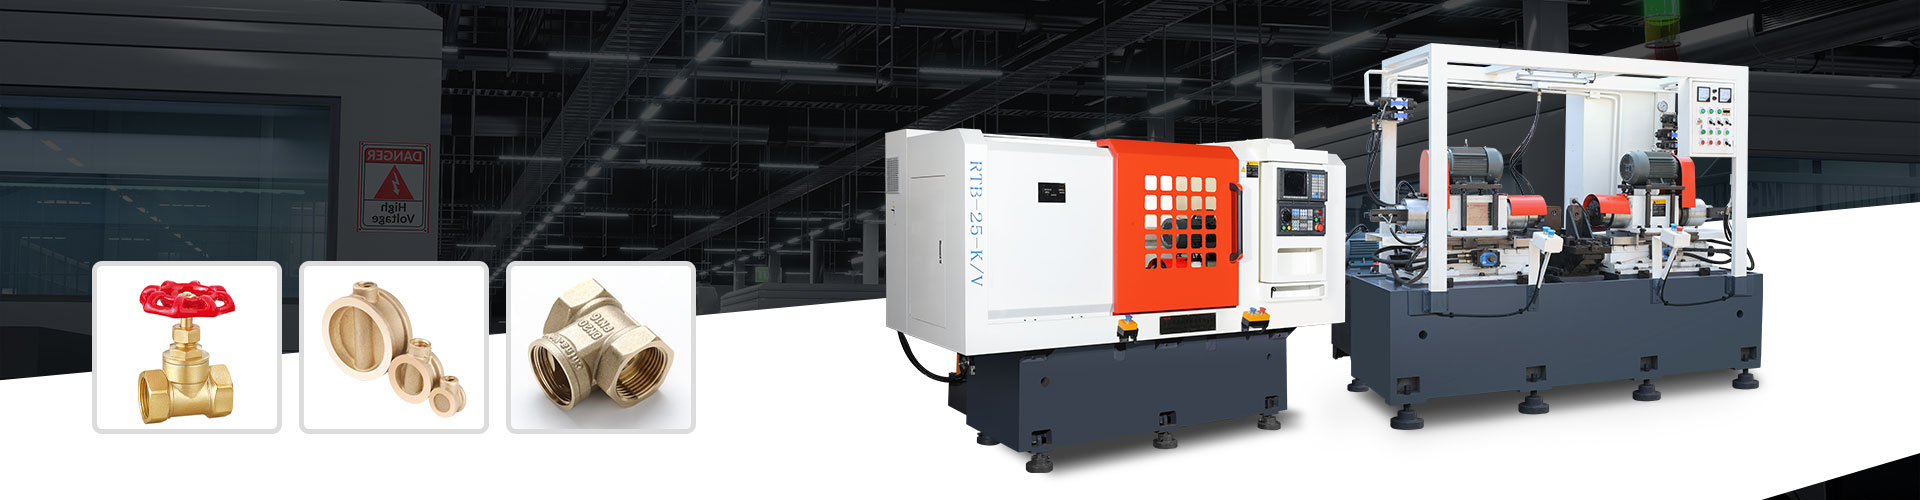
Обработка корпусов клапанов из нержавеющей стали для нефтегазовой отрасли: производитель на заказ
2026-09-17
- Специфика механической обработки корпусов клапанов для нефтегазового сектора
- Выбор марок нержавеющей стали и их влияние на технологию обработки
- Технологические этапы производства корпусов клапанов
- Критерии качества и контроль соответствия стандартам
- Преимущества контрактного производства в России: опыт предприятия в Твери
- Как выбрать подрядчика для обработки корпусов клапанов: чек-лист для закупщика
- Экономические аспекты заказа корпусов клапанов на заказ
- Заключение: стратегия надежного снабжения
Специфика механической обработки корпусов клапанов для нефтегазового сектора
Корпуса запорной и регулирующей арматуры, работающие в условиях добычи, транспортировки и переработки углеводородов, подвергаются экстремальным эксплуатационным нагрузкам. Высокое давление, агрессивные химические среды, включая сероводород и углекислый газ, а также критические перепады температур диктуют жесткие требования к материалам и качеству изготовления. Нержавеющая сталь является одним из ключевых материалов для таких компонентов благодаря сочетанию прочности и коррозионной стойкости, однако сам по себе выбор сплава не гарантирует надежности изделия.
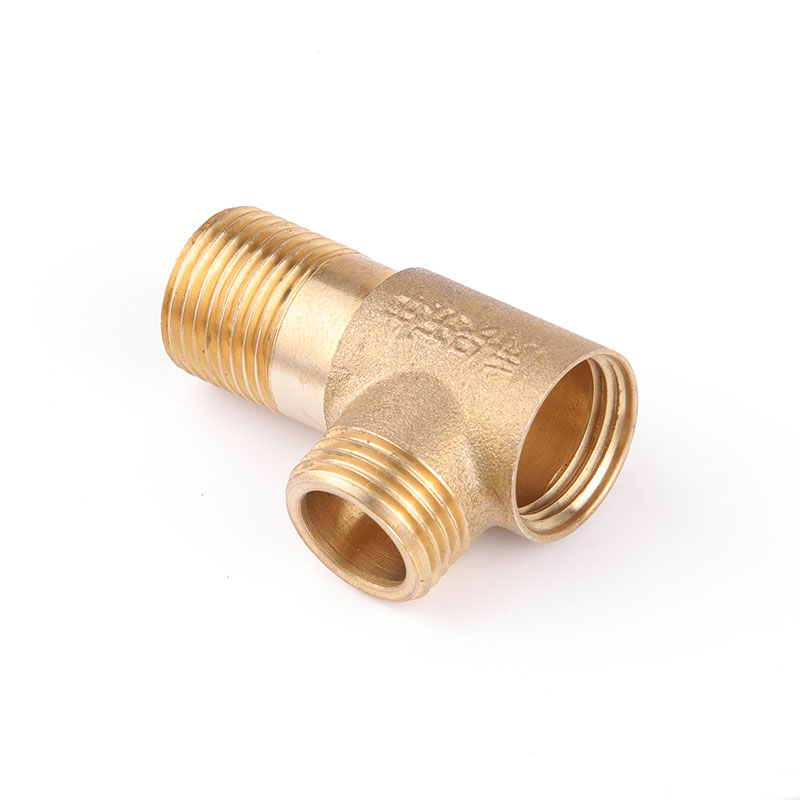
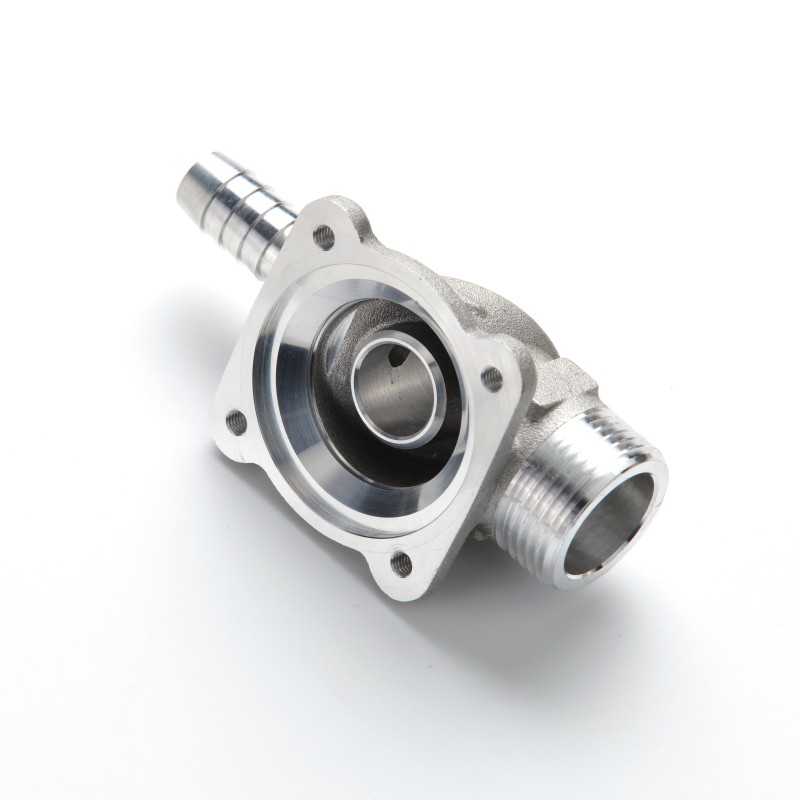
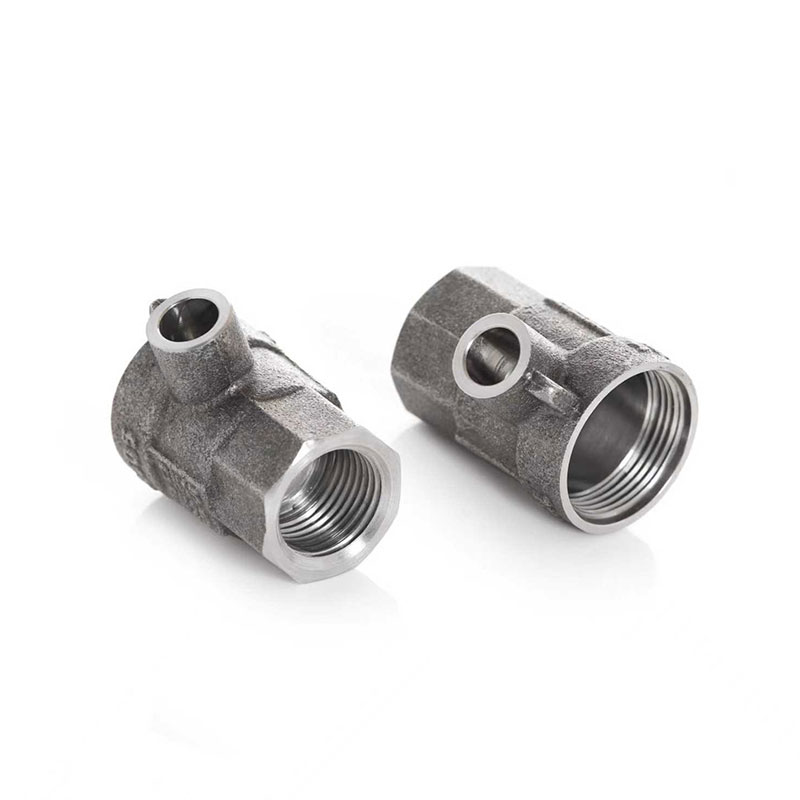
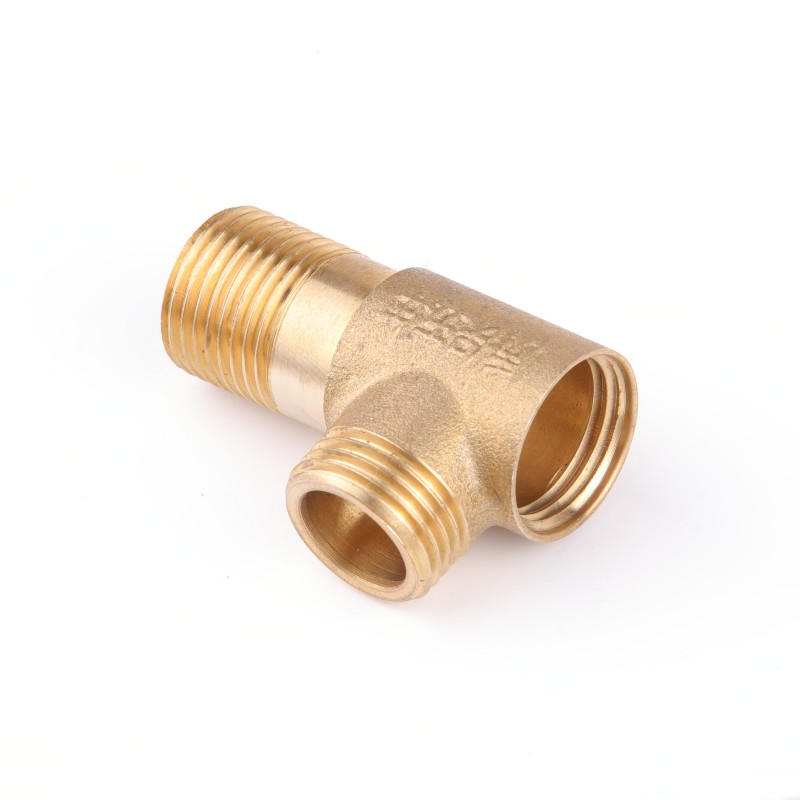
Решающим фактором долговечности и герметичности valve body (корпуса клапана) становится точность механической обработки. Погрешности в геометрии посадочных мест под уплотнения, резьбовые соединения или поверхности сопряжения с трубопроводом могут привести к утечкам, авариям и длительным простоям оборудования. В нефтегазовой отрасли, где стоимость часа остановки исчисляется миллионами рублей, требования к допускам и чистоте поверхности значительно превышают стандарты общемашиностроительного применения.
Обработка корпусов клапанов из нержавеющей стали для нефтегазовой отрасли представляет собой сложный технологический процесс, требующий не только высокоточного оборудования, но и глубокого понимания металлургии материалов, физики резания и специфики последующей сборки. Закупка таких компонентов «на заказ» у производителя подразумевает передачу ему функции обеспечения соответствия изделия всем техническим условиям (ТУ) и чертежам заказчика, что требует от завода-изготовителя наличия развитого инженерного бюро и многоуровневой системы контроля качества.
Выбор марок нержавеющей стали и их влияние на технологию обработки
Прежде чем приступать к механической обработке, необходимо четко определить марку материала, так как различные классы нержавеющих сталей обладают разными механическими свойствами, которые напрямую влияют на режимы резания, выбор инструмента и стратегию обработки.
Аустенитные стали (серии 300)
Наиболее распространенными материалами для корпусов клапанов в нефтегазовой отрасли являются аустенитные стали, такие как 12Х18Н10Т (аналог AISI 321) или 08Х18Н10 (аналог AISI 304), а также более стойкие к коррозии марки типа 10Х17Н13М2Т (аналог AISI 316Ti). Эти материалы характеризуются высокой вязкостью и склонностью к наклепу в процессе резания. При механической обработке аустенитных сталей возникает эффект «налипания» материала на режущую кромку инструмента, что приводит к быстрому износу фрез и сверл, а также к ухудшению качества поверхности.
Для предотвращения этих явлений производитель должен использовать инструмент с особыми геометриями передней поверхности, обеспечивающими эффективный отвод стружки, а также применять специальные СОЖ (смазочно-охлаждающие жидкости). Кроме того, важно поддерживать постоянство подачи: остановка подачи при вращении шпинделя может вызвать мгновенное упрочнение зоны контакта и поломку инструмента.
Дуплексные и супердуплексные стали
В условиях повышенной коррозионной активности, например, при работе с морской водой или средами с высоким содержанием хлоридов, применяются дуплексные (двухфазные) нержавеющие стали. Они обладают двухфазной структурой, состоящей из феррита и аустенита, что обеспечивает им превосходную прочность и стойкость к коррозионному растрескиванию под напряжением. Однако обработка дуплексных сталей требует значительно больших усилий резания из-за их высокой прочности и абразивности. Инструмент должен обладать повышенной твердостью и термостойкостью, часто используются покрытия на основе нитрида алюминия-титана (AlTiN).
Мартенситные стали
Для деталей, работающих под сверхвысоким давлением, могут использоваться мартенситные нержавеющие стали (например, аналоги AISI 410 или 420). Эти материалы подлежат термообработке (закалке и отпуск) для достижения необходимой твердости. Механическая обработка таких сталей обычно проводится в два этапа: черновая обработка в отожженном состоянии, термообработка, а затем финишная обработка твердых поверхностей. Это усложняет логистику производственного процесса и требует наличия собственного термического участка или надежных партнеров по термообработке.
Технологические этапы производства корпусов клапанов
Процесс изготовления корпуса клапана из нержавеющей стали на заказ — это не просто снятие лишнего металла с заготовки. Это последовательность взаимосвязанных операций, каждая из которых влияет на итоговое качество изделия. Производственный цикл, реализуемый на современных предприятиях, включает несколько ключевых стадий.
Подготовка заготовок и входной контроль
Качество конечного изделия закладывается на этапе выбора заготовки. Для корпусов сложной формы чаще всего используется литье по выплавляемым моделям или ковка. Литье позволяет получить сложные внутренние полости, минимизируя объем последующей механической обработки, тогда как ковка обеспечивает более высокую плотность металла и отсутствие внутренних дефектов, таких как раковины или поры. Независимо от способа получения заготовки, каждый входящий материал проходит спектральный анализ для подтверждения химического состава. Наличие сертификатов на плавку является обязательным требованием для нефтегазовой отрасли.
Черновая механическая обработка
На этапе черновой обработки удаляется основной объем лишнего материала. Главная задача здесь — снять остаточные напряжения, возникшие при литье или ковке, и создать базовые поверхности для дальнейшей точной обработки. Важно оставлять достаточный припуск для компенсации возможных деформаций после термообработки или снятия напряжений. Использование станков с ЧПУ с высокой жесткостью станины позволяет выполнять эту операцию эффективно, минимизируя вибрации, которые могут негативно сказаться на качестве поверхности.
Термообработка и снятие напряжений
После черновой обработки детали часто подвергаются термическому отжигу для снятия внутренних напряжений. Если этот этап пропустить, то в процессе финишной обработки или уже при эксплуатации под давлением корпус может изменить свою геометрию, что приведет к нарушению герметичности соединений. Для нержавеющих сталей критически важно контролировать температуру и скорость охлаждения, чтобы избежать образования карбидов хрома, снижающих коррозионную стойкость межкристаллитных границ.
Финишная обработка на станках с ЧПУ
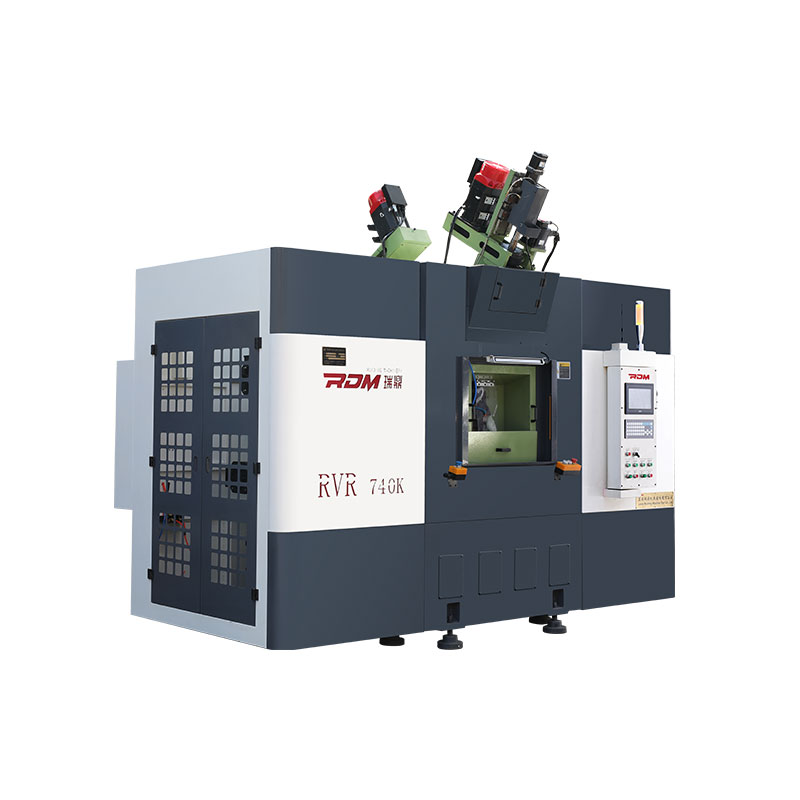
Это наиболее ответственный этап, определяющий точность размеров и качество поверхностей. Современные обрабатывающие центры с числовым программным управлением позволяют выполнять фрезерование, точение и сверление за одну установку детали, что исключает накопление погрешностей базирования. Для корпусов клапанов особенно важна обработка седловых поверхностей, куда устанавливаются затворы или уплотнительные кольца. Шероховатость этих поверхностей должна строго соответствовать чертежу, так как даже микроскопические царапины могут стать каналами для утечки рабочей среды.
При обработке глухих отверстий, резьбовых каналов и сложных внутренних полостей применяются специальные инструменты с внутренним подводом СОЖ. Это обеспечивает эффективное охлаждение зоны резания и вымывание стружки, предотвращая ее налипание и повреждение обработанной поверхности.
Контроль геометрии и качества поверхности
Каждая критическая поверхность подлежит инструментальному контролю. Используются координатно-измерительные машины (КИМ) для проверки пространственной точности расположения отверстий и плоскостей, а также профилометры и шерохометры для оценки микрорельефа поверхности. В условиях производства, сертифицированного по ГОСТ Р ИСО 9001–2015, результаты измерений фиксируются в паспорте качества изделия.
Критерии качества и контроль соответствия стандартам
В нефтегазовой отрасли понятие «качество» формализовано через строгие стандарты и технические условия. Производитель, работающий «на заказ», обязан гарантировать соответствие изделий не только чертежам, но и отраслевым нормативам. Система управления качеством, действующая на предприятии, должна охватывать все этапы — от закупки сырья до отгрузки готовой продукции.
Геометрическая точность и допуски
Корпуса клапанов должны обеспечивать соосность присоединительных патрубков, параллельность фланцевых поверхностей и точность резьбовых соединений. Отклонения от заданных параметров приводят к проблемам при монтаже арматуры в трубопровод: возникают дополнительные напряжения в трубах, разрушаются уплотнения фланцев, затрудняется ход штока клапана. Для крупных корпусов допуски могут измеряться десятыми долями миллиметра, но их соблюдение критично для функциональности всего узла.
Дефектоскопия и неразрушающий контроль
Помимо геометрических параметров, важнейшим аспектом является целостность материала. Корпуса клапанов для ответственных применений проходят неразрушающий контроль (НК). Методы капиллярной дефектоскопии позволяют выявить поверхностные трещины, которые не видны невооруженным глазом. Ультразвуковой контроль применяется для обнаружения внутренних дефектов, таких как непровары (если была сварка) или расслоения металла. Производитель должен иметь в штате аттестованных специалистов по НК и соответствующее оборудование.
Документальное сопровождение
Для каждого заказа формируется комплект исполнительной документации. Он включает в себя:
- Сертификаты на материалы с указанием номера плавки;
- Протоколы входного контроля;
- Маршрутные листы с отметками о прохождении каждой операции;
- Протоколы измерений геометрических параметров;
- Результаты неразрушающего контроля;
- Паспорт качества изделия.
Наличие полного пакета документов является таким же важным продуктом производства, как и сам физический объект. Без него монтаж и ввод оборудования в эксплуатацию на объектах нефтегазовой отрасли невозможны.
Преимущества контрактного производства в России: опыт предприятия в Твери
В условиях необходимости импортозамещения и обеспечения технологического суверенитета, российские промышленные предприятия наращивают компетенции в области сложной механической обработки. Примером такого подхода является производство, базирующееся в Тверской области, которое специализируется на изготовлении промышленных компонентов и элементов трубопроводных систем.
Данное предприятие располагает производственной площадью более 8 000 кв. м, оснащенной современным парком станков с ЧПУ, сварочными комплексами и линиями термообработки. Такая инфраструктура позволяет реализовывать полный цикл производства: от конструкторской проработки чертежей заказчика до финишной сборки и испытаний. Наличие собственной конструкторской документации и возможность адаптации продукции под индивидуальные технические задания делают такое производство привлекательным партнером для компаний, нуждающихся в нестандартных решениях.
Гибкость и адаптивность производства
Одной из ключевых проблем при заказе корпусов клапанов является необходимость учета специфических условий эксплуатации. Российский производитель, в отличие от крупных серийных заводов, обладает гибкостью, позволяющей оперативно вносить изменения в конструкцию или технологию обработки под конкретное техническое задание. Это особенно важно при разработке опытных образцов или модернизации существующих узлов арматуры.
Предприятие работает в строгом соответствии с российским законодательством и стандартами технического регулирования, имея сертифицированную систему менеджмента качества по ГОСТ Р ИСО 9001–2015. Это гарантирует стабильность качества продукции и предсказуемость результатов для заказчиков из государственного сектора, региональных энергокомпаний и промышленных холдингов.
Логистика и сроки исполнения
Средний срок выполнения типовых заказов составляет от 4 до 12 недель, что зависит от объема партии и сложности исполнения. Такая динамика обеспечивается устойчивой логистической моделью и партнерскими связями с ведущими отечественными поставщиками сырья. География поставок охватывает все федеральные округа Российской Федерации, что подтверждает способность предприятия обеспечивать надежную доставку даже в удаленные регионы, где сосредоточены основные нефтегазовые месторождения.
Важным преимуществом является прозрачность процессов: заказчик получает техническую документацию в полном объеме, а договорные обязательства выполняются в установленные сроки. Гарантийные обязательства соблюдаются без исключений, что снижает риски для покупателя и обеспечивает долгосрочное партнерство.
Как выбрать подрядчика для обработки корпусов клапанов: чек-лист для закупщика
Выбор производителя для изготовления ответственных деталей, таких как корпуса клапанов из нержавеющей стали, требует тщательной проверки потенциальных поставщиков. Ошибка в выборе подрядчика может привести не только к финансовым потерям, но и к серьезным аварийным ситуациям на объекте. Ниже приведены ключевые критерии, на которые следует обращать внимание при оценке производителя.
1. Наличие собственного парка оборудования
Уточните, выполняет ли завод все операции самостоятельно или передает часть работ на субподряд. Наличие собственных станков с ЧПУ, особенно многоосевых обрабатывающих центров, является признаком технологической независимости. Это позволяет лучше контролировать сроки и качество на каждом этапе. Предприятие в Твери, например, располагает собственными линиями термообработки и сварочными комплексами, что исключает риски, связанные с задержками у сторонних исполнителей.
2. Компетенции в области работы с нержавеющими сталями
Запросите примеры ранее выполненных работ с аналогичными материалами. Обработка нержавейки требует специфических знаний: неправильный выбор режима резания может привести к перегреву детали и потере ее коррозионных свойств. Опытный производитель сможет подробно рассказать о применяемых стратегиях обработки, типах используемого инструмента и методах контроля температуры в зоне резания.
3. Система контроля качества
Попросите показать образец паспорта качества или протокола испытаний. Проверьте, проводится ли входной контроль материалов (спектральный анализ), операционный контроль на всех этапах и окончательная приемка. Наличие сертификата ISO 9001 является хорошим индикатором, но важнее реальная практика: как хранятся эталоны, как часто калибруется измерительный инструмент, кто имеет доступ к архиву данных измерений.
4. Инженерная поддержка и работа с чертежами
Хороший производитель не просто берет в работу чертеж, но и проводит его технологическую экспертизу. Он может указать на потенциально трудновыполнимые допуски, предложить оптимизацию конструкции для снижения стоимости без потери функциональности. Способность компании адаптировать продукцию под индивидуальные технические задания говорит о высоком уровне инженерной культуры.
5. Прозрачность и коммуникация
Оцените готовность поставщика предоставлять информацию о ходе выполнения заказа. Возможность оперативного получения фотоотчетов, промежуточных результатов измерений и статуса готовности деталей снижает тревожность закупщика. Принципы прозрачности и ответственности, декларируемые многими российскими производителями, должны подтверждаться реальной практикой общения.
Экономические аспекты заказа корпусов клапанов на заказ
Стоимость изготовления корпусов клапанов из нержавеющей стали формируется под воздействием множества факторов. Понимание этих факторов помогает заказчику реалистично оценивать коммерческие предложения и избегать скрытых расходов.
Сложность геометрии. Чем сложнее форма корпуса, тем больше переходов обработки требуется выполнить. Наличие внутренних полостей, косых отверстий, сложных фасок увеличивает время машинного времени и расход инструмента. Использование литья сложной формы может снизить объем механической обработки, но само литье будет стоить дороже.
Требования к точности и чистоте поверхности. Достижение высоких классов шероховатости (например, Ra 0.8 и выше) требует дополнительных операций шлифования или полирования, а также использования более дорогого абразивного инструмента. Жесткие допуски увеличивают процент брака и время на настройку оборудования, что также закладывается в цену.
Объем партии. При единичном или мелкосерийном производстве значительную часть стоимости составляют затраты на подготовку производства: разработку управляющих программ, изготовление или подбор оснастки, настройку станков. При увеличении объема партии эти затраты амортизируются, и цена за единицу продукции снижается.
Материалоемкость и цена сырья. Нержавеющая сталь, особенно специальных марок (дуплексные, жаропрочные), стоит значительно дороже углеродистых сталей. Колебания цен на сырье на биржевом рынке напрямую влияют на себестоимость изделия. Стабильные связи производителя с поставщиками сырья помогают сглаживать эти колебания.
Важно понимать, что самая низкая цена не всегда означает лучшую экономику. Дешевый корпус, не прошедший должного контроля качества, может привести к дорогостоящему ремонту всей трубопроводной системы. Поэтому при выборе поставщика следует оценивать совокупную стоимость владения, включая надежность поставки, качество документации и гарантийную поддержку.
Заключение: стратегия надежного снабжения
Обработка корпусов клапанов из нержавеющей стали для нефтегазовой отрасли — это высокотехнологичный процесс, требующий синергии современного оборудования, квалифицированного персонала и строгой системы контроля качества. Переход к контрактному производству на российских площадках, таких как предприятие в Твери, позволяет компаниям получать продукцию, адаптированную под местные условия эксплуатации, с полным пакетом документов и гарантией соблюдения сроков.
Для успешной реализации проекта закупщику необходимо четко формулировать технические требования, проверять производственные возможности подрядчика и выстраивать долгосрочные партнерские отношения. В условиях курса на импортозамещение и технологическую самостоятельность, сотрудничество с проверенными отечественными производителями становится не просто альтернативой, а стратегическим преимуществом, обеспечивающим безопасность и бесперебойность промышленных процессов.
Если вы рассматриваете возможность изготовления корпусов клапанов или других промышленных компонентов на заказ, рекомендуется запросить техническую консультацию у производителя на раннем этапе проектирования. Это позволит оптимизировать конструкцию под возможности оборудования, сократить сроки производства и обеспечить соответствие изделия всем необходимым стандартам безопасности и надежности.