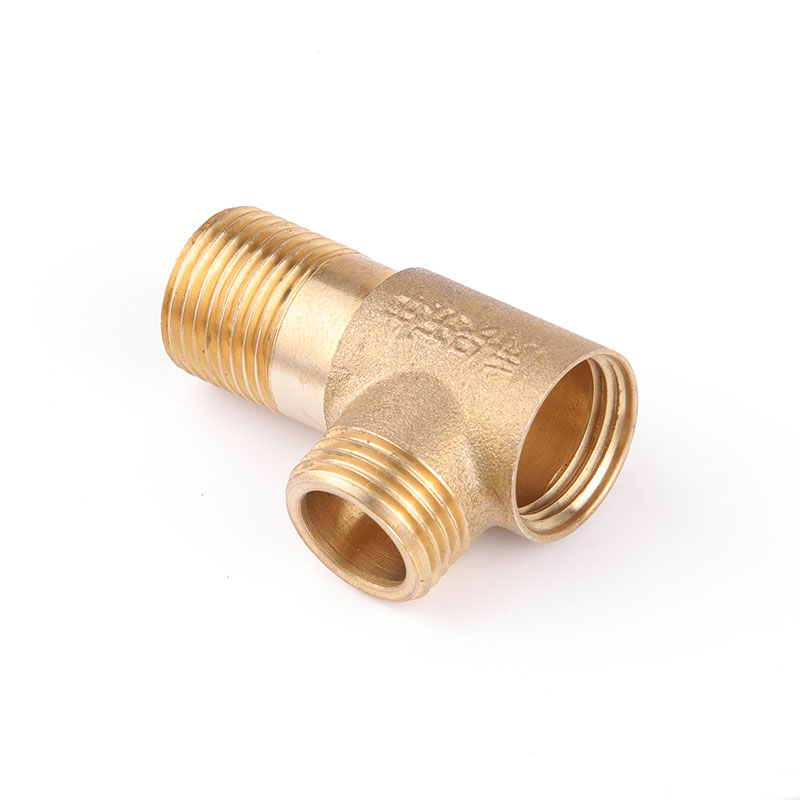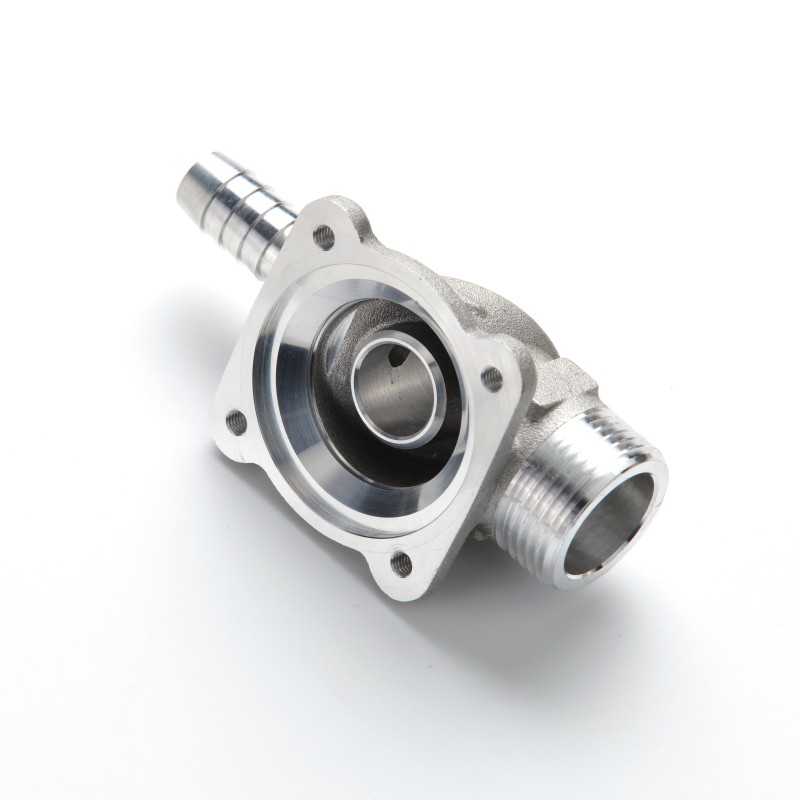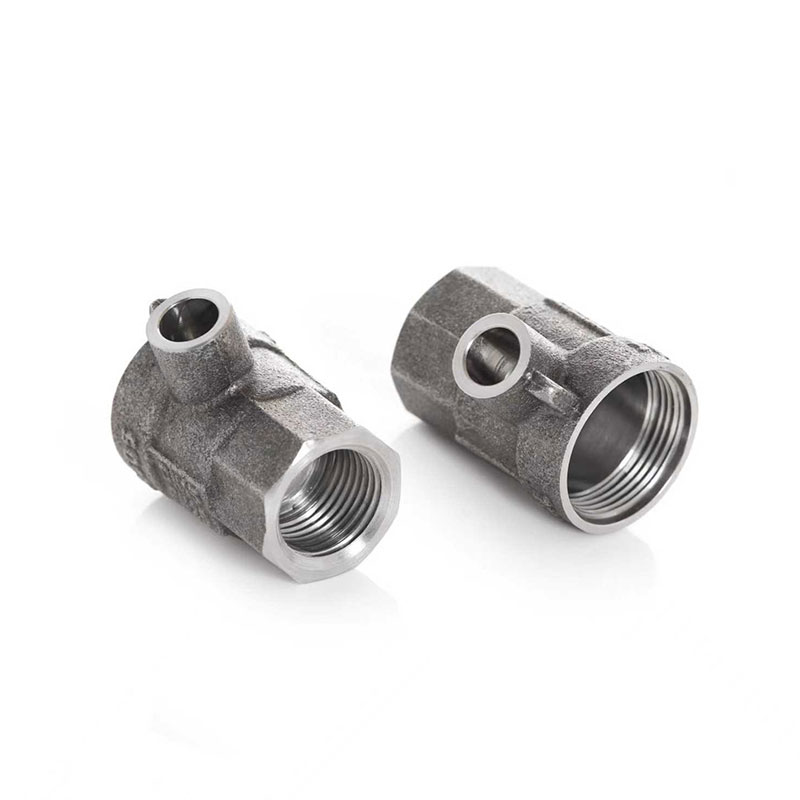
Обработка корпусов клапанов из нержавеющей стали на заказ
2026-09-15
- Технологические особенности механической обработки нержавеющих корпусов клапанов
- Выбор марок нержавеющей стали для корпусов клапанов
- Этапы производственного цикла: от заготовки до финишной обработки
- Ключевые требования к точности и качеству поверхностей
- Организация производства и контроль качества на предприятии в Твери
- Логистика, сроки исполнения и взаимодействие с заказчиком
- Как сформировать техническое задание на обработку корпусов
Технологические особенности механической обработки нержавеющих корпусов клапанов
Корпуса запорной и регулирующей арматуры относятся к категории сложнопрофильных деталей, требующих высокой точности изготовления. Основной материал для их производства — нержавеющие стали аустенитного, ферритного или дуплексного классов. Эти сплавы обладают уникальными физико-химическими свойствами, которые напрямую влияют на выбор режимов резания, инструментальной оснастки и последовательности технологических операций.
Главная сложность при обработке нержавеющей стали заключается в её склонности к наклепу (упрочнению) в зоне резания. В процессе взаимодействия режущей кромки инструмента с поверхностью заготовки происходит пластическая деформация верхнего слоя металла. Это приводит к значительному повышению твёрдости материала непосредственно под инструментом, что вызывает ускоренный износ режущих кромок, повышение температуры в зоне контакта и риск возникновения вибраций. Для минимизации этих эффектов требуется строгий контроль подачи СОЖ (смазочно-охлаждающей жидкости), использование специализированных покрытий инструмента и оптимизация скоростных параметров станков с ЧПУ.
Дополнительным фактором, усложняющим процесс, является низкая теплопроводность нержавеющих сталей по сравнению с углеродистыми сталями. Тепло, выделяющееся при резании, не отводится вместе со стружкой, а накапливается в заготовке и инструменте. Это может привести к термической деформации тонкостенных элементов корпуса, нарушению геометрических допусков посадочных мест под уплотнения и седла клапанов. Поэтому технология обработки должна предусматривать стратегии, позволяющие рассеивать тепло и избегать локального перегрева.
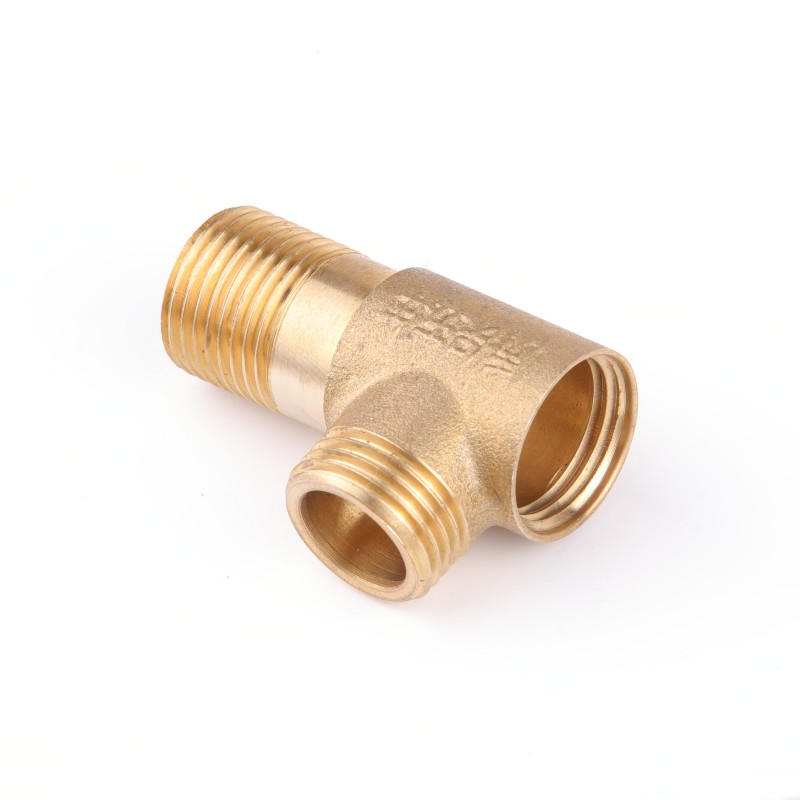
Ещё одним критическим аспектом является обеспечение герметичности будущих соединений. Корпуса клапанов имеют сложные внутренние каналы, резьбовые соединения и прецизионные посадочные поверхности. Любые микронеровности, царапины или следы вибрации на этих участках могут стать причиной утечек рабочей среды под давлением. Следовательно, финишные операции, такие как шлифование, хонингование или притирка, являются не просто желательными, а обязательными этапами производственного цикла, определяющими эксплуатационную надёжность изделия.
Выбор марок нержавеющей стали для корпусов клапанов
Выбор конкретного сплава для изготовления корпуса определяется условиями эксплуатации будущей трубопроводной системы: температурой, давлением, химическим составом транспортируемой среды и требованиями к коррозионной стойкости. Понимание различий между основными марками стали необходимо для правильного формирования технического задания на обработку.
Аустенитные стали (серии 300, например, 12Х18Н10Т / AISI 321, 08Х18Н10 / AISI 304). Наиболее распространённая группа материалов для общепромышленной арматуры. Они отличаются хорошей коррозионной стойкостью в нейтральных и слабоагрессивных средах, высокой пластичностью и свариваемостью. Однако именно высокая пластичность и вязкость аустенитных сталей делают их наиболее сложными для механической обработки из-за сильного наклепа и образования длинной, сливной стружки, которая может наматываться на инструмент. При заказе обработки корпусов из этих материалов необходимо уделять особое внимание геометрии стружколомающих канавок на режущем инструменте.
Дуплексные стали. Сплавы с двухфазной структурой (аустенит + феррит). Они сочетают высокую прочность и превосходную стойкость к коррозионному растрескиванию под напряжением, что делает их идеальными для нефтегазовой отрасли и химических производств. Обработка дуплексных сталей требует более высоких усилий резания из-за их повышенной прочности, но они менее склонны к наклепу, чем чисто аустенитные марки. Это позволяет использовать более агрессивные режимы резания, однако требует мощного и жесткого оборудования.
Мартенситные и ферритные стали. Применяются реже, преимущественно в условиях высоких температур или специфических коррозионных сред. Их обработка имеет свои особенности, связанные с твёрдостью материала после термообработки. Часто такие корпуса подвергаются механической обработке уже в закалённом состоянии, что требует использования инструмента из твёрдых сплавов с особыми покрытиями и снижения скоростей резания.
Важно отметить, что каждая марка стали требует индивидуального подхода к выбору смазочно-охлаждающей жидкости. Для аустенитных сталей предпочтительны эмульсии с высокими смазывающими свойствами, тогда как для дуплексных сталей важнее эффективное охлаждение. Неправильный выбор СОЖ может привести к появлению поверхностных дефектов, снижающих коррозионную стойкость готового изделия.
Этапы производственного цикла: от заготовки до финишной обработки
Качество корпуса клапана формируется на всех этапах его изготовления. Пропуск или некачественное выполнение любой из стадий неизбежно сказывается на конечном результате. Профессиональный производитель обеспечивает полный контроль над каждым переходом технологического процесса.
1. Заготовительные операции и входной контроль. Процесс начинается с выбора метода получения заготовки. Для корпусов сложной формы наиболее распространено литье по выплавляемым моделям или в кокиль, а также штамповка с последующей механической обработкой. Литьё позволяет получить близкую к конечной форме деталь, минимизируя объём снимаемого металла, но требует тщательной очистки от пригаров и литейных дефектов. Входной контроль включает проверку химического состава материала (спектральный анализ) и ультразвуковой контроль на наличие внутренних раковин и трещин. Использование некондиционного сырья недопустимо, так как скрытые дефекты могут проявиться только под давлением в процессе эксплуатации.
2. Черновая механическая обработка. На этом этапе удаляется основной объём лишнего материала. Используются тяжёлые токарные и фрезерные операции. Главная задача черновой обработки — снять напряжения, возникшие при литье или ковке, и подготовить базу для последующих точных операций. Важно оставлять достаточный припуск для чистовой обработки, чтобы компенсировать возможные деформации заготовки после снятия внутренних напряжений.
3. Термообработка. Для некоторых марок нержавеющих сталей, особенно если требуется повышение прочности или снятие напряжений после сварки компонентов корпуса, проводится термообработка. Этот этап должен выполняться в контролируемых печах с соблюдением температурных графиков, чтобы избежать обезуглероживания поверхности или нарушения структуры металла. После термообработки часто требуется дополнительная правка или повторная черновая обработка из-за возможных изменений геометрии.
4. Чистовая обработка на станках с ЧПУ. Это ключевой этап, определяющий точность размеров и качество поверхностей. Современные обрабатывающие центры позволяют выполнять комплексную обработку детали за одну или две установки, что минимизирует погрешности базирования. На этом этапе формируются посадочные места под подшипники, уплотнительные поверхности, резьбовые соединения и внутренние протоки. Высокая жёсткость станков и использование прецизионного инструмента обеспечивают соблюдение допусков формы и расположения поверхностей в пределах микрометров.
5. Финишные операции и контроль герметичности. После механической обработки поверхности, контактирующие с рабочей средой или обеспечивающие герметичность (седла, фланцы), подвергаются финишной отделке. Это может быть шлифование, полирование или притирка. Качество этих поверхностей напрямую влияет на ресурс уплотнительных элементов. Завершающим этапом является гидравлические или пневматические испытания на герметичность и прочность, которые подтверждают соответствие изделия проектным требованиям.
Ключевые требования к точности и качеству поверхностей
Для B2B-заказчиков критически важно понимать, какие параметры качества подлежат обязательному контролю при приёмке партии корпусов клапанов. Отклонения от заданных параметров могут привести к невозможности сборки узла или его отказу в работе.
Геометрическая точность и допуски. Корпуса клапанов должны обеспечивать соосность отверстий под шток и проходное сечение, перпендикулярность фланцевых плоскостей оси трубопровода и правильность резьбовых соединений. Нарушение соосности приводит к перекосу затвора, быстрому износу уплотнений и заклиниванию арматуры. Допуски на размеры обычно устанавливаются согласно классам точности ISO, но для ответственных узлов могут требоваться более жёсткие допуски, согласованные в чертеже заказчика.
Шероховатость поверхностей. Параметр Ra (среднеарифметическое отклонение профиля) является критическим для уплотнительных зон. Для металлических седел и фланцевых соединений требуется низкая шероховатость (например, Ra 0.8–1.6 мкм и ниже), чтобы обеспечить плотный контакт без использования чрезмерных усилий затяжки. Грубая поверхность не только способствует утечкам, но и становится центром зарождения коррозии, так как в микровпадинах скапливается агрессивная среда.
Отсутствие поверхностных дефектов. На обработанных поверхностях не должно быть следов вибрации (ряби), царапин от стружки, прижогов или вмятин. Даже микроскопические дефекты могут служить концентраторами напряжений, приводящими к образованию трещин при циклических нагрузках. Визуальный контроль и контроль с помощью измерительных приборов (профилометров, шерохометров) являются стандартной практикой на предприятиях с сертифицированной системой менеджмента качества.
Качество резьбовых соединений. Резьба на корпусах клапанов (как присоединительная, так и для сборки внутренних элементов) должна соответствовать стандартам (ГОСТ, ISO, NPT, BSP). Контроль осуществляется калибрами-пробками и кольцами. Неправильная нарезка резьбы или наличие заусенцев затрудняет монтаж и может привести к срыву резьбы при эксплуатации под давлением.
Организация производства и контроль качества на предприятии в Твери
Реализация сложных проектов по изготовлению корпусов клапанов из нержавеющей стали требует не только технологических знаний, но и развитой производственной инфраструктуры. Российский производитель промышленных решений, базирующийся в Твери, демонстрирует подход, ориентированный на долгосрочное партнёрство и соответствие строгим стандартам качества.
Производственная база компании расположена в Тверской области и занимает площадь более 8 000 кв. м. Такое пространство позволяет рационально зонировать процессы: от складирования сырья и заготовительных участков до чистых помещений для финишной обработки и сборки. Наличие современного парка станков с числовым программным управлением (ЧПУ) является фундаментом для выполнения заказов высокой сложности. ЧПУ обеспечивает повторяемость результатов, что критически важно при серийном производстве компонентов для трубопроводных систем и энергоустановок.
Особое внимание уделяется системе управления качеством, которая на предприятии соответствует требованиям ГОСТ Р ИСО 9001–2015. Это не просто формальный сертификат, а работающая система регламентов, охватывающая все этапы жизненного цикла изделия. Каждое изделие проходит обязательный входной контроль материалов. Это означает, что ни одна заготовка не попадет в работу без подтверждения её химического состава и механических свойств лабораторными методами. Такой подход исключает риски, связанные с использованием некондиционного металла, что особенно актуально для нержавеющих сталей, где визуальная разница между марками отсутствует.
В процессе изготовления реализуется операционный контроль на всех этапах. Это позволяет выявлять отклонения на ранних стадиях, а не после завершения всей обработки, что экономит время и ресурсы. Окончательная приёмка сопровождается оформлением паспортов качества и сертификатов соответствия. Для B2B-заказчиков, работающих в государственном секторе, энергетике или ЖКХ, наличие полного комплекта разрешительной и технической документации является обязательным условием допуска продукции к монтажу и эксплуатации.
Компания обладает собственной конструкторской документацией и сертифицированными техническими решениями. Это даёт возможность не просто выполнять механическую обработку по предоставленным чертежам, но и участвовать в адаптации продукции под индивидуальные технические задания. Инженеры предприятия могут предложить оптимизацию конструкции корпуса для улучшения его обрабатываемости или эксплуатационных характеристик, учитывая российские климатические и технологические условия.
Ресурсная база предприятия включает партнёрские связи с ведущими отечественными поставщиками сырья. В условиях необходимости импортозамещения и обеспечения устойчивости цепочек поставок, это преимущество позволяет гарантировать стабильность производства даже при колебаниях на рынке металлопроката. Локализация производства и использование российских материалов соответствуют требованиям законодательства и стратегическим задачам развития отечественной промышленности.
Логистика, сроки исполнения и взаимодействие с заказчиком
Для промышленных предприятий надёжность поставщика оценивается не только по качеству продукции, но и по предсказуемости сроков и прозрачности процессов. Компания обеспечивает полный цикл работ — от проектирования и изготовления до логистики и технической поддержки на этапе монтажа. Такой комплексный подход снимает с заказчика необходимость координации множества подрядчиков.
Средний срок выполнения типовых заказов составляет от 4 до 12 недель. Этот диапазон обусловлен вариативностью задач: простые детали требуют меньше времени на программирование и настройку, тогда как сложные корпуса с нестандартной геометрией или особыми требованиями к материалам нуждаются в более длительной подготовке и многоэтапной обработке. Зависимость срока от объёма и сложности исполнения является объективным фактором, который учитывается при планировании производства. Устойчивая логистическая модель позволяет гарантировать сроки поставки даже при высокой загрузке мощностей, что достигается за счёт грамотного планирования производственных очередей и наличия резервов.
География поставок охватывает все федеральные округа Российской Федерации. Ключевыми клиентами выступают предприятия государственного сектора, региональные энергокомпании, строительно-монтажные организации и промышленные холдинги. Работа с такими заказчиками требует высокой дисциплины и соблюдения договорных обязательств. Компания придерживается принципов прозрачности: техническая документация предоставляется в полном объёме, а гарантийные обязательства соблюдаются без исключений.
Гибкость в реализации проектов является одним из ключевых преимуществ. Возможность работы по индивидуальным техническим заданиям позволяет заказчикам получать компоненты, идеально интегрированные в их системы. Оперативная адаптация конструкций под конкретные условия эксплуатации достигается благодаря тесному взаимодействию инженерного отдела производства с технологами и конструкторами заказчика.
В основе корпоративной философии лежит стремление к повышению технологической самостоятельности отрасли. Участие в отраслевых стандартизационных инициативах и постоянное обновление парка оборудования подчёркивают приверженность компании принципам технологического лидерства. Это означает, что заказчик получает не просто металлическую деталь, а современное инженерное решение, разработанное с учётом последних тенденций в области машиностроения и материаловедения.
Как сформировать техническое задание на обработку корпусов
Для того чтобы процесс заказа и изготовления прошёл максимально эффективно, заказчику рекомендуется подготовить подробное техническое задание (ТЗ). Качественное ТЗ минимизирует количество уточняющих вопросов и снижает риск ошибок интерпретации. Вот основные пункты, которые должны быть отражены в документации:
- Чертежи и 3D-модели. Предоставление актуальных чертежей с указанием всех критических размеров, допусков формы и расположения, а также требований к шероховатости поверхностей. Наличие 3D-моделей в форматах STEP или IGES значительно ускоряет процесс программирования станков с ЧПУ.
- Спецификация материала. Чёткое указание марки нержавеющей стали (по ГОСТ или международным аналогам). Если материал поставляется заказчиком, необходимо предоставить сертификаты качества на него. Если материал закупает производитель, следует согласовать конкретных поставщиков или требования к происхождению металла.
- Требования к термообработке и покрытиям. Если конструкция требует определённого состояния материала (например, закалка, отпуск) или нанесения защитных покрытий, это должно быть указано отдельно с ссылками на соответствующие стандарты.
- Программа испытаний и контроля. Определение методов и объёма контроля (визуальный, измерительный, неразрушающий контроль, гидравлические испытания). Указание необходимых документов, сопровождающих партию (паспорта, сертификаты, протоколы испытаний).
- Упаковка и маркировка. Требования к защите обработанных поверхностей от повреждений при транспортировке, особенно для прецизионных уплотнительных зон. Правила маркировки каждой детали для обеспечения прослеживаемости.
Сотрудничество с производителем, обладающим собственным инженерным блоком и современной производственной базой, позволяет обсудить эти требования на ранней стадии. Специалисты компании могут провести аудит предоставленной документации на предмет технологичности, предложив изменения, которые снизят стоимость изготовления без ущерба для функциональности изделия.
Обработка корпусов клапанов из нержавеющей стали на заказ — это процесс, требующий глубоких знаний металлургии, технологий механической обработки и строгого контроля качества. Выбор партнёра, способного обеспечить полный цикл производства, от входного контроля сырья до финальных испытаний, является залогом надёжности будущих инженерных систем. Предприятие в Твери, обладающее необходимыми компетенциями, сертификацией и ресурсами, готово решать задачи любой сложности, обеспечивая российскую промышленность качественными компонентами для энергетики, ЖКХ и машиностроения.